

 FAQ
 技術コラム
接合溶接の事例

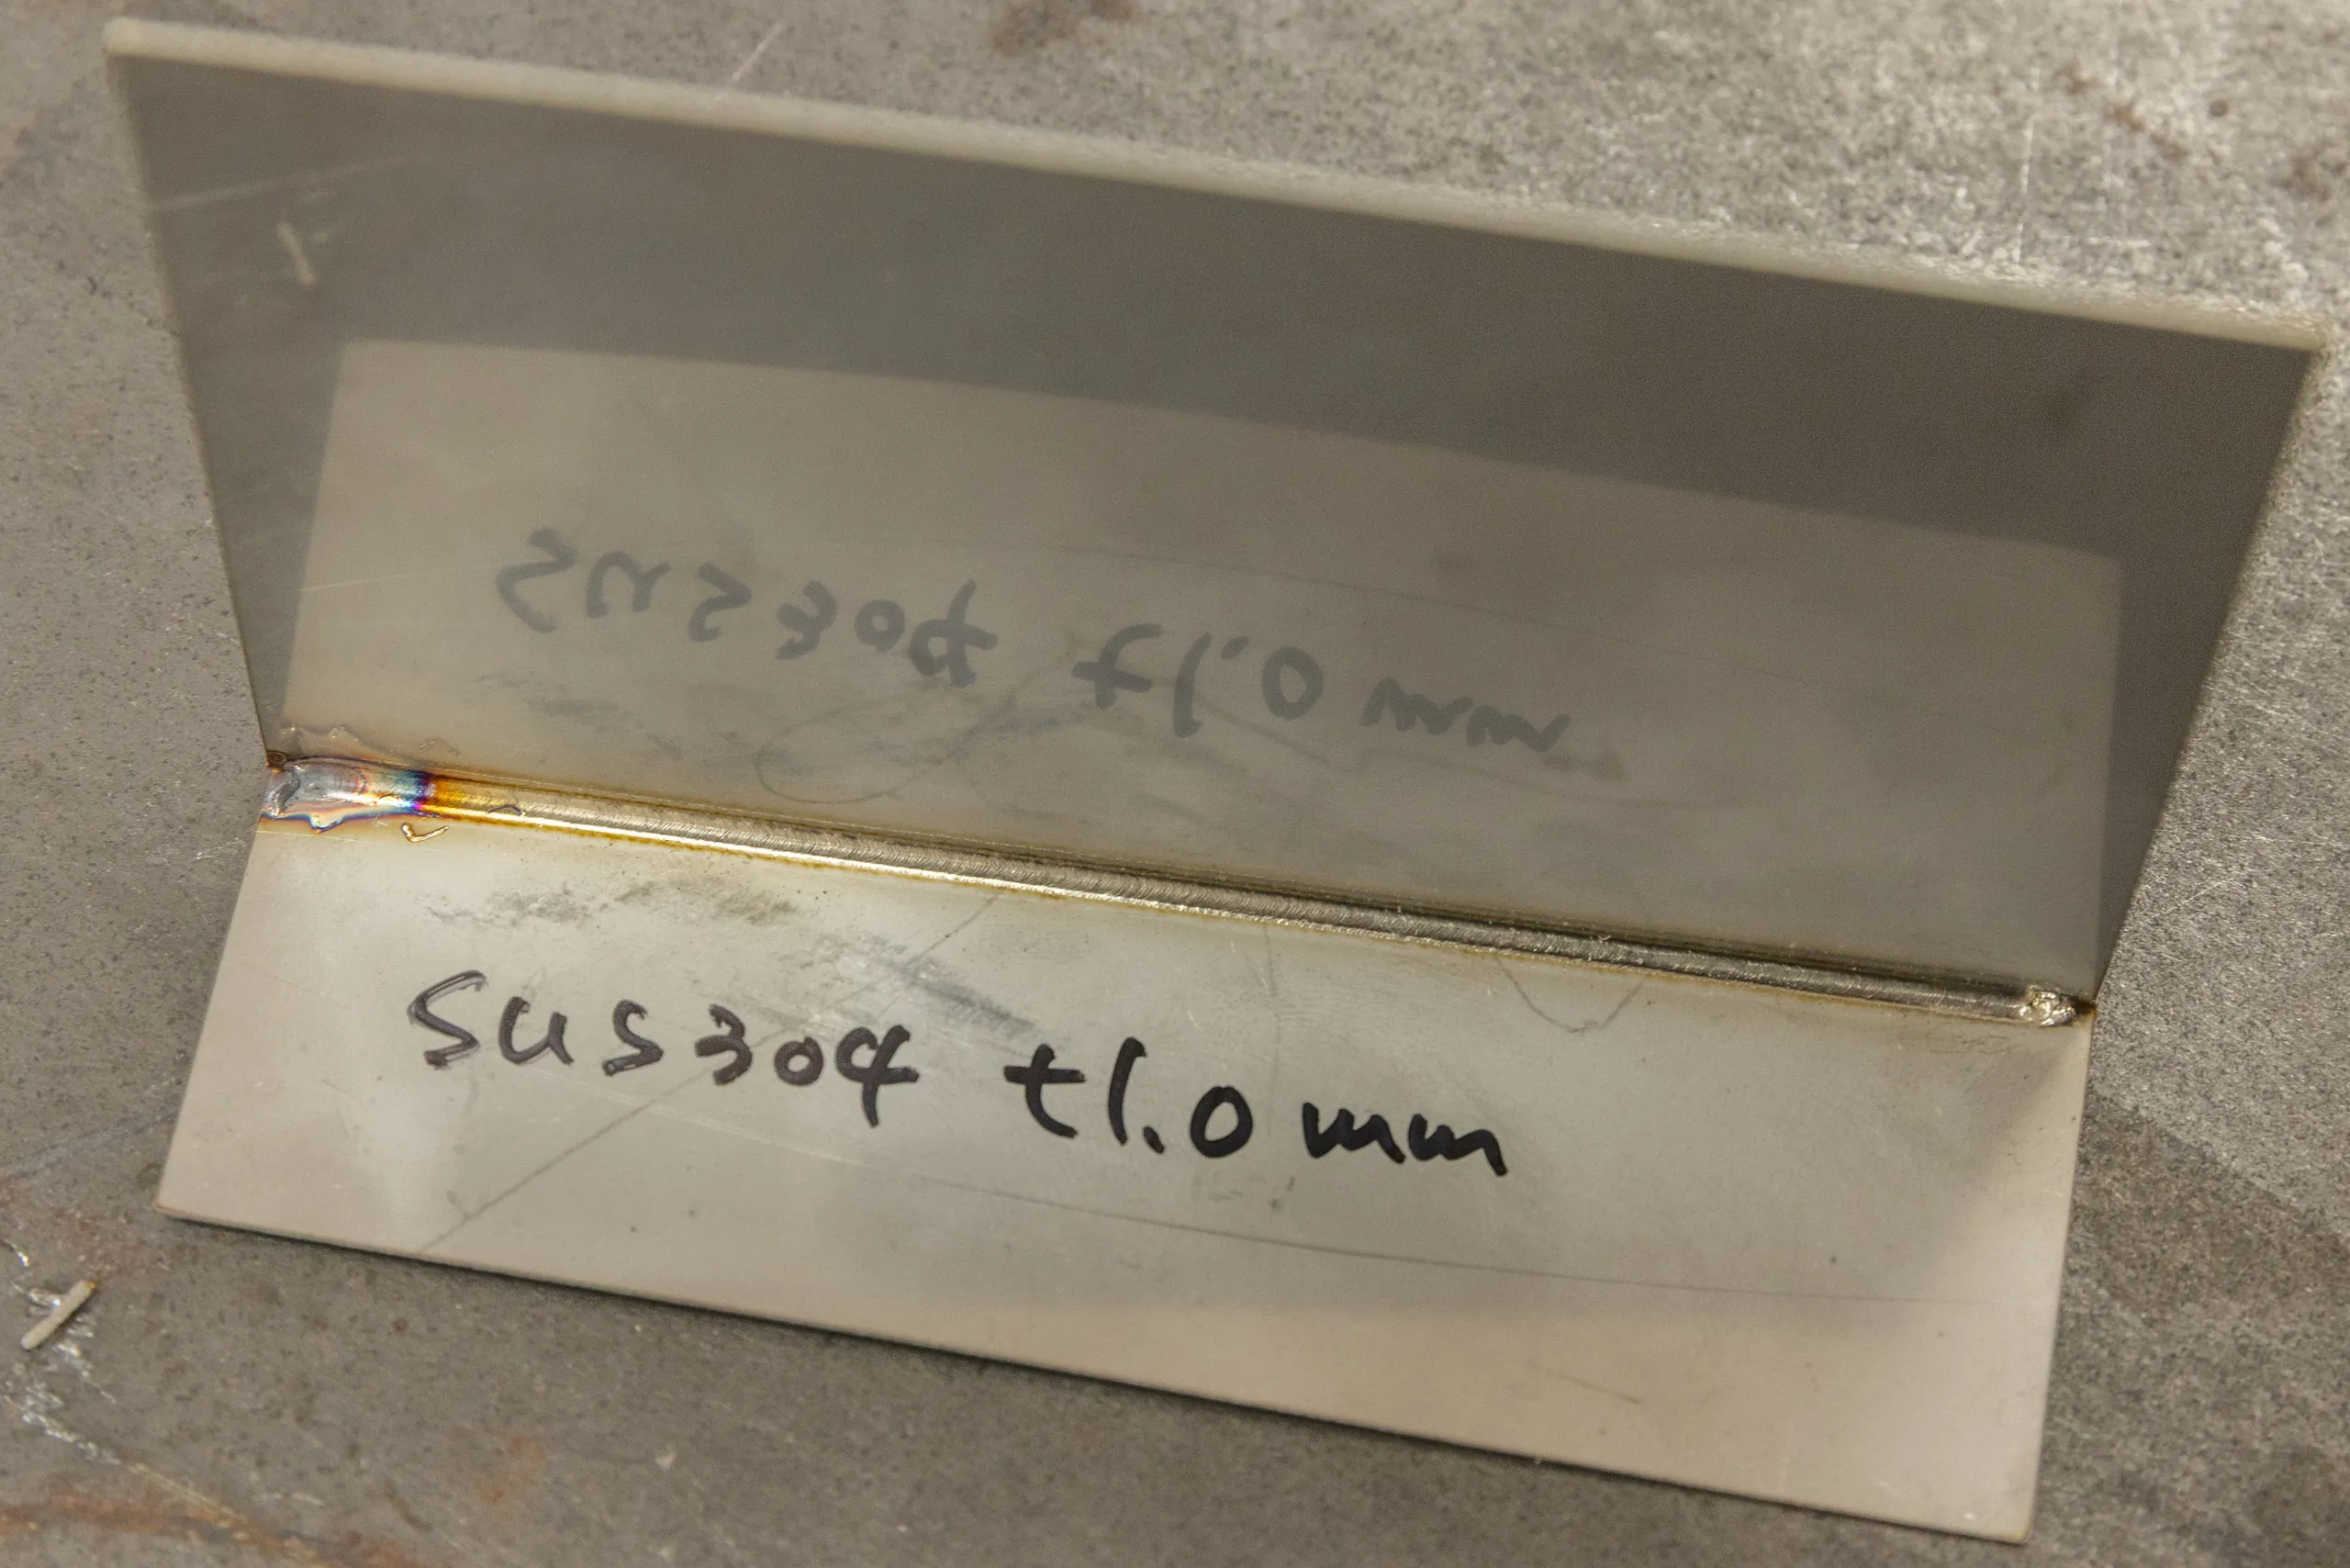
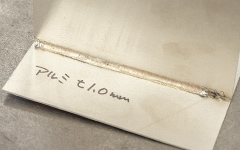
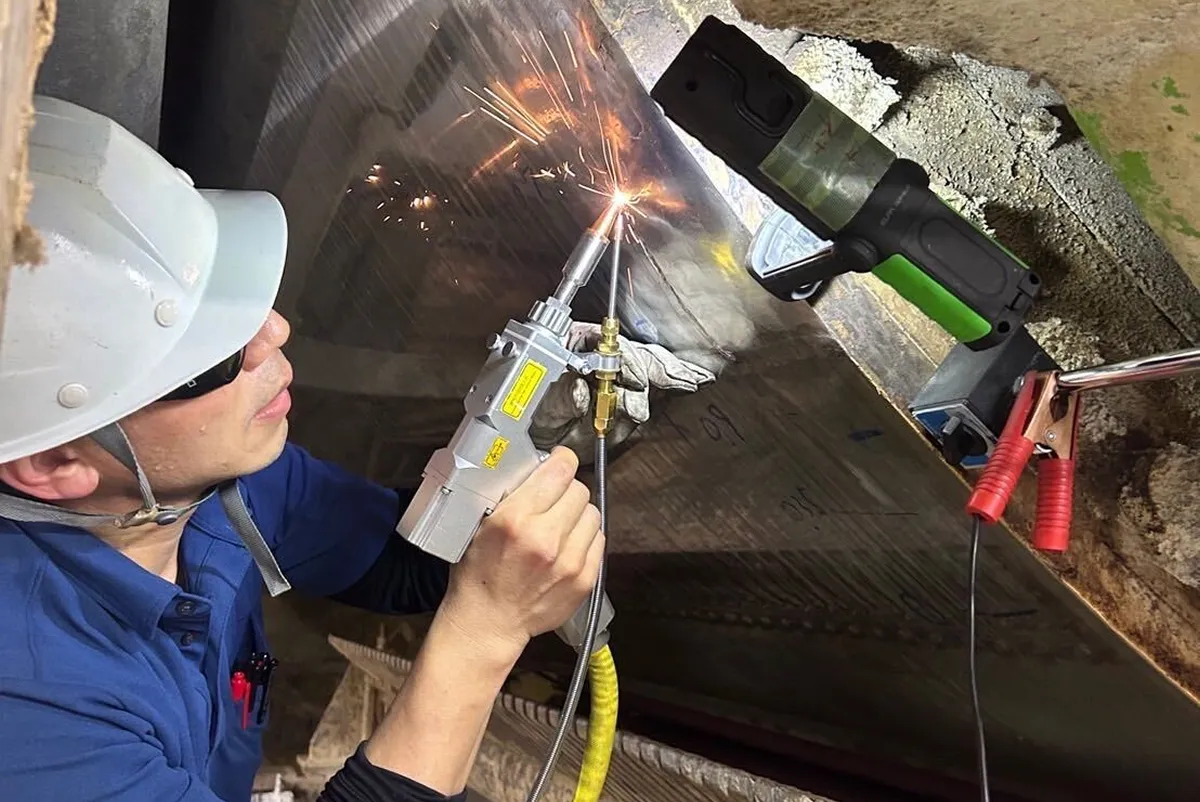
ステンレスの接合溶接
ステンレスは熱による歪みや焼け(酸化変色)が出やすく、仕上がりの美しさが求められる素材です。ファイバーレーザー溶接は入熱が少ないため、歪みや焼けを最小限に抑え、意匠性の高いきれいな仕上がりが可能です。
以下は、実際の溶接事例です。
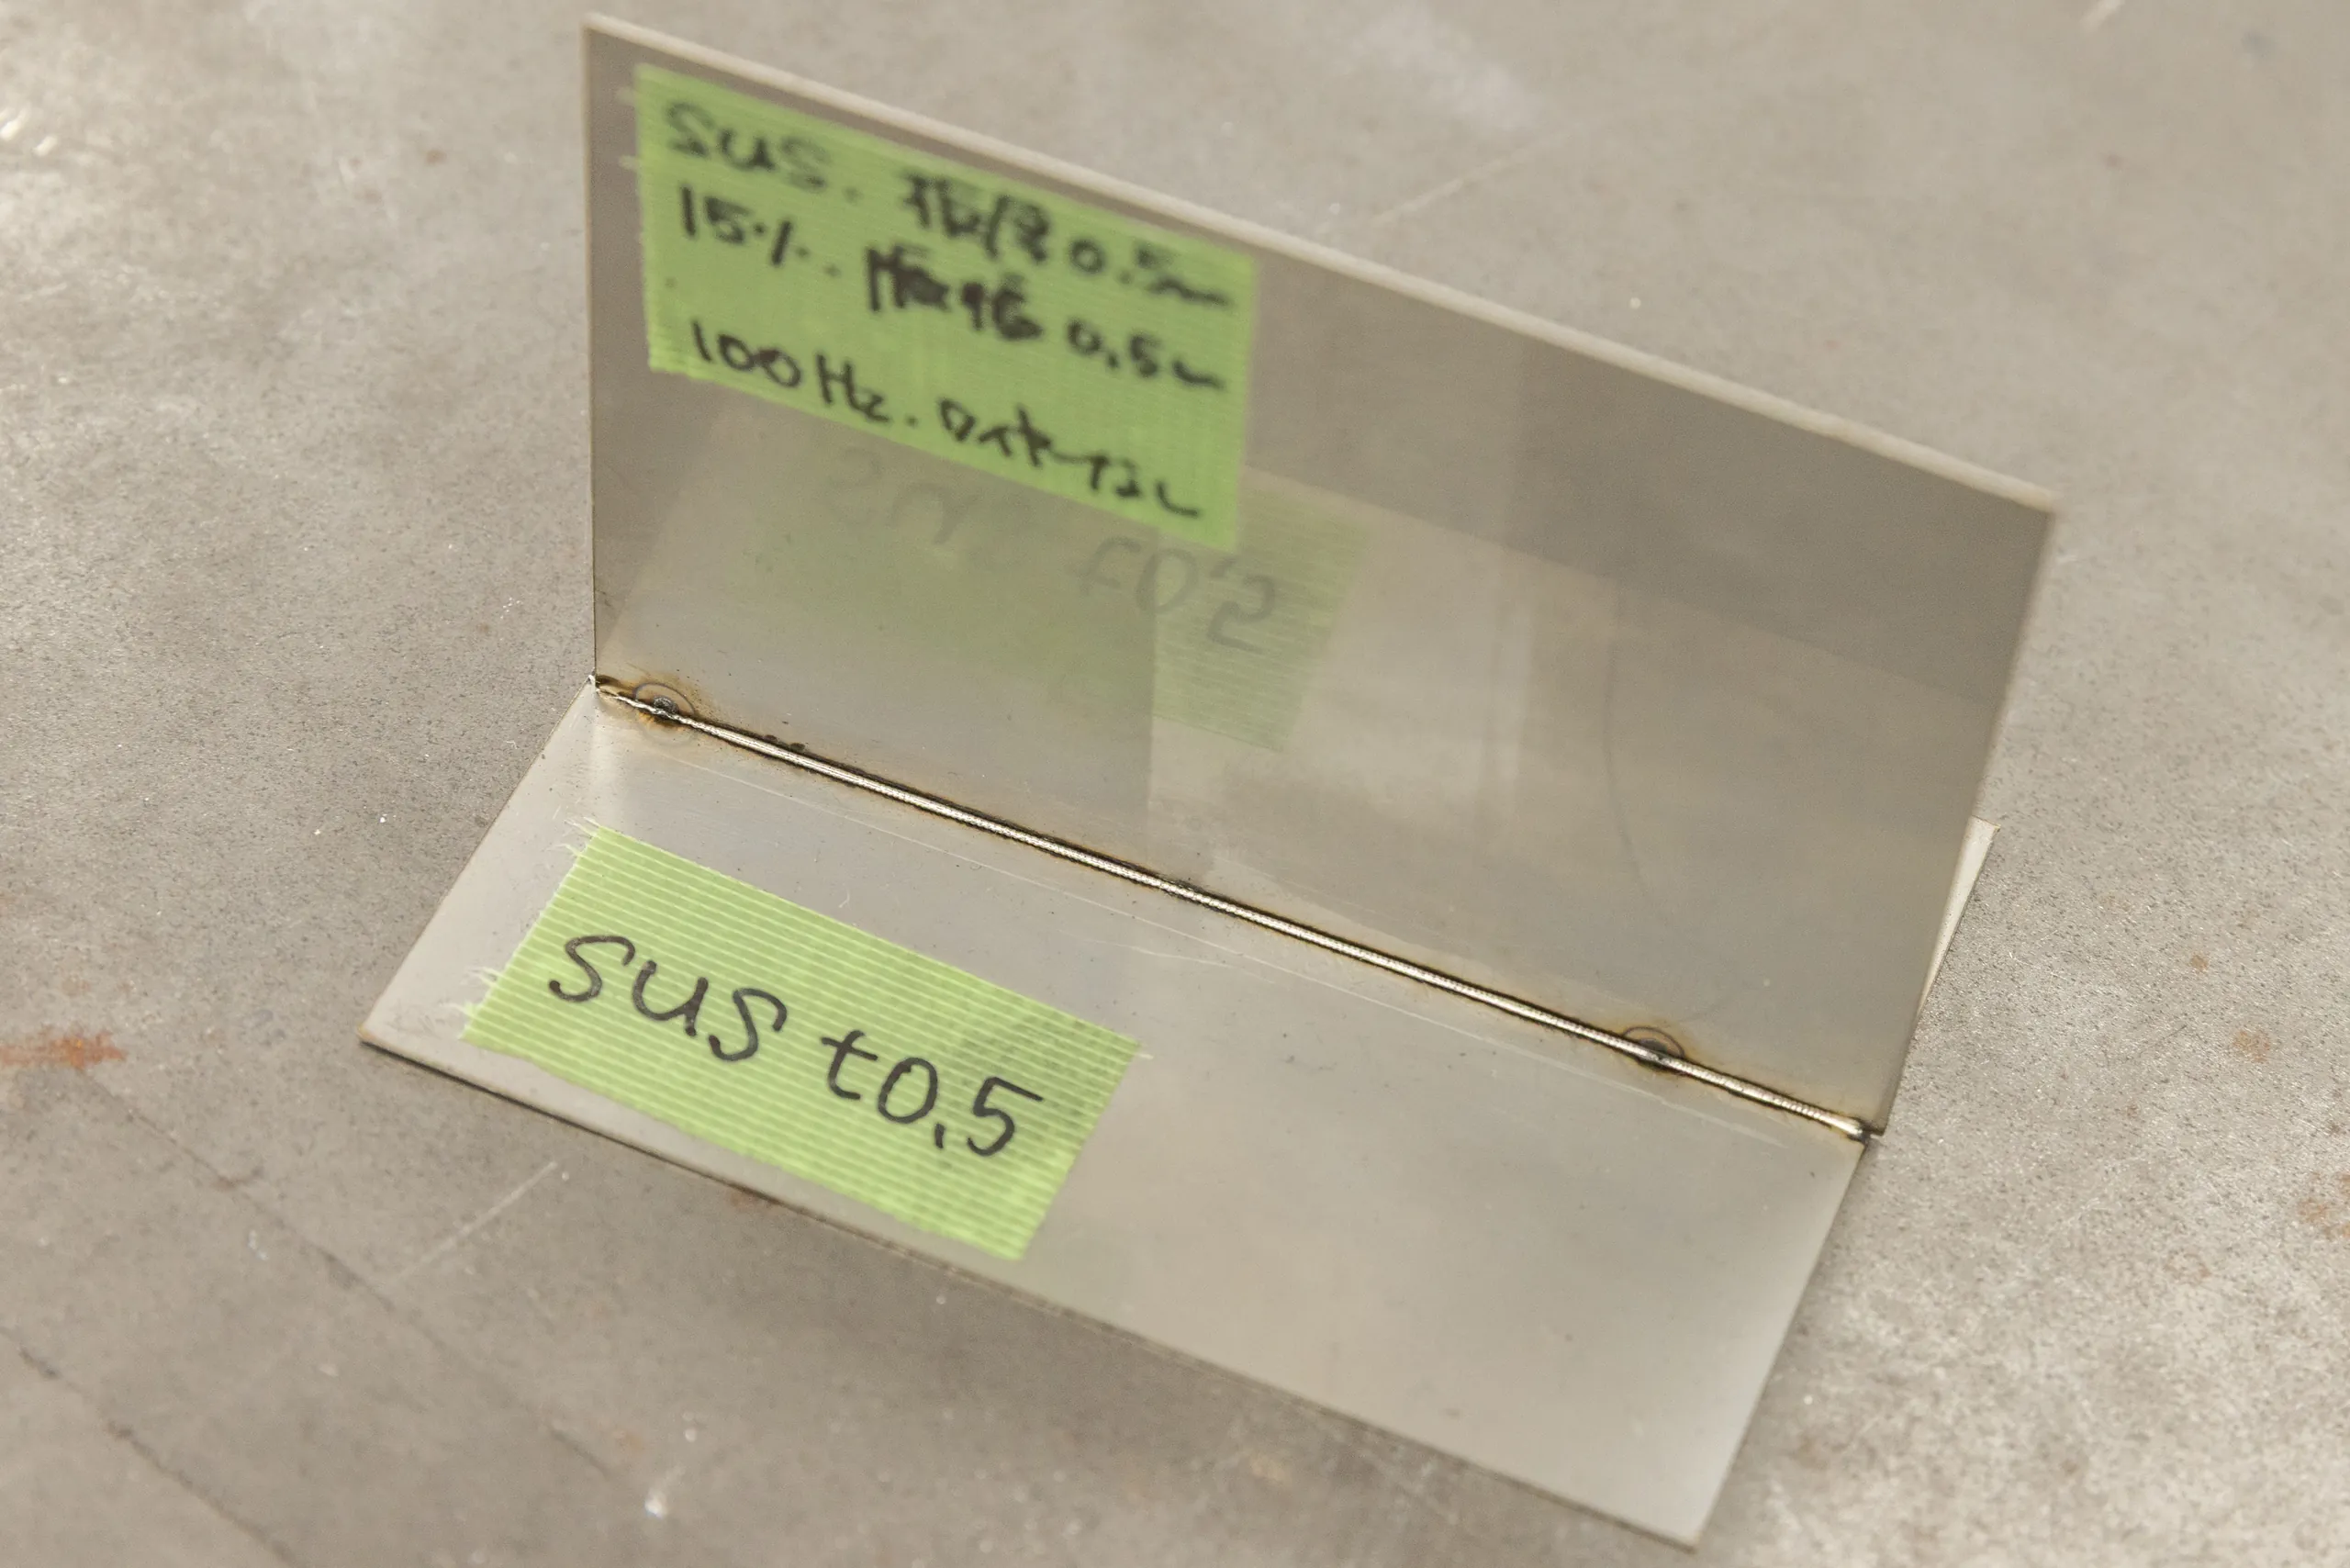
板厚 0.5mm(ワイヤーなし)
材質:ステンレス
出力:100Hz
ビード幅:0.5mm
ワイヤー:なし
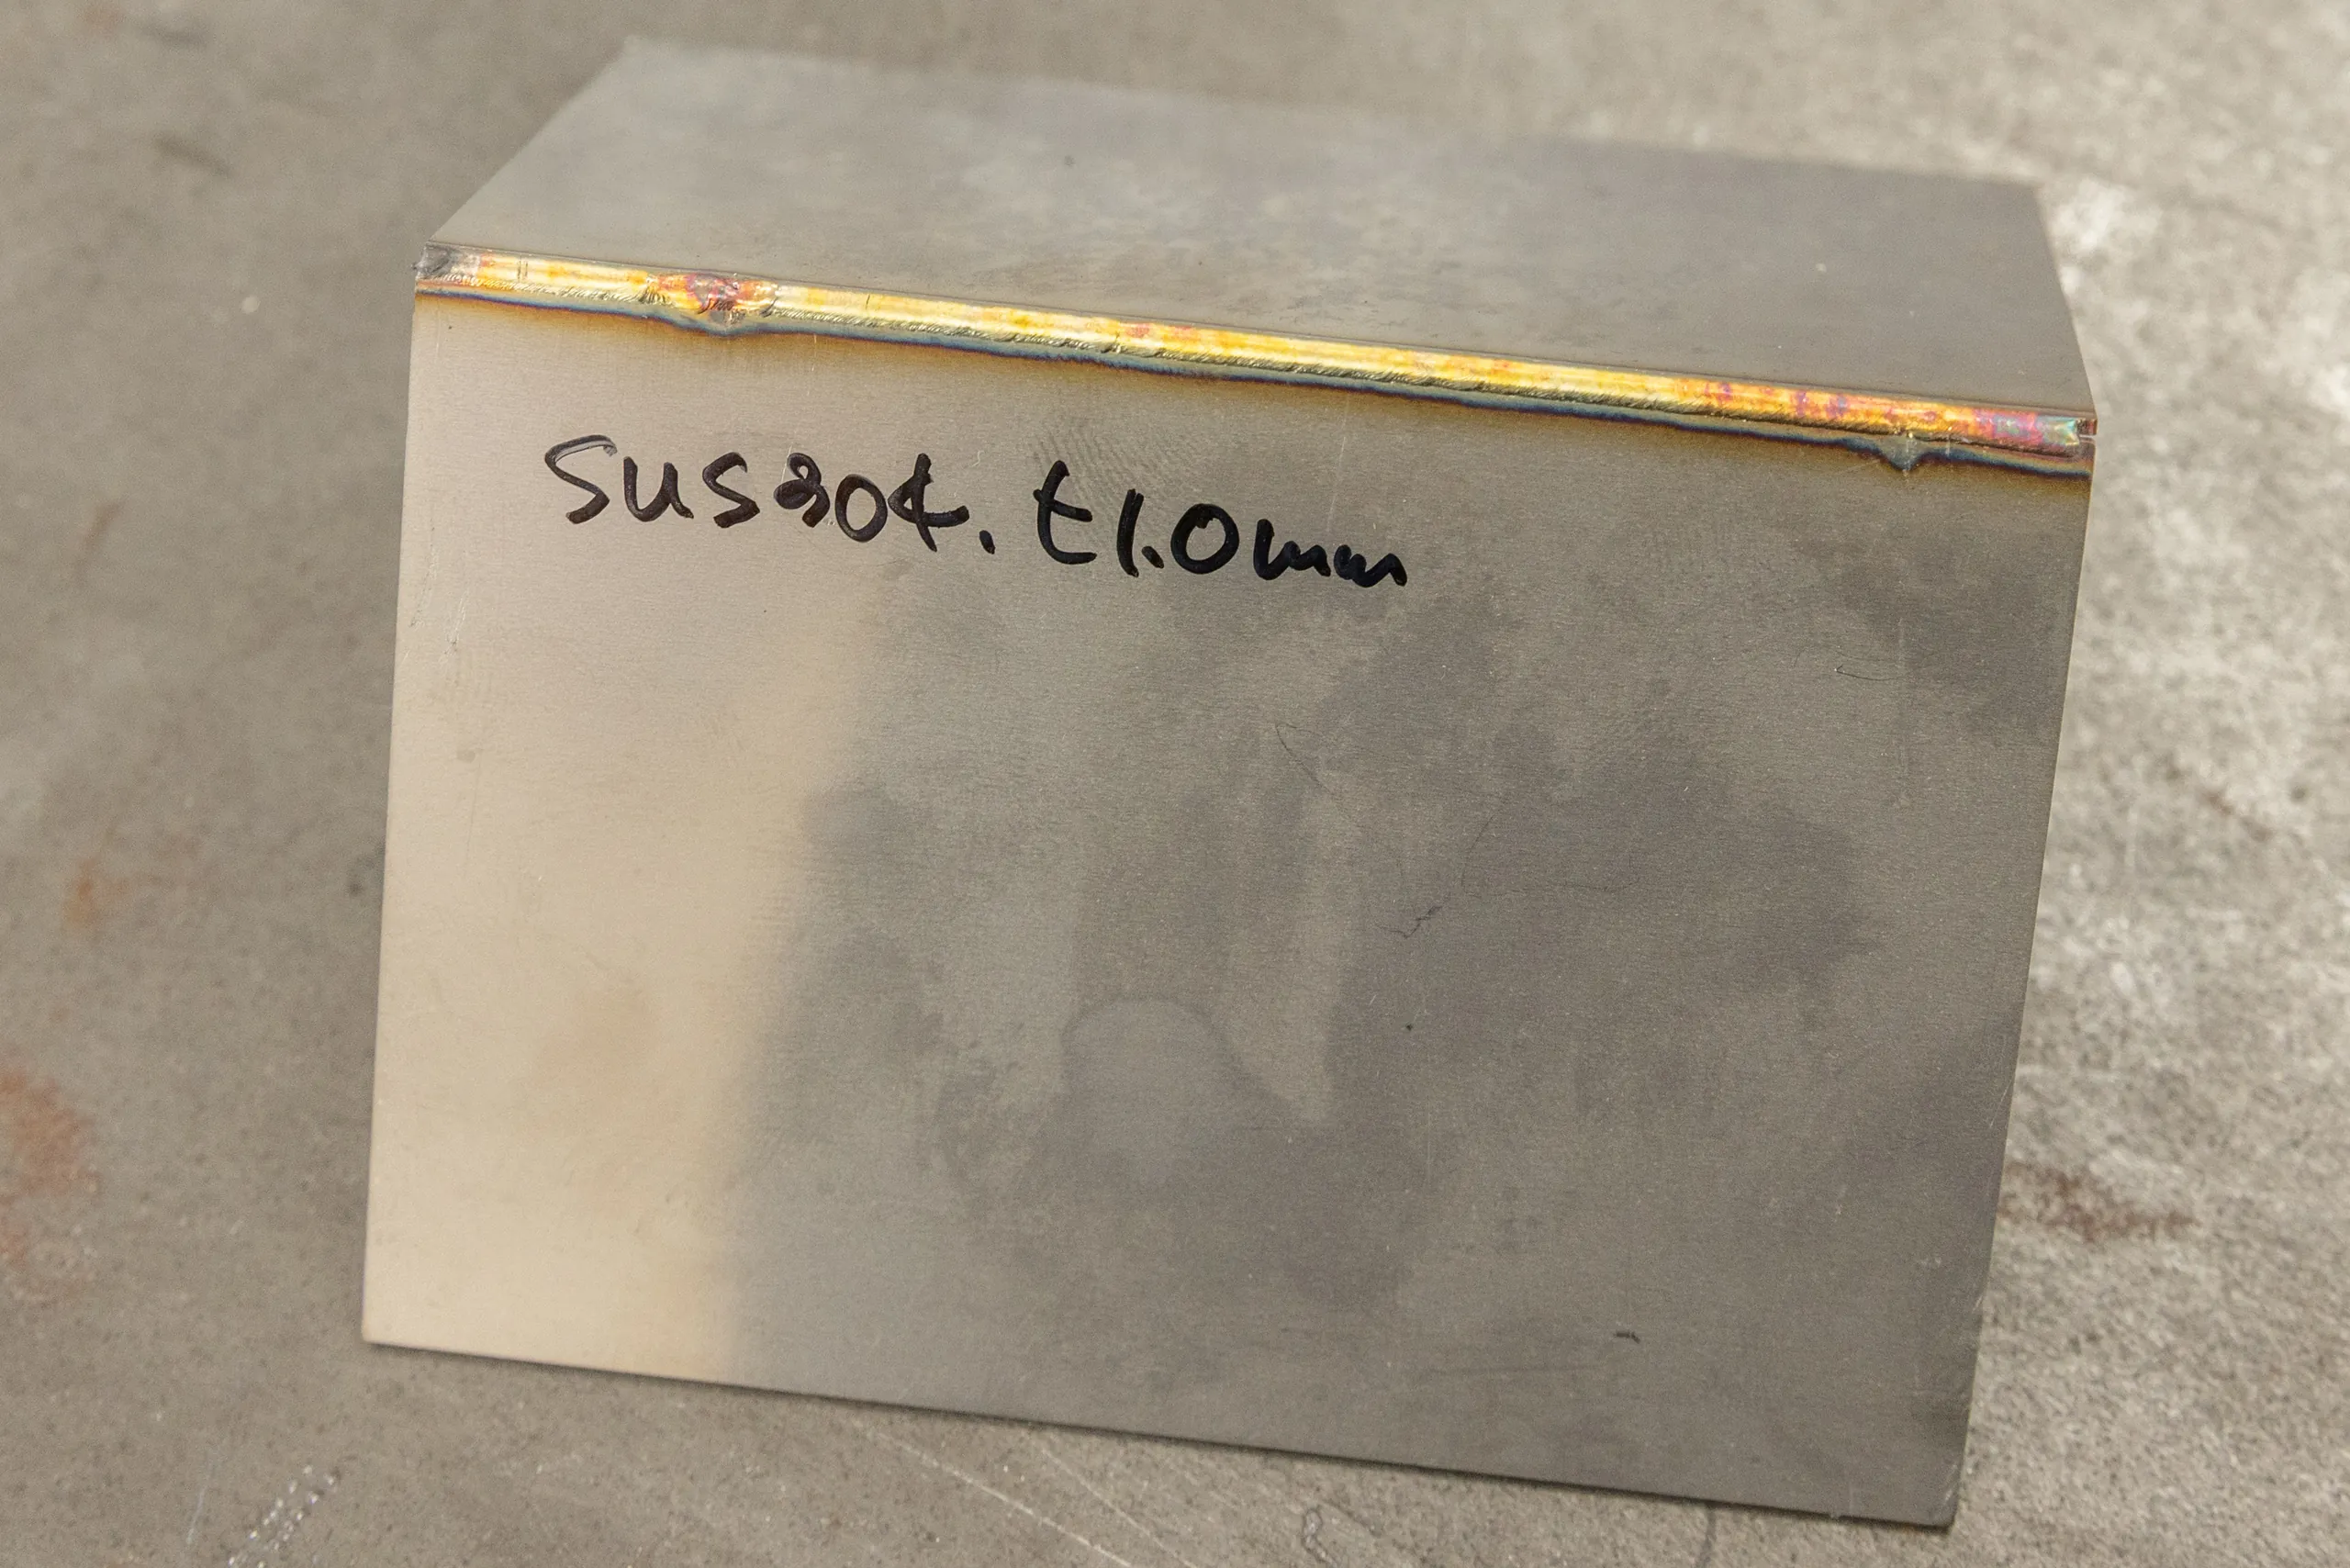
板厚 1.0mm
材質:ステンレス
出力: -
ビード幅: -
ワイヤー:有り、SUS308φ0.8
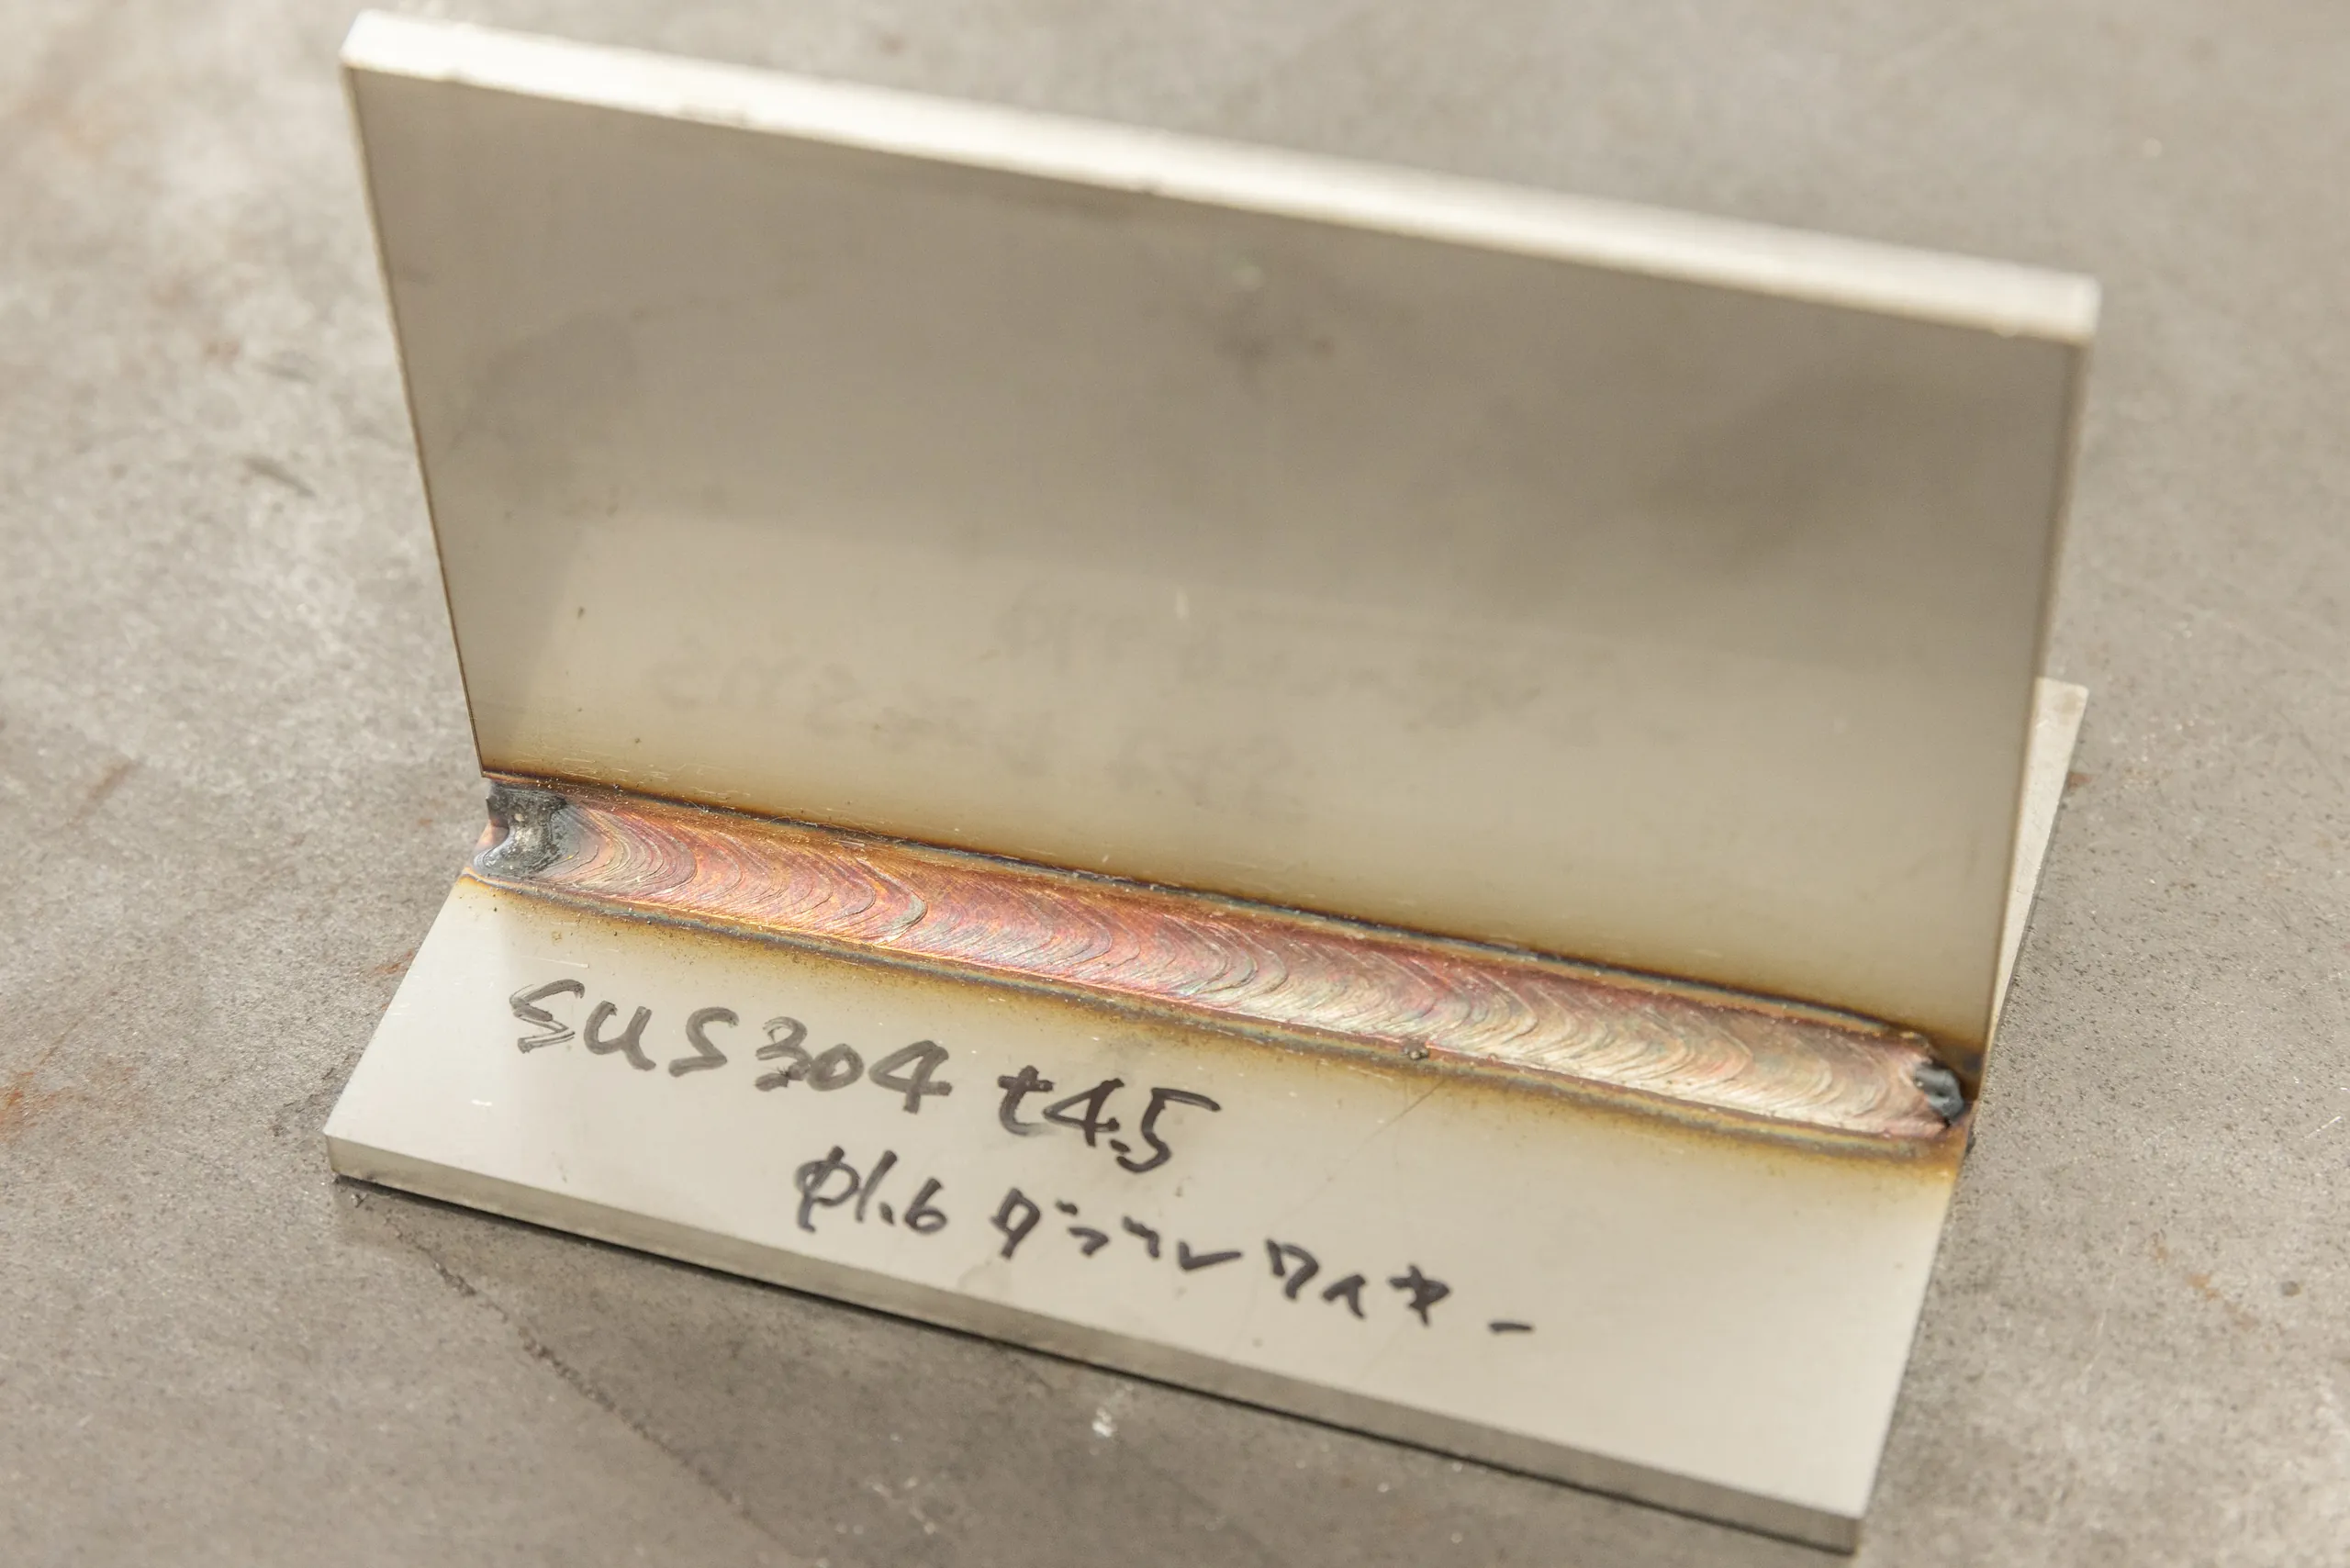
板厚 4.5mm
材質:ステンレス
出力:90%
ビード幅: -
ワイヤー:あり、φ1.6×2本(鉄ワイヤー使用)
(※SUS材に鉄ワイヤーを使った理由は特になく、このとき持ち合わせがなかっただけです)
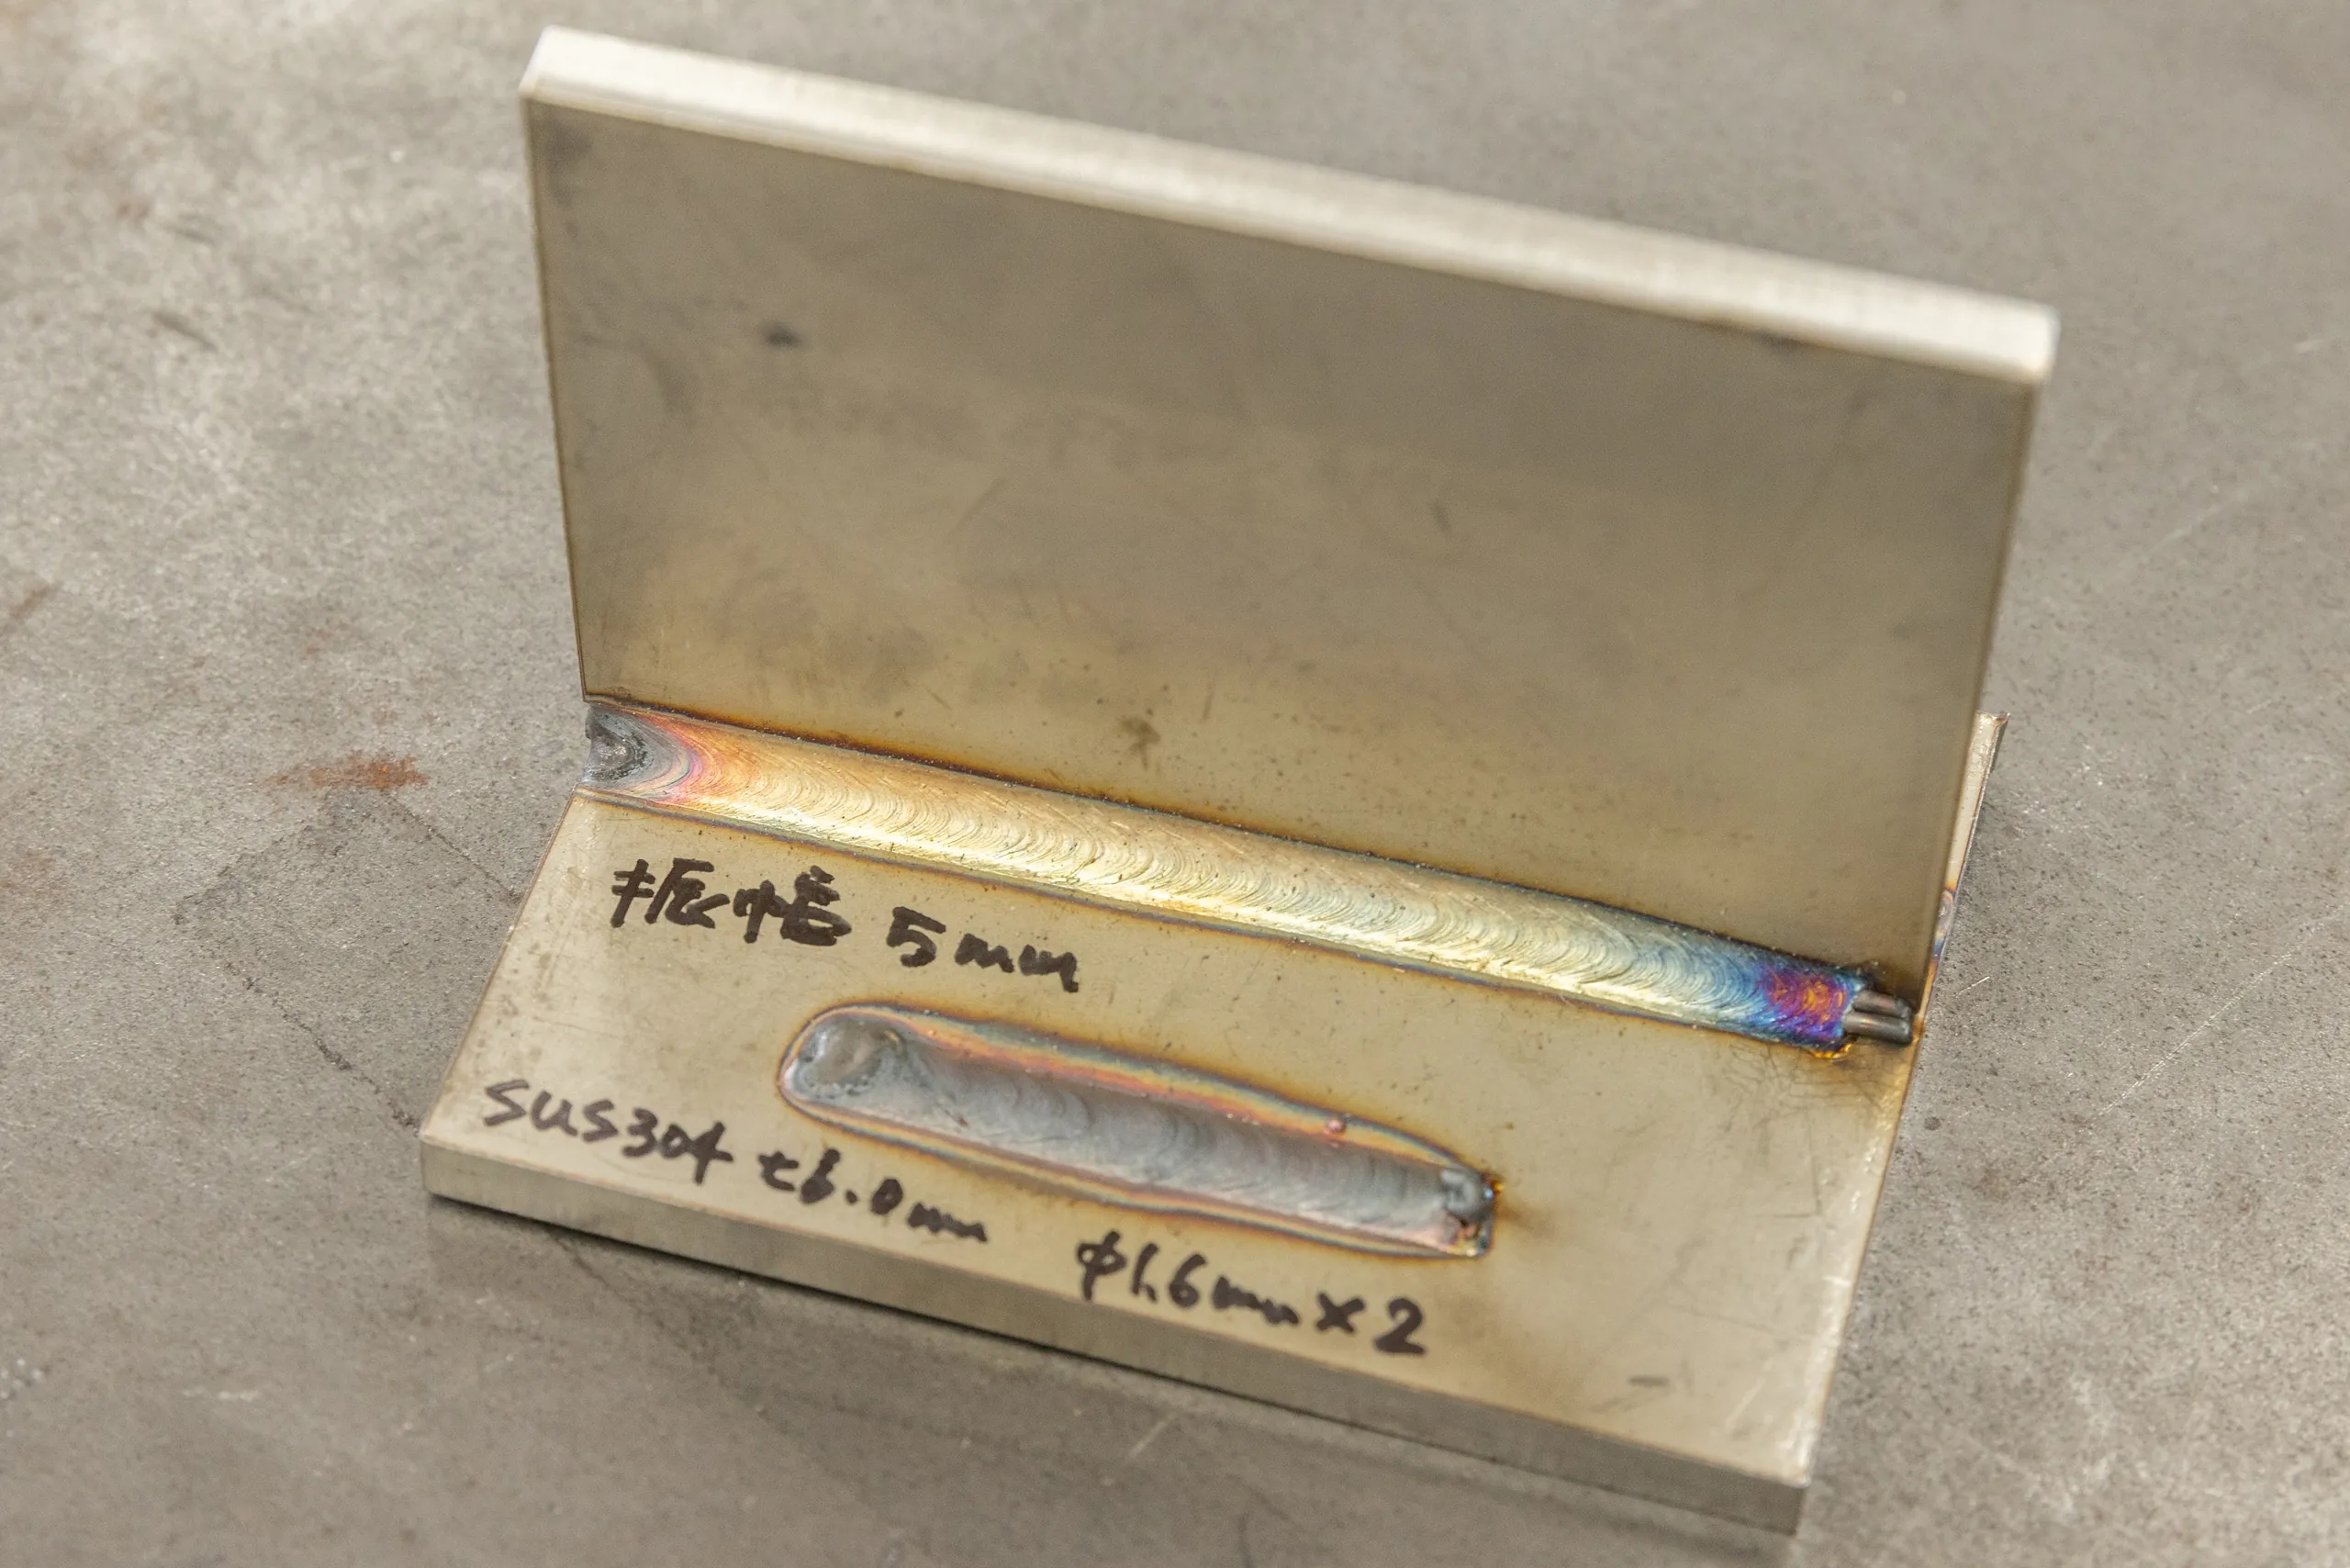
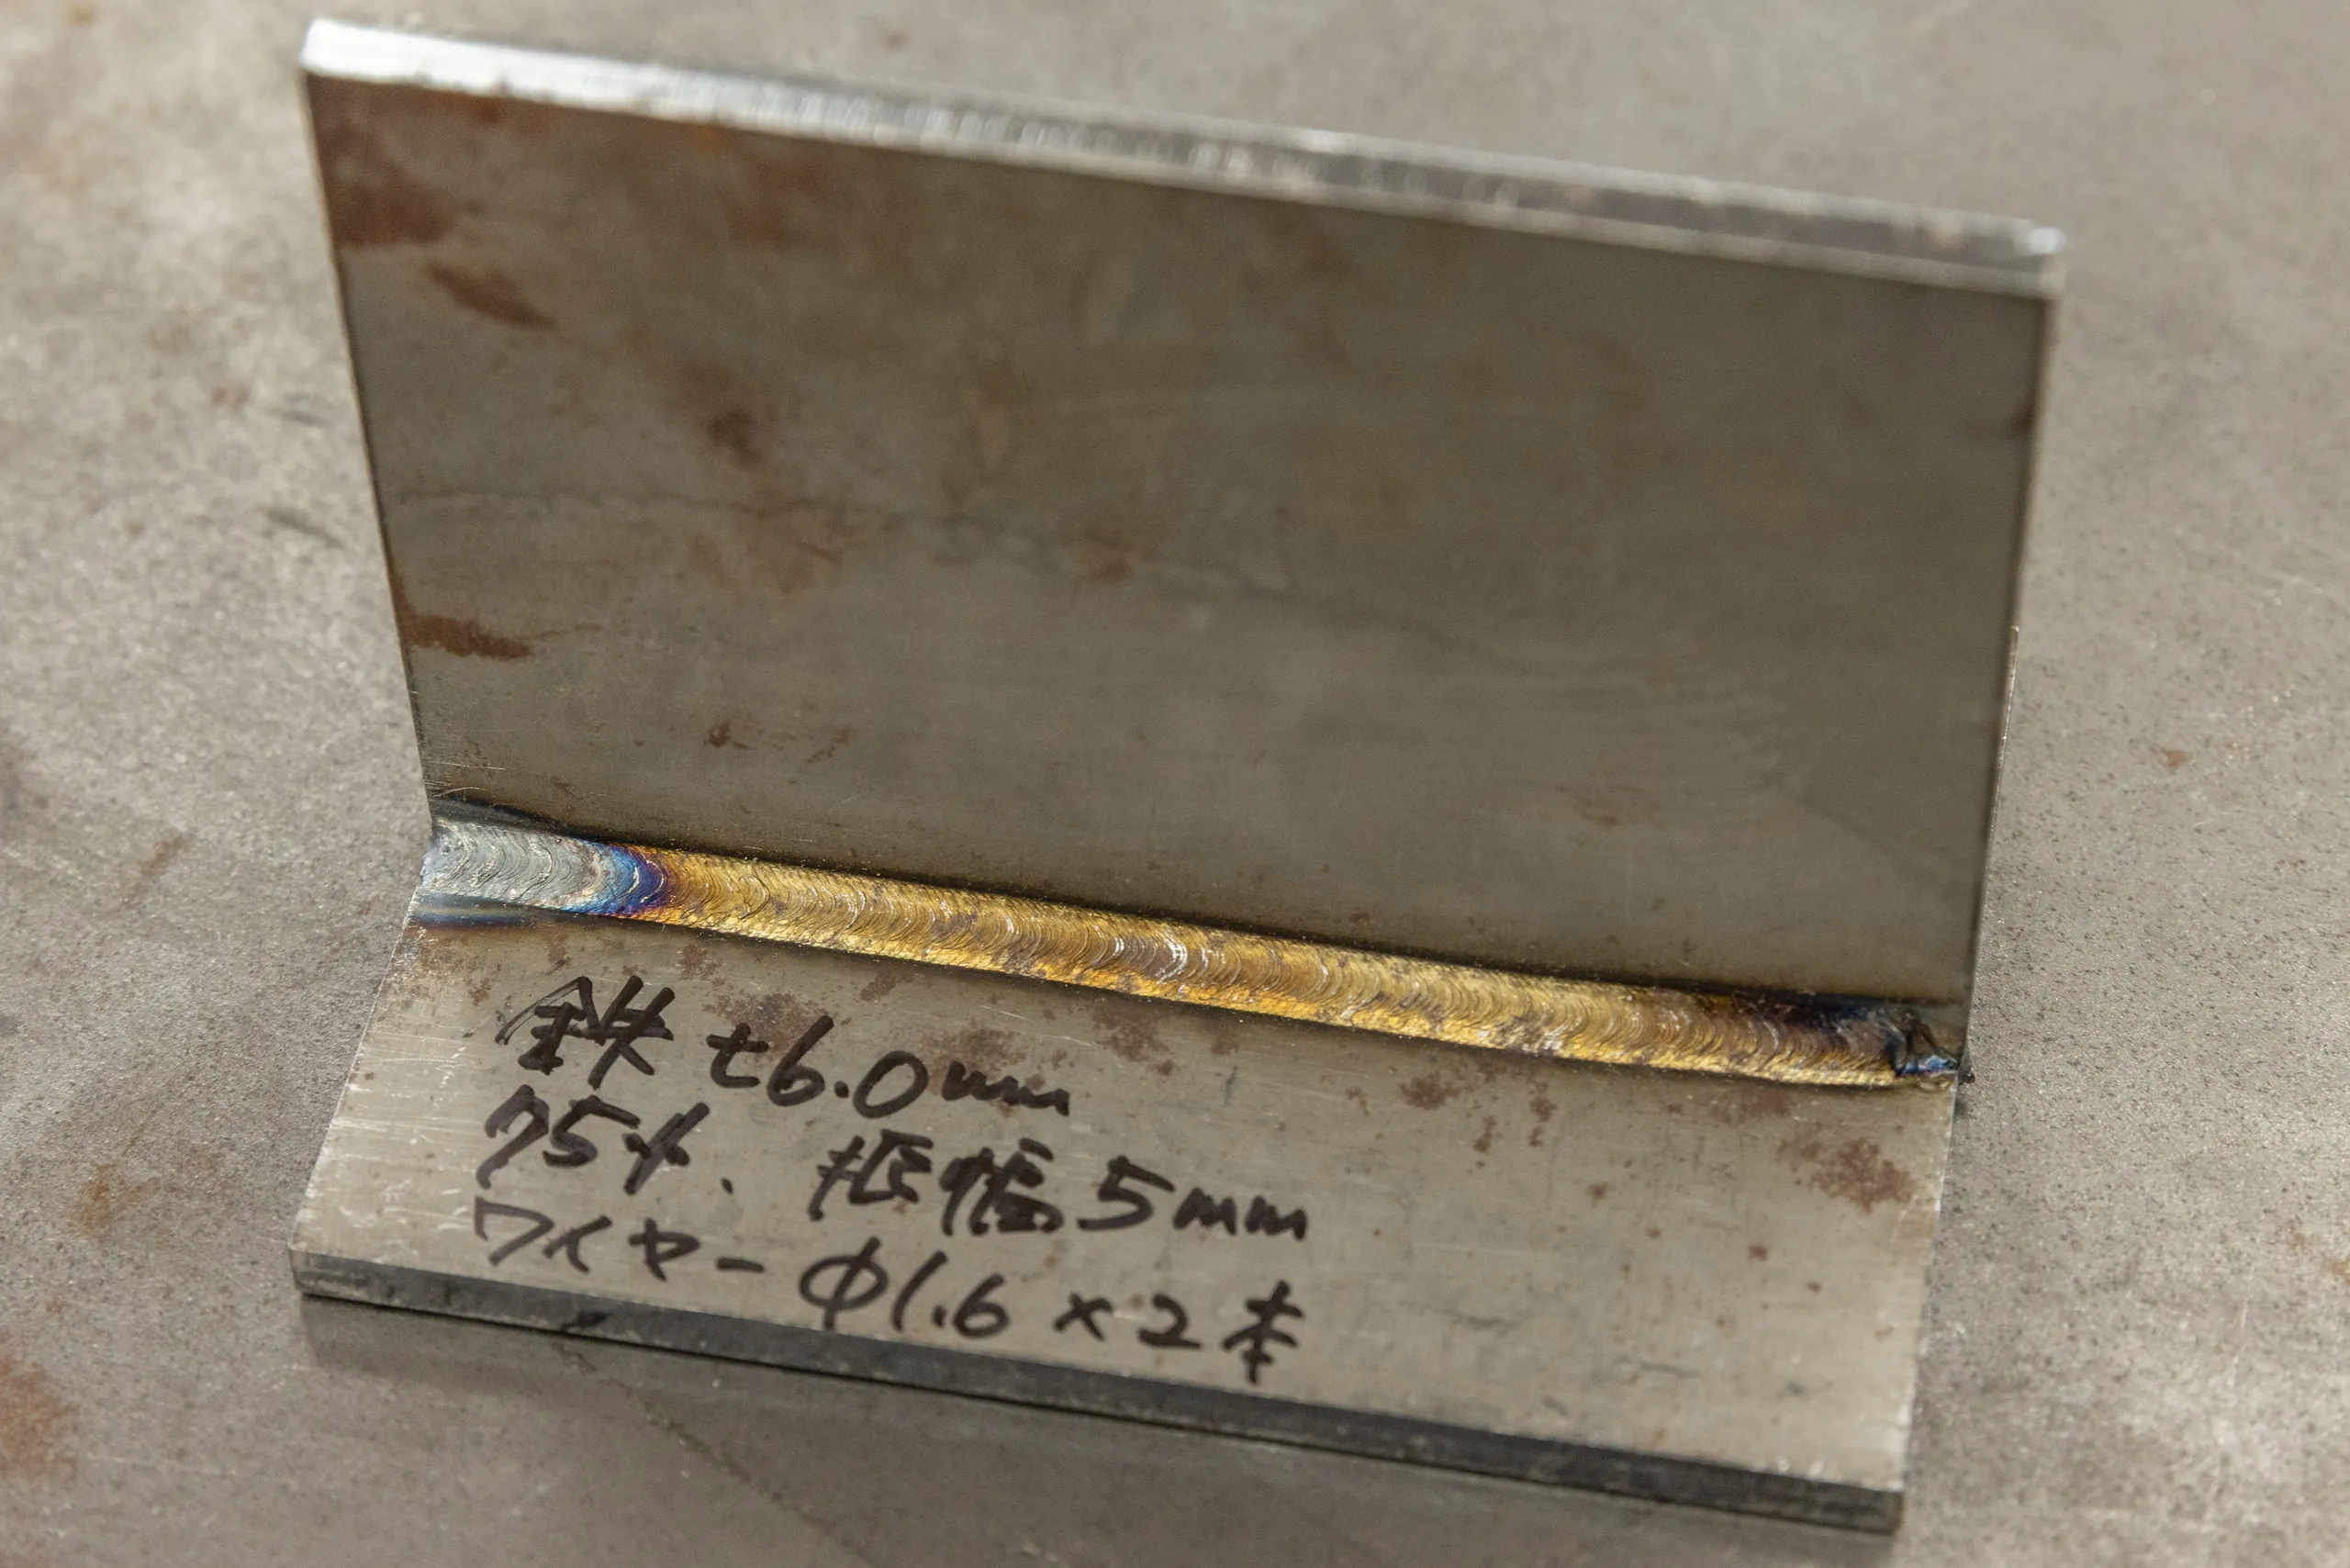
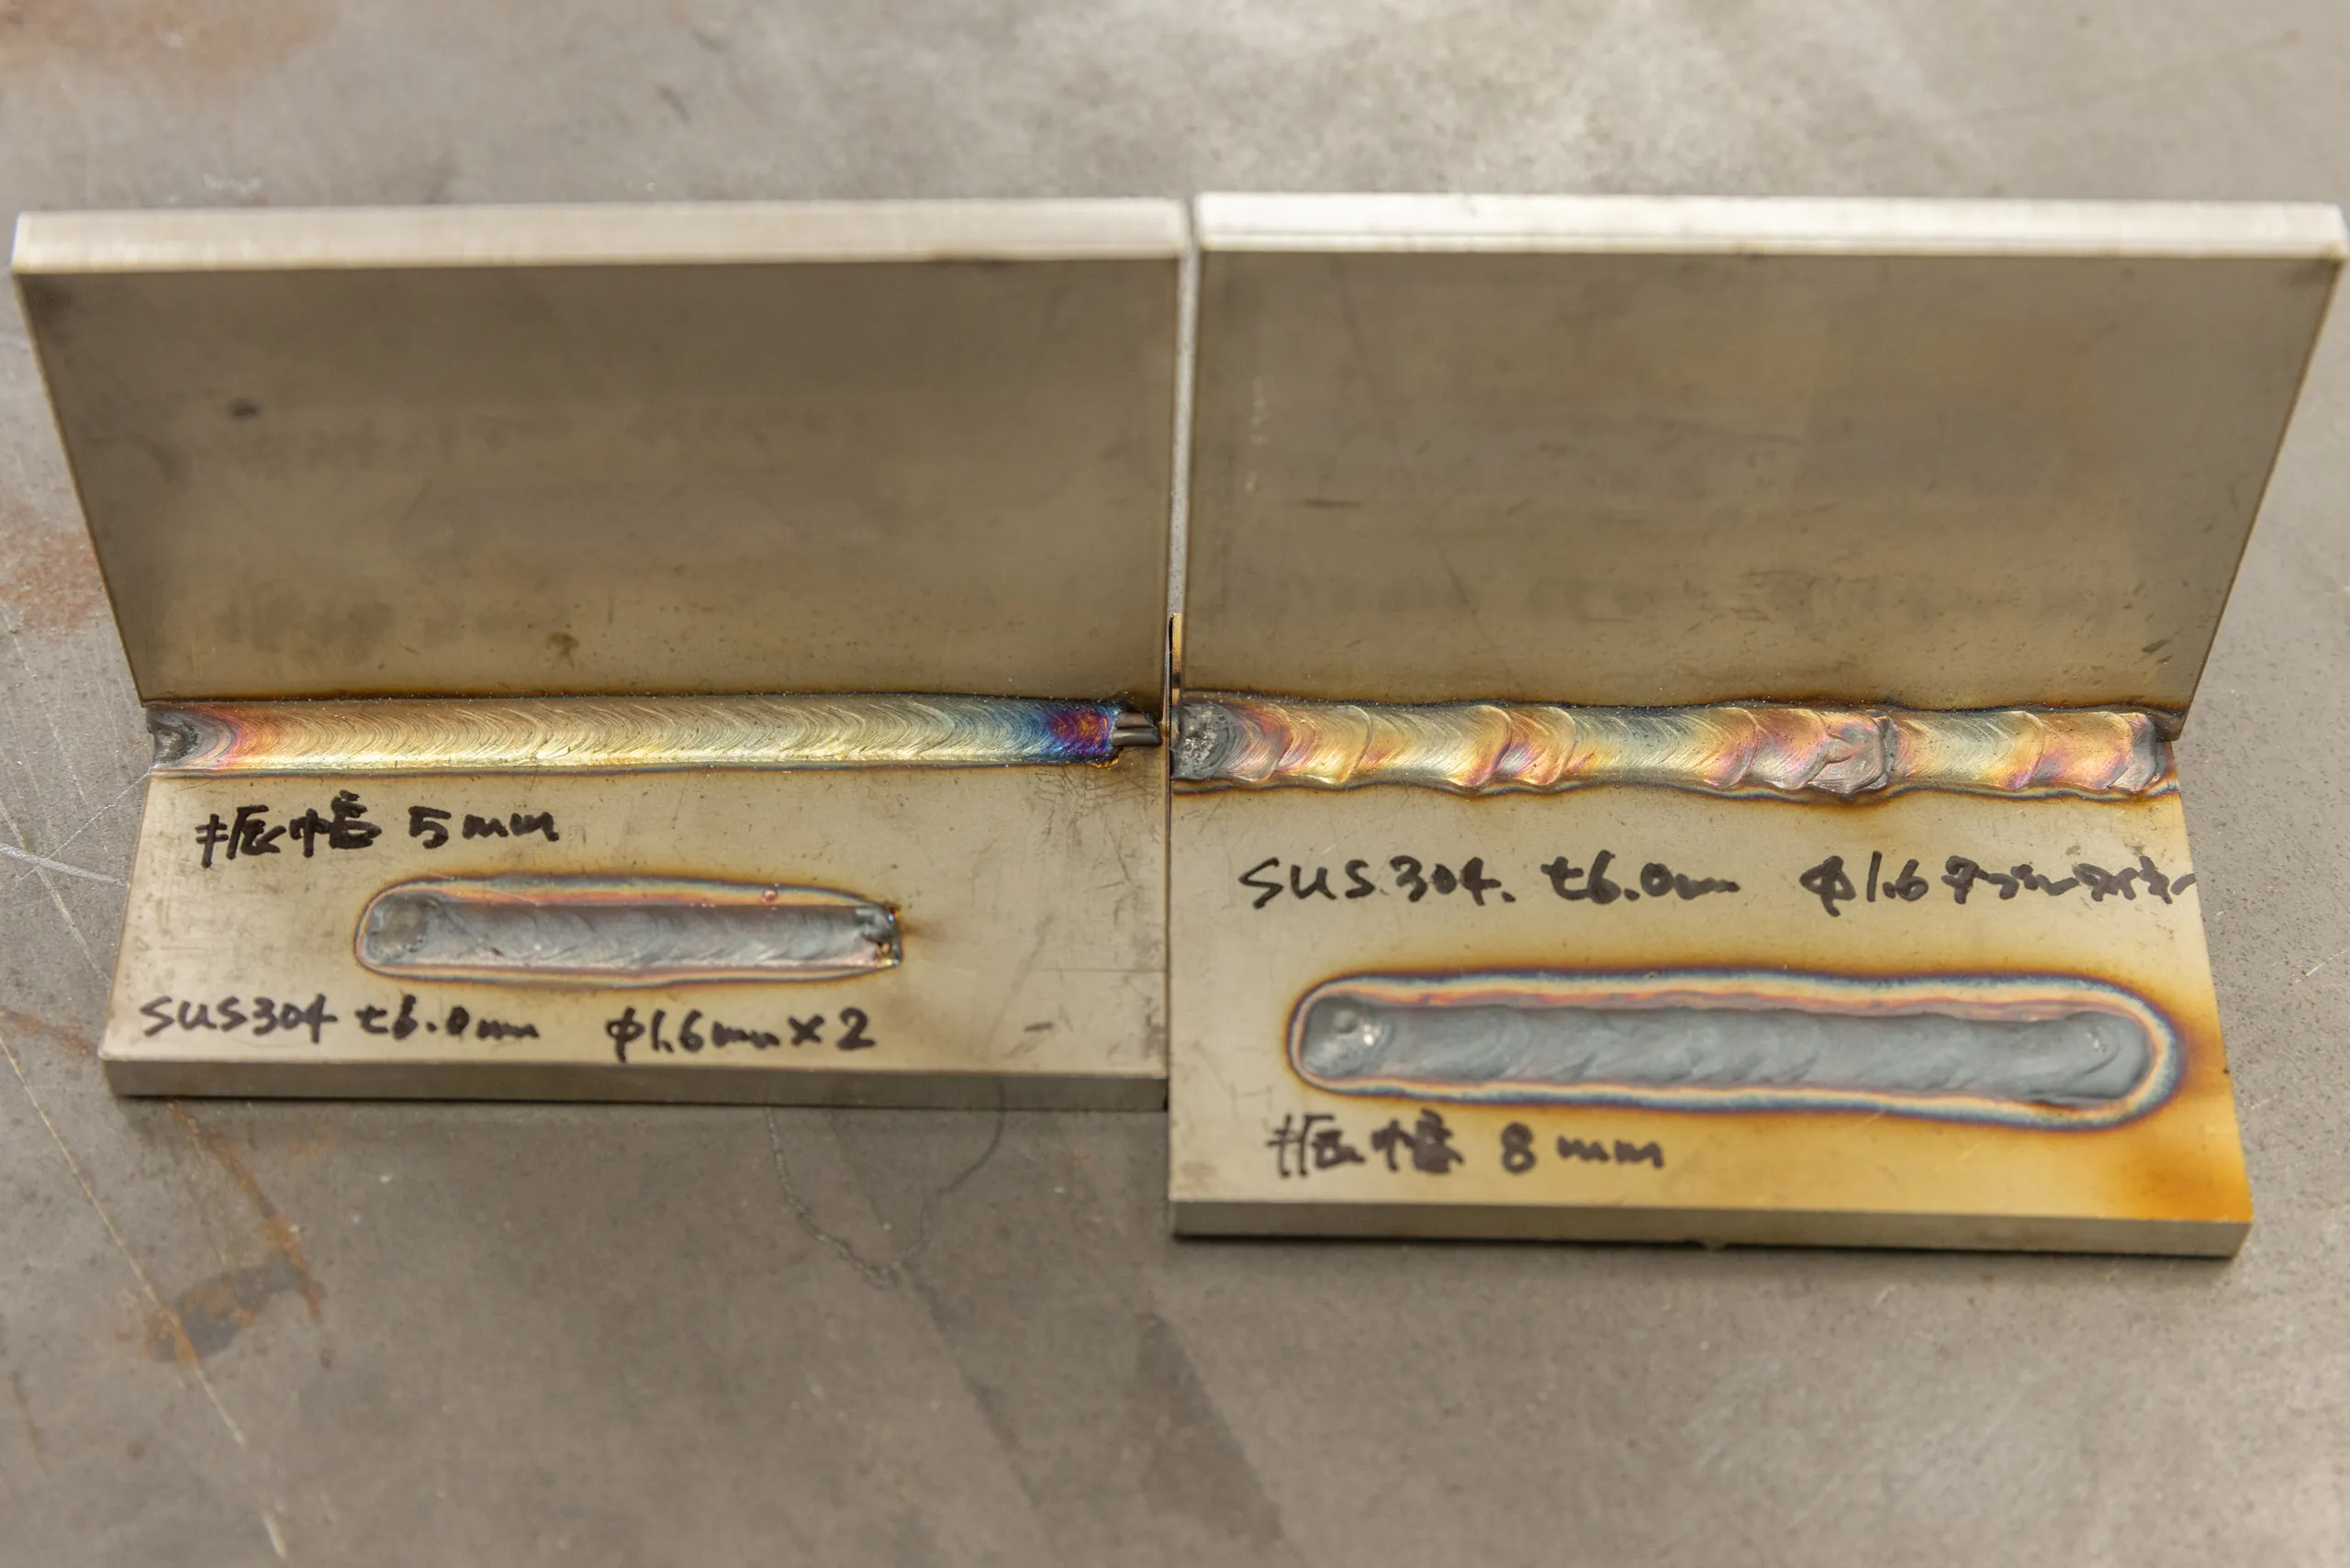
板厚 6.0mm
材質:ステンレス
出力:90%
ビード幅:5.0mm
ワイヤー:あり、φ1.6×2本(鉄ワイヤー使用)
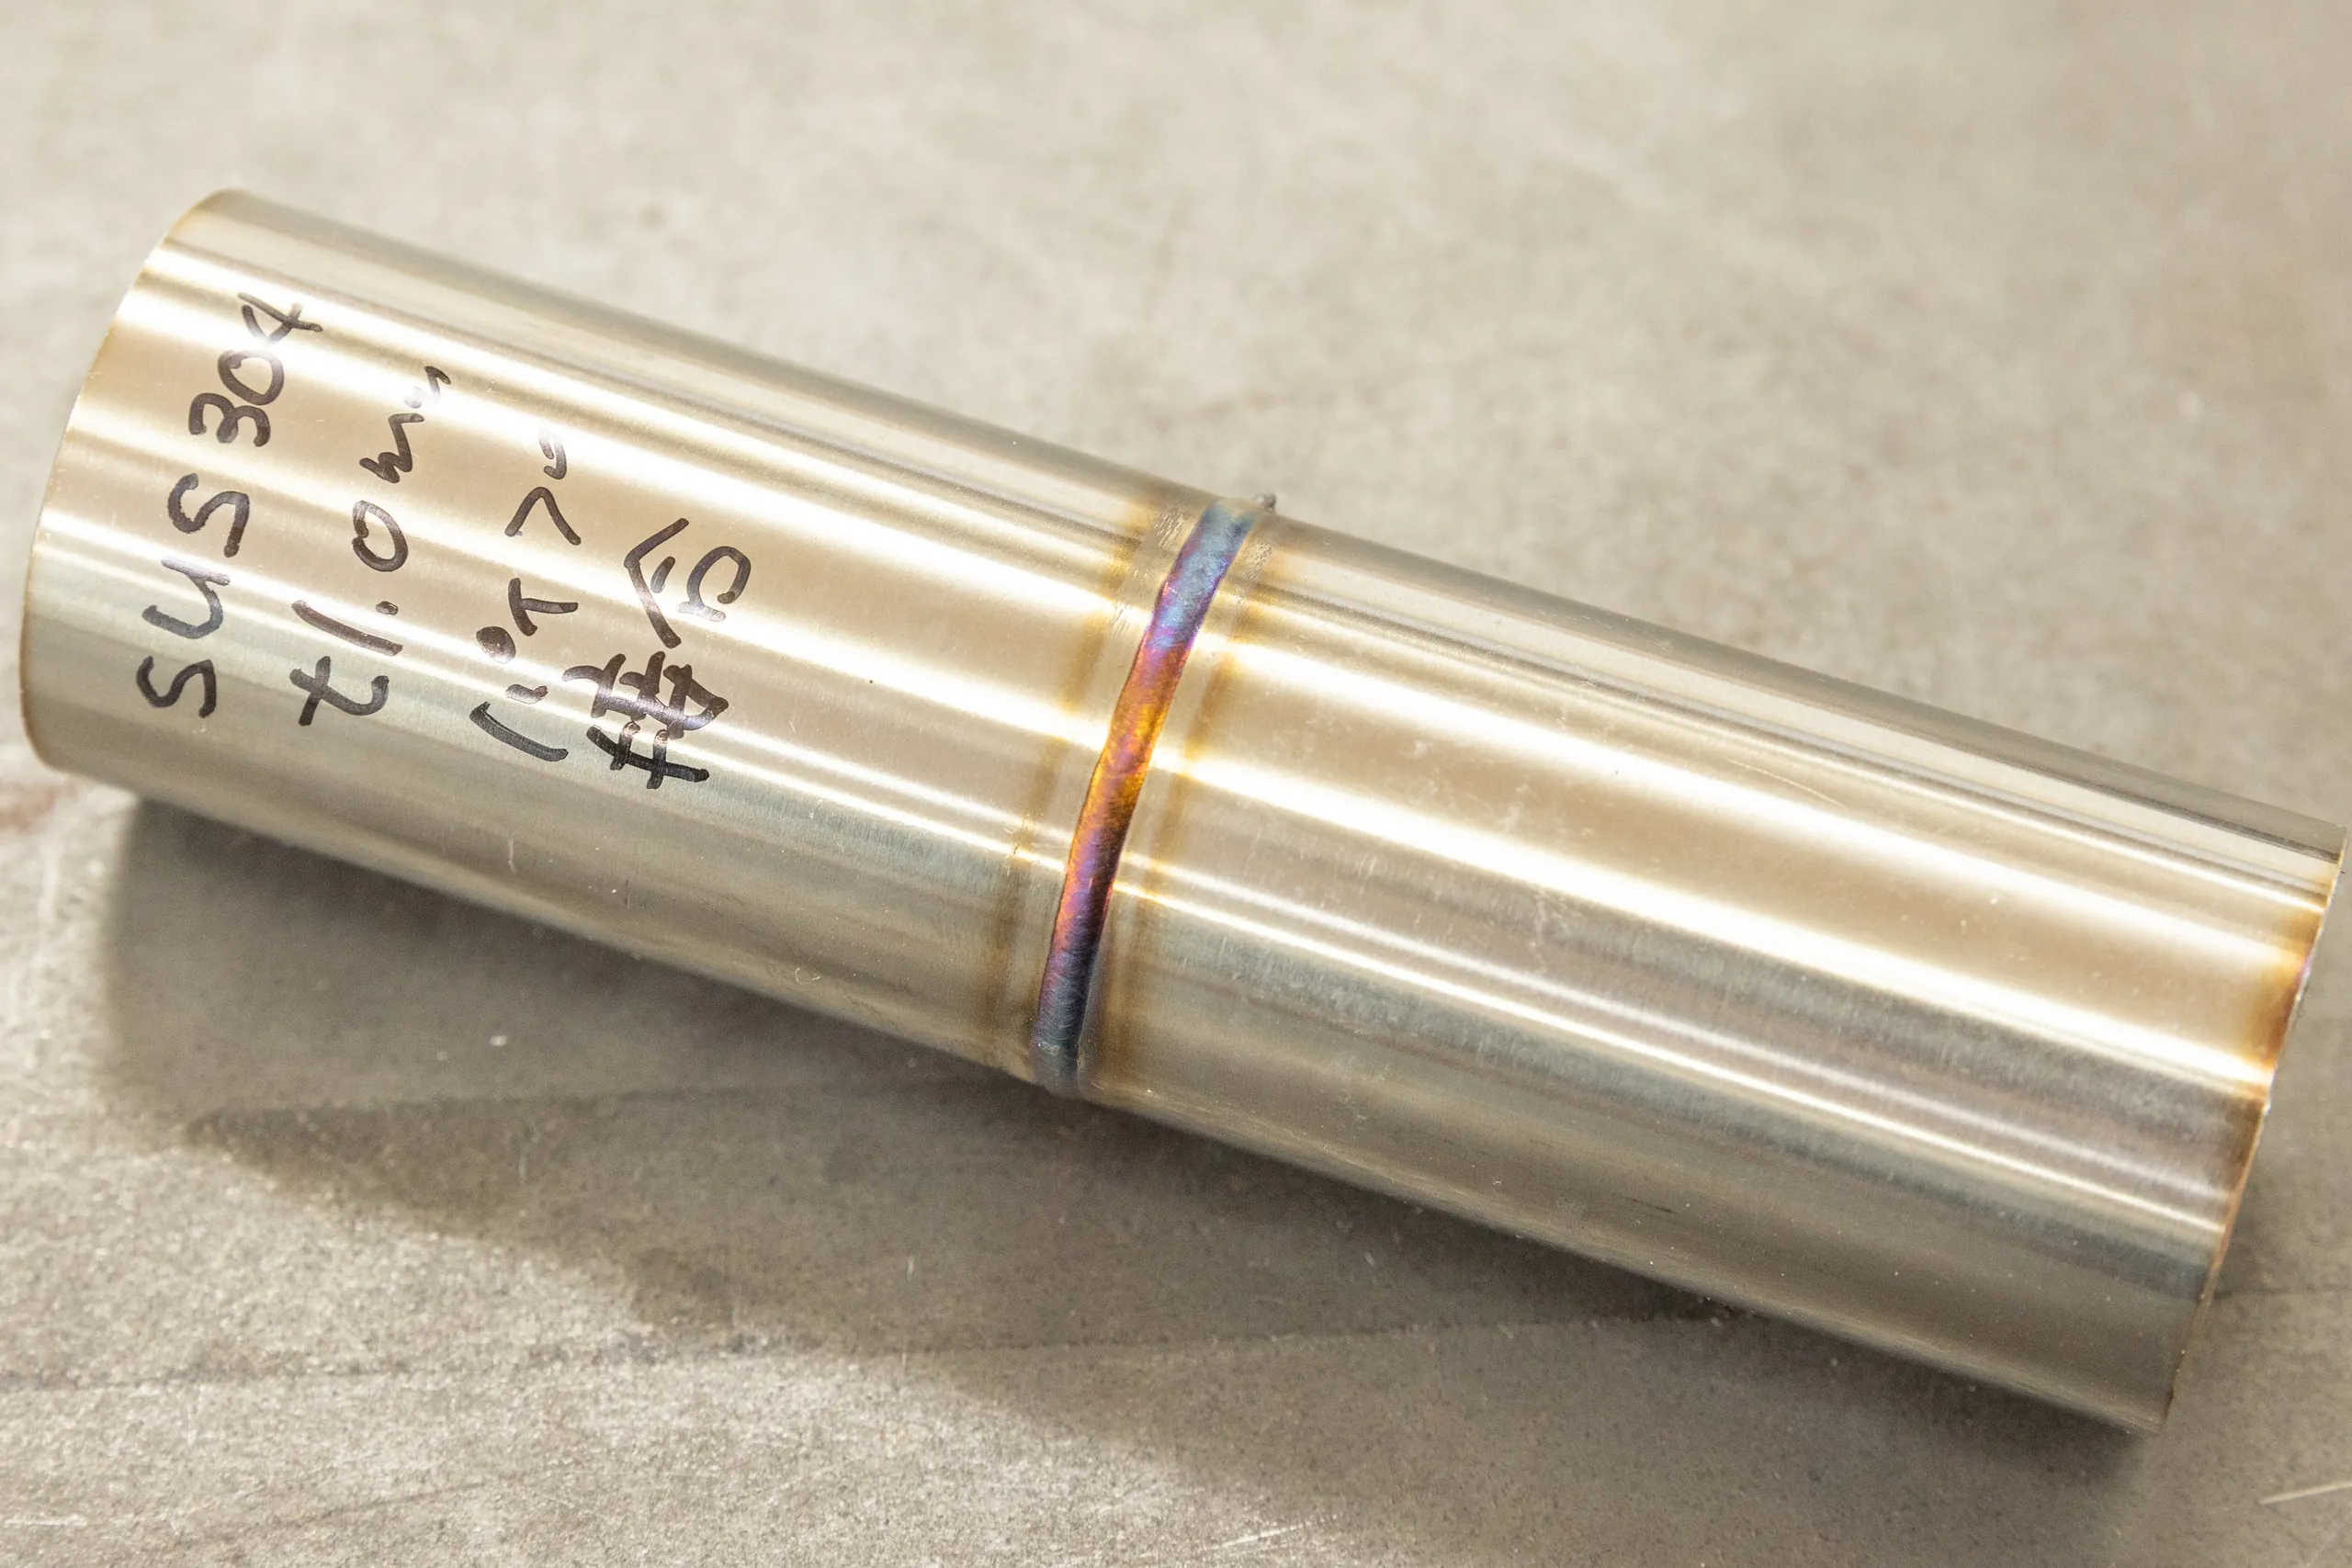
板厚 1.0mm
材質:ステンレス
出力:320W
ビード幅:2.5mm
ワイヤー:有り
鉄の接合溶接
鉄(軟鋼・鉄板)は最も一般的な溶接材料ですが、薄板では歪みや穴あき、厚板では溶け込み不足が課題になります。
ファイバーレーザー溶接なら、出力の調整により薄板から厚板まで1台で幅広く対応できます。
以下は、実際の溶接事例です。
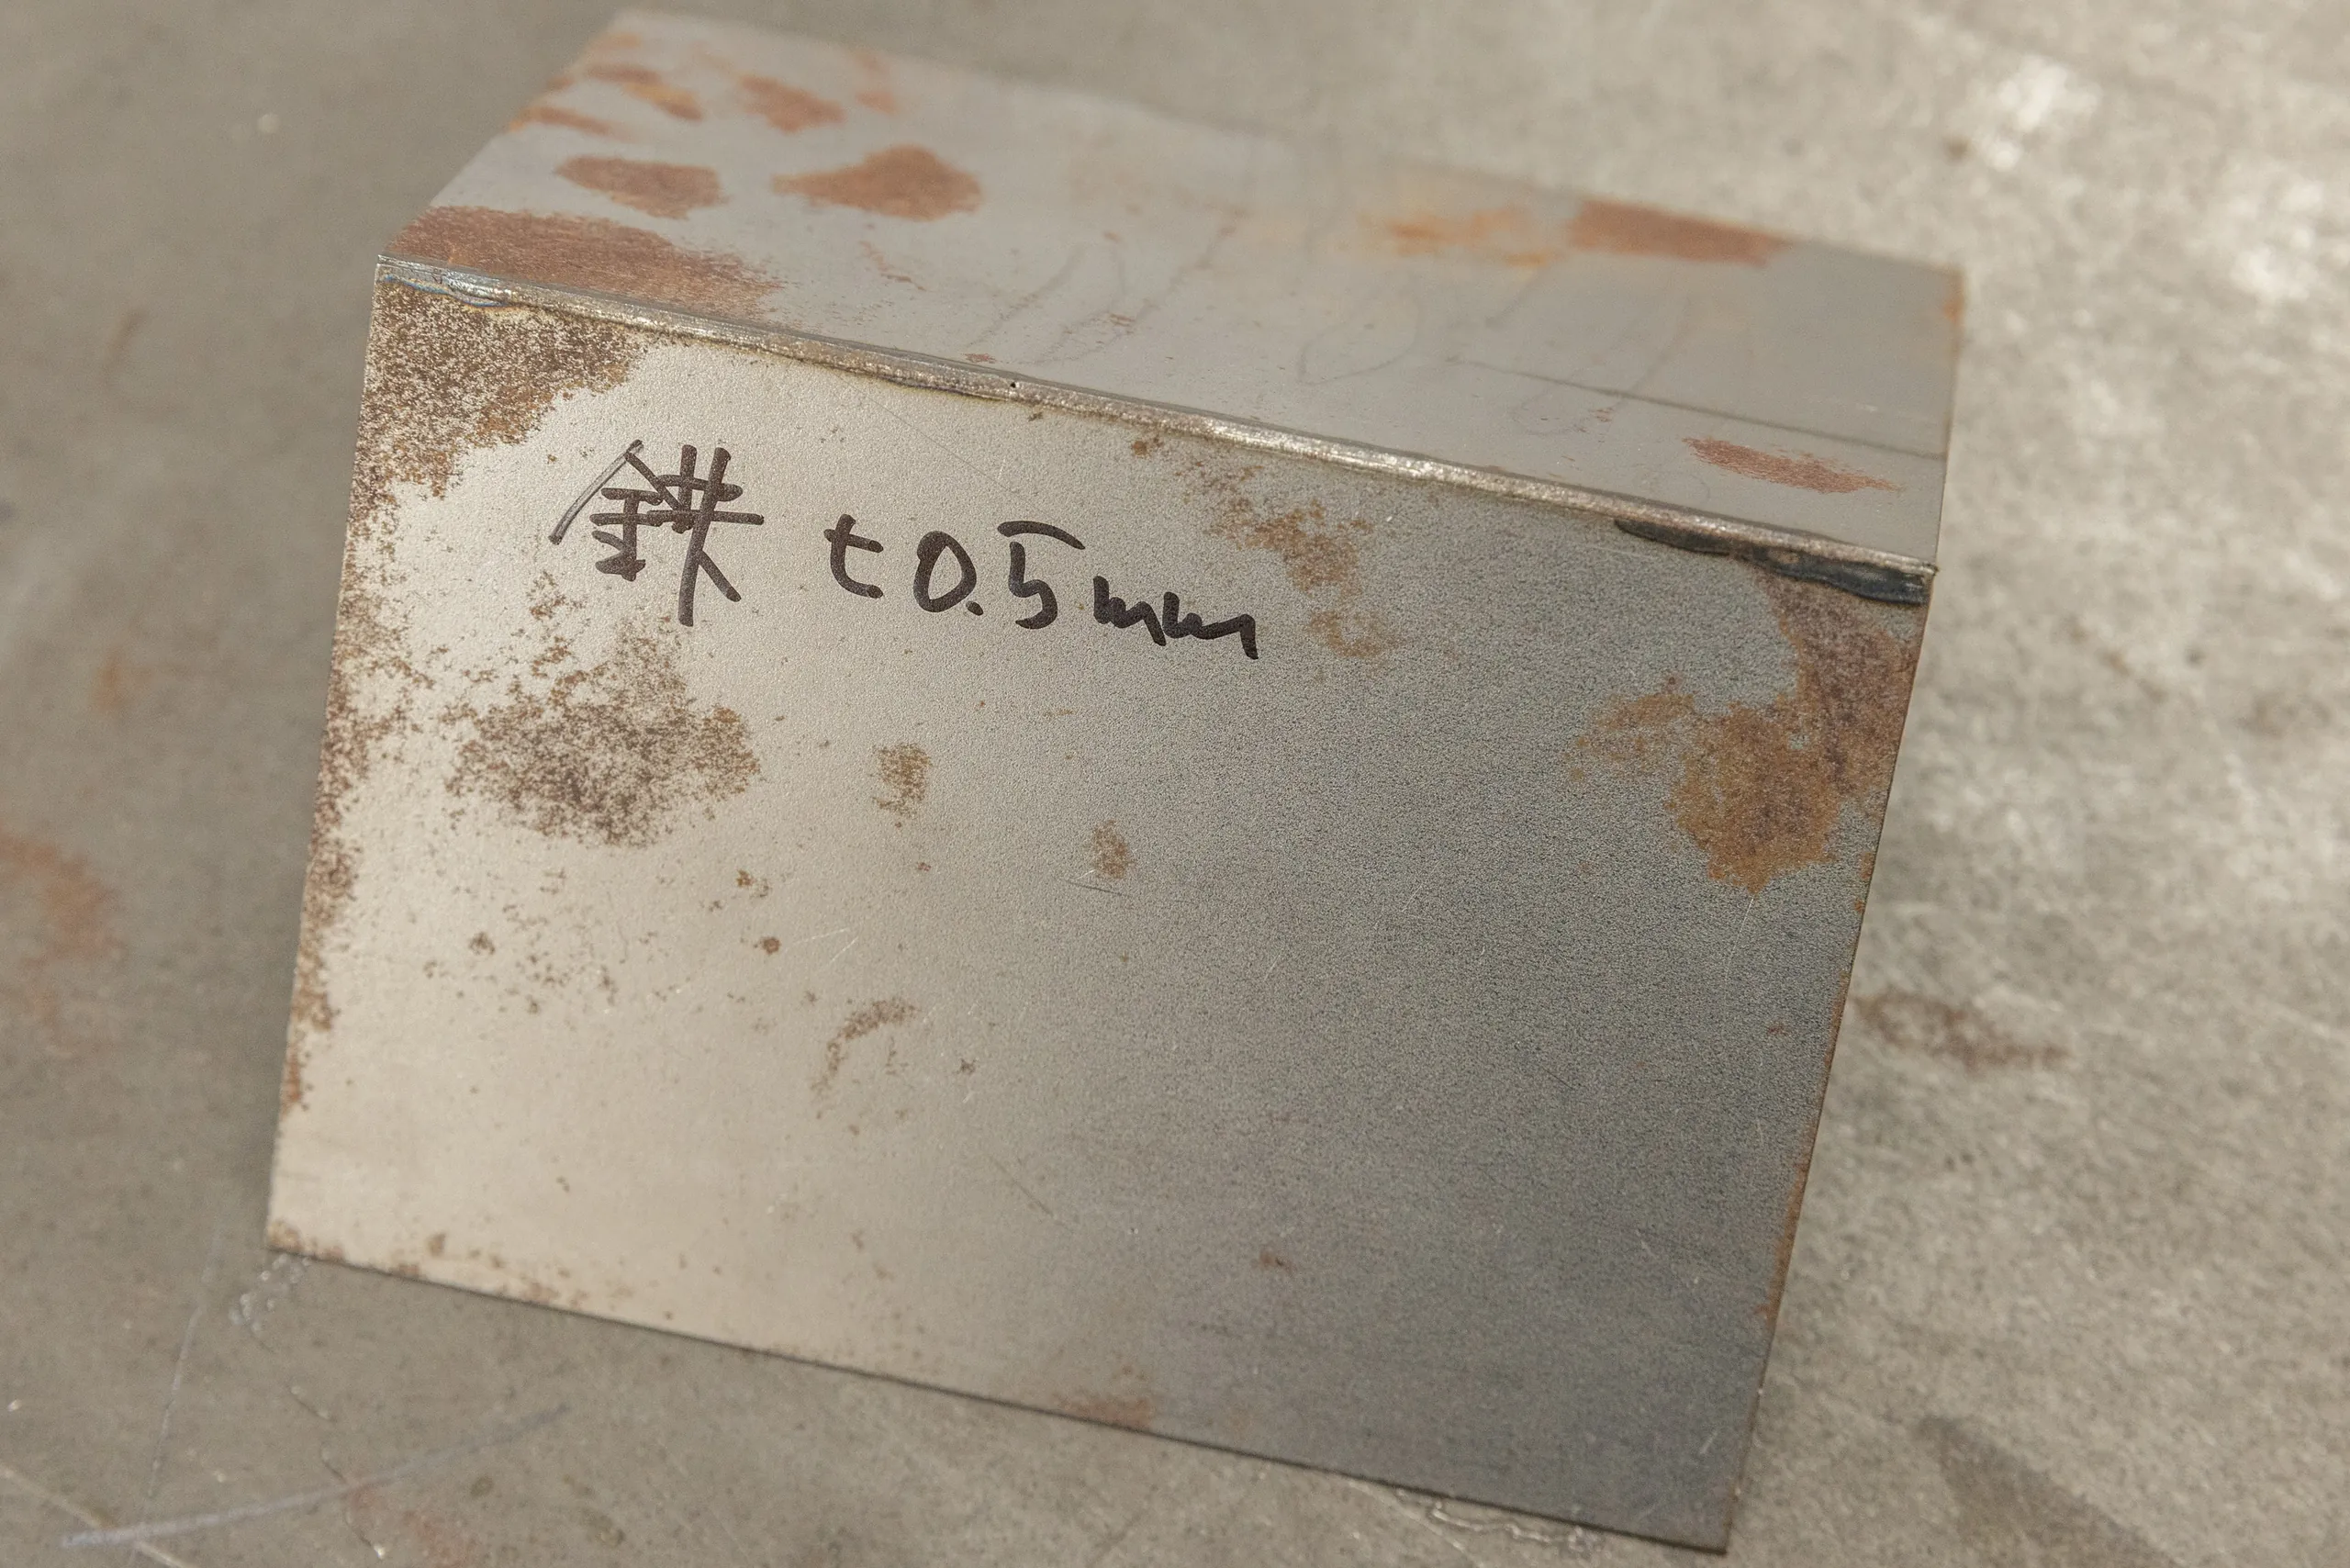
板厚 0.5mm
材質:SPCC
出力:180W
ビード幅:2.0mm
ワイヤー: -
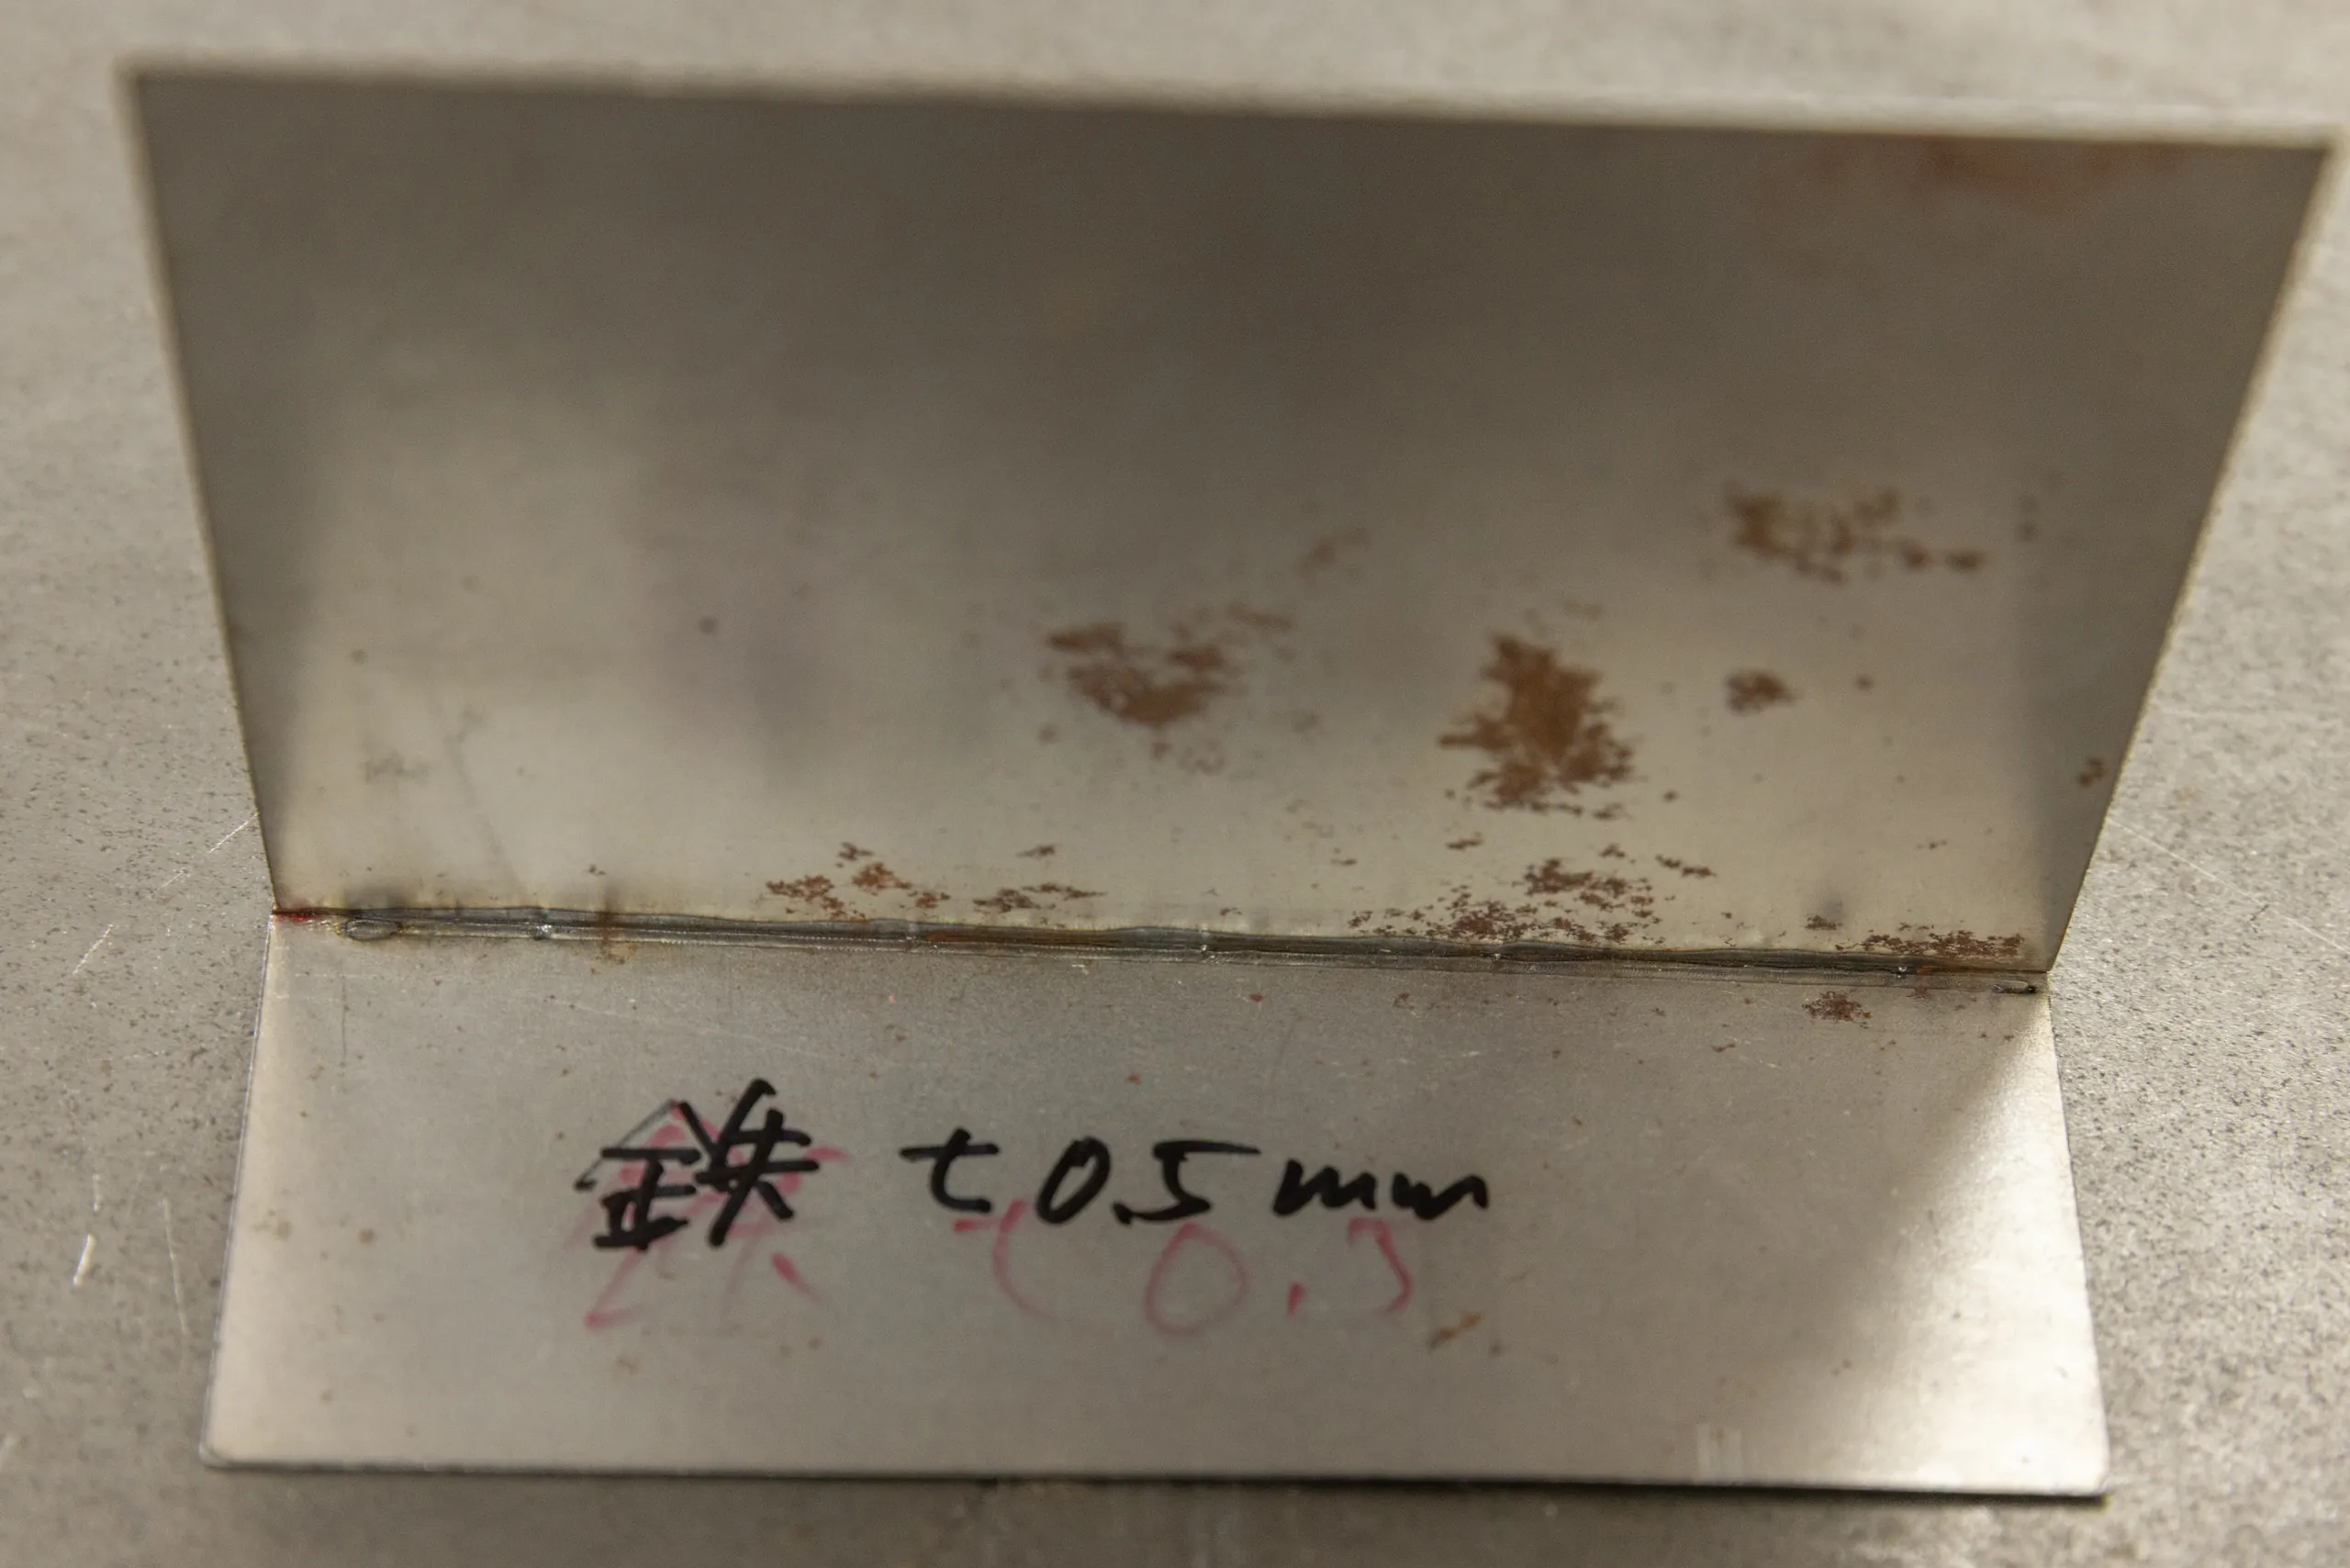
板厚 0.5mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー: -
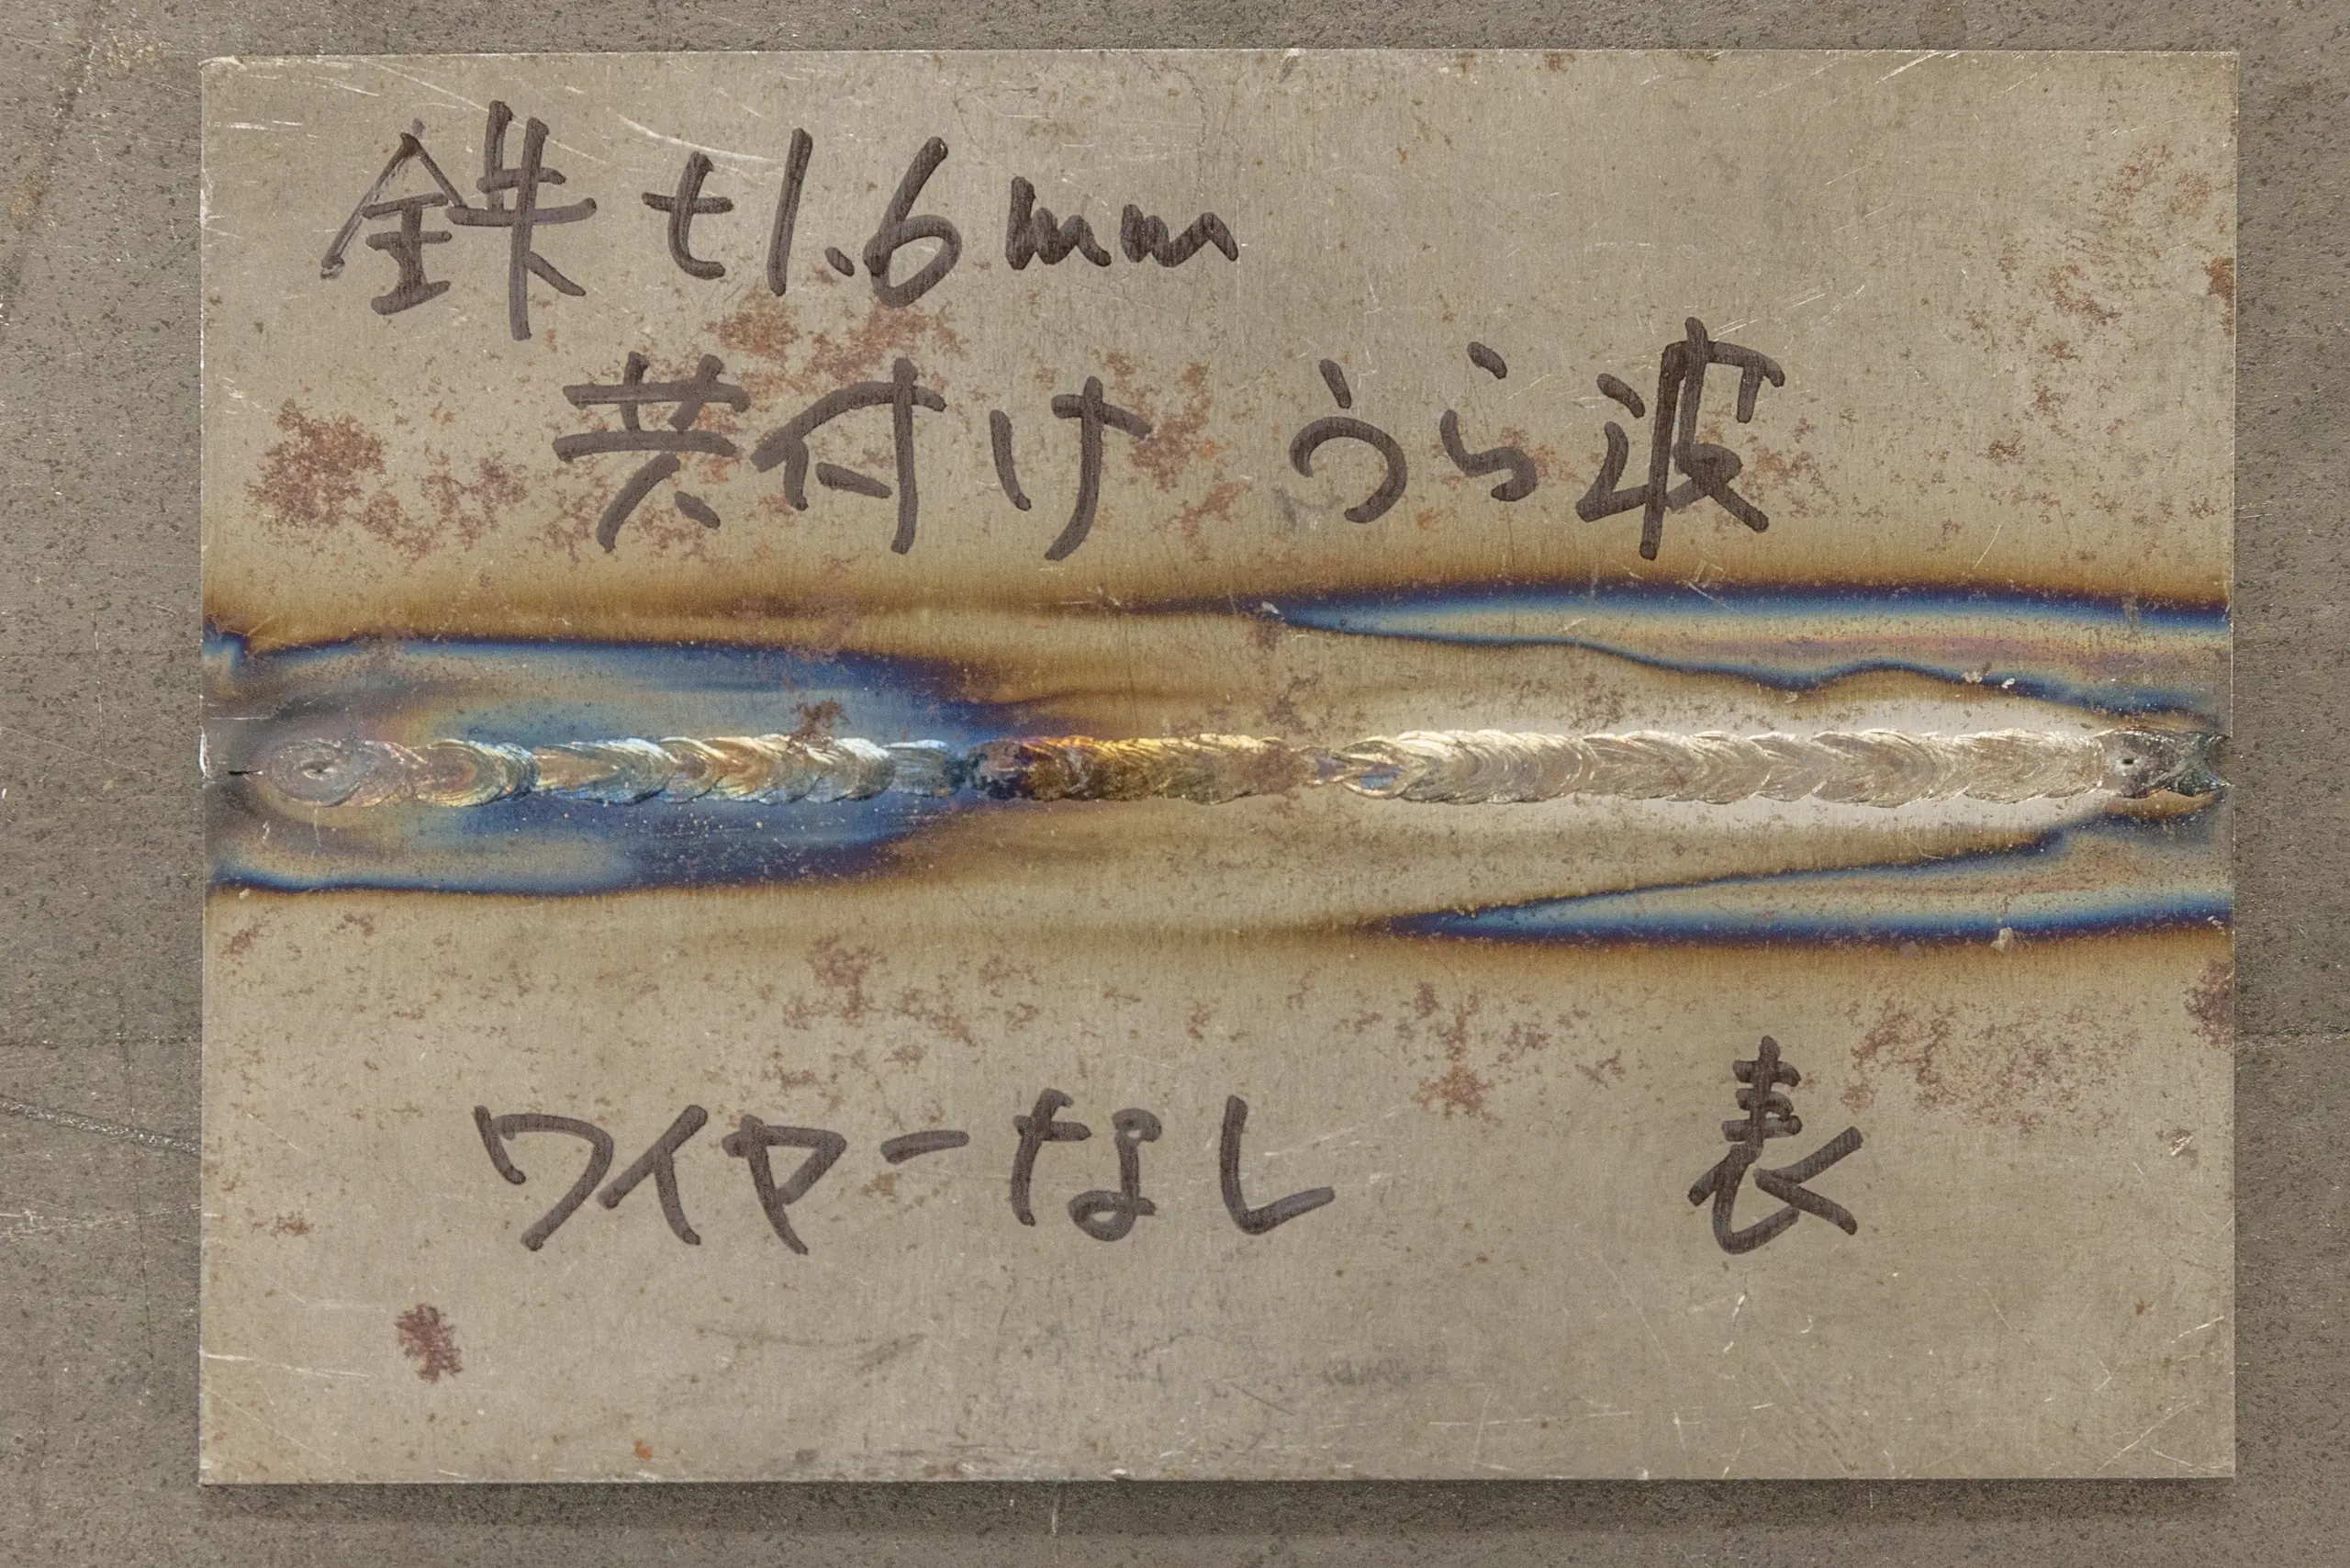
板厚 1.6mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー: -
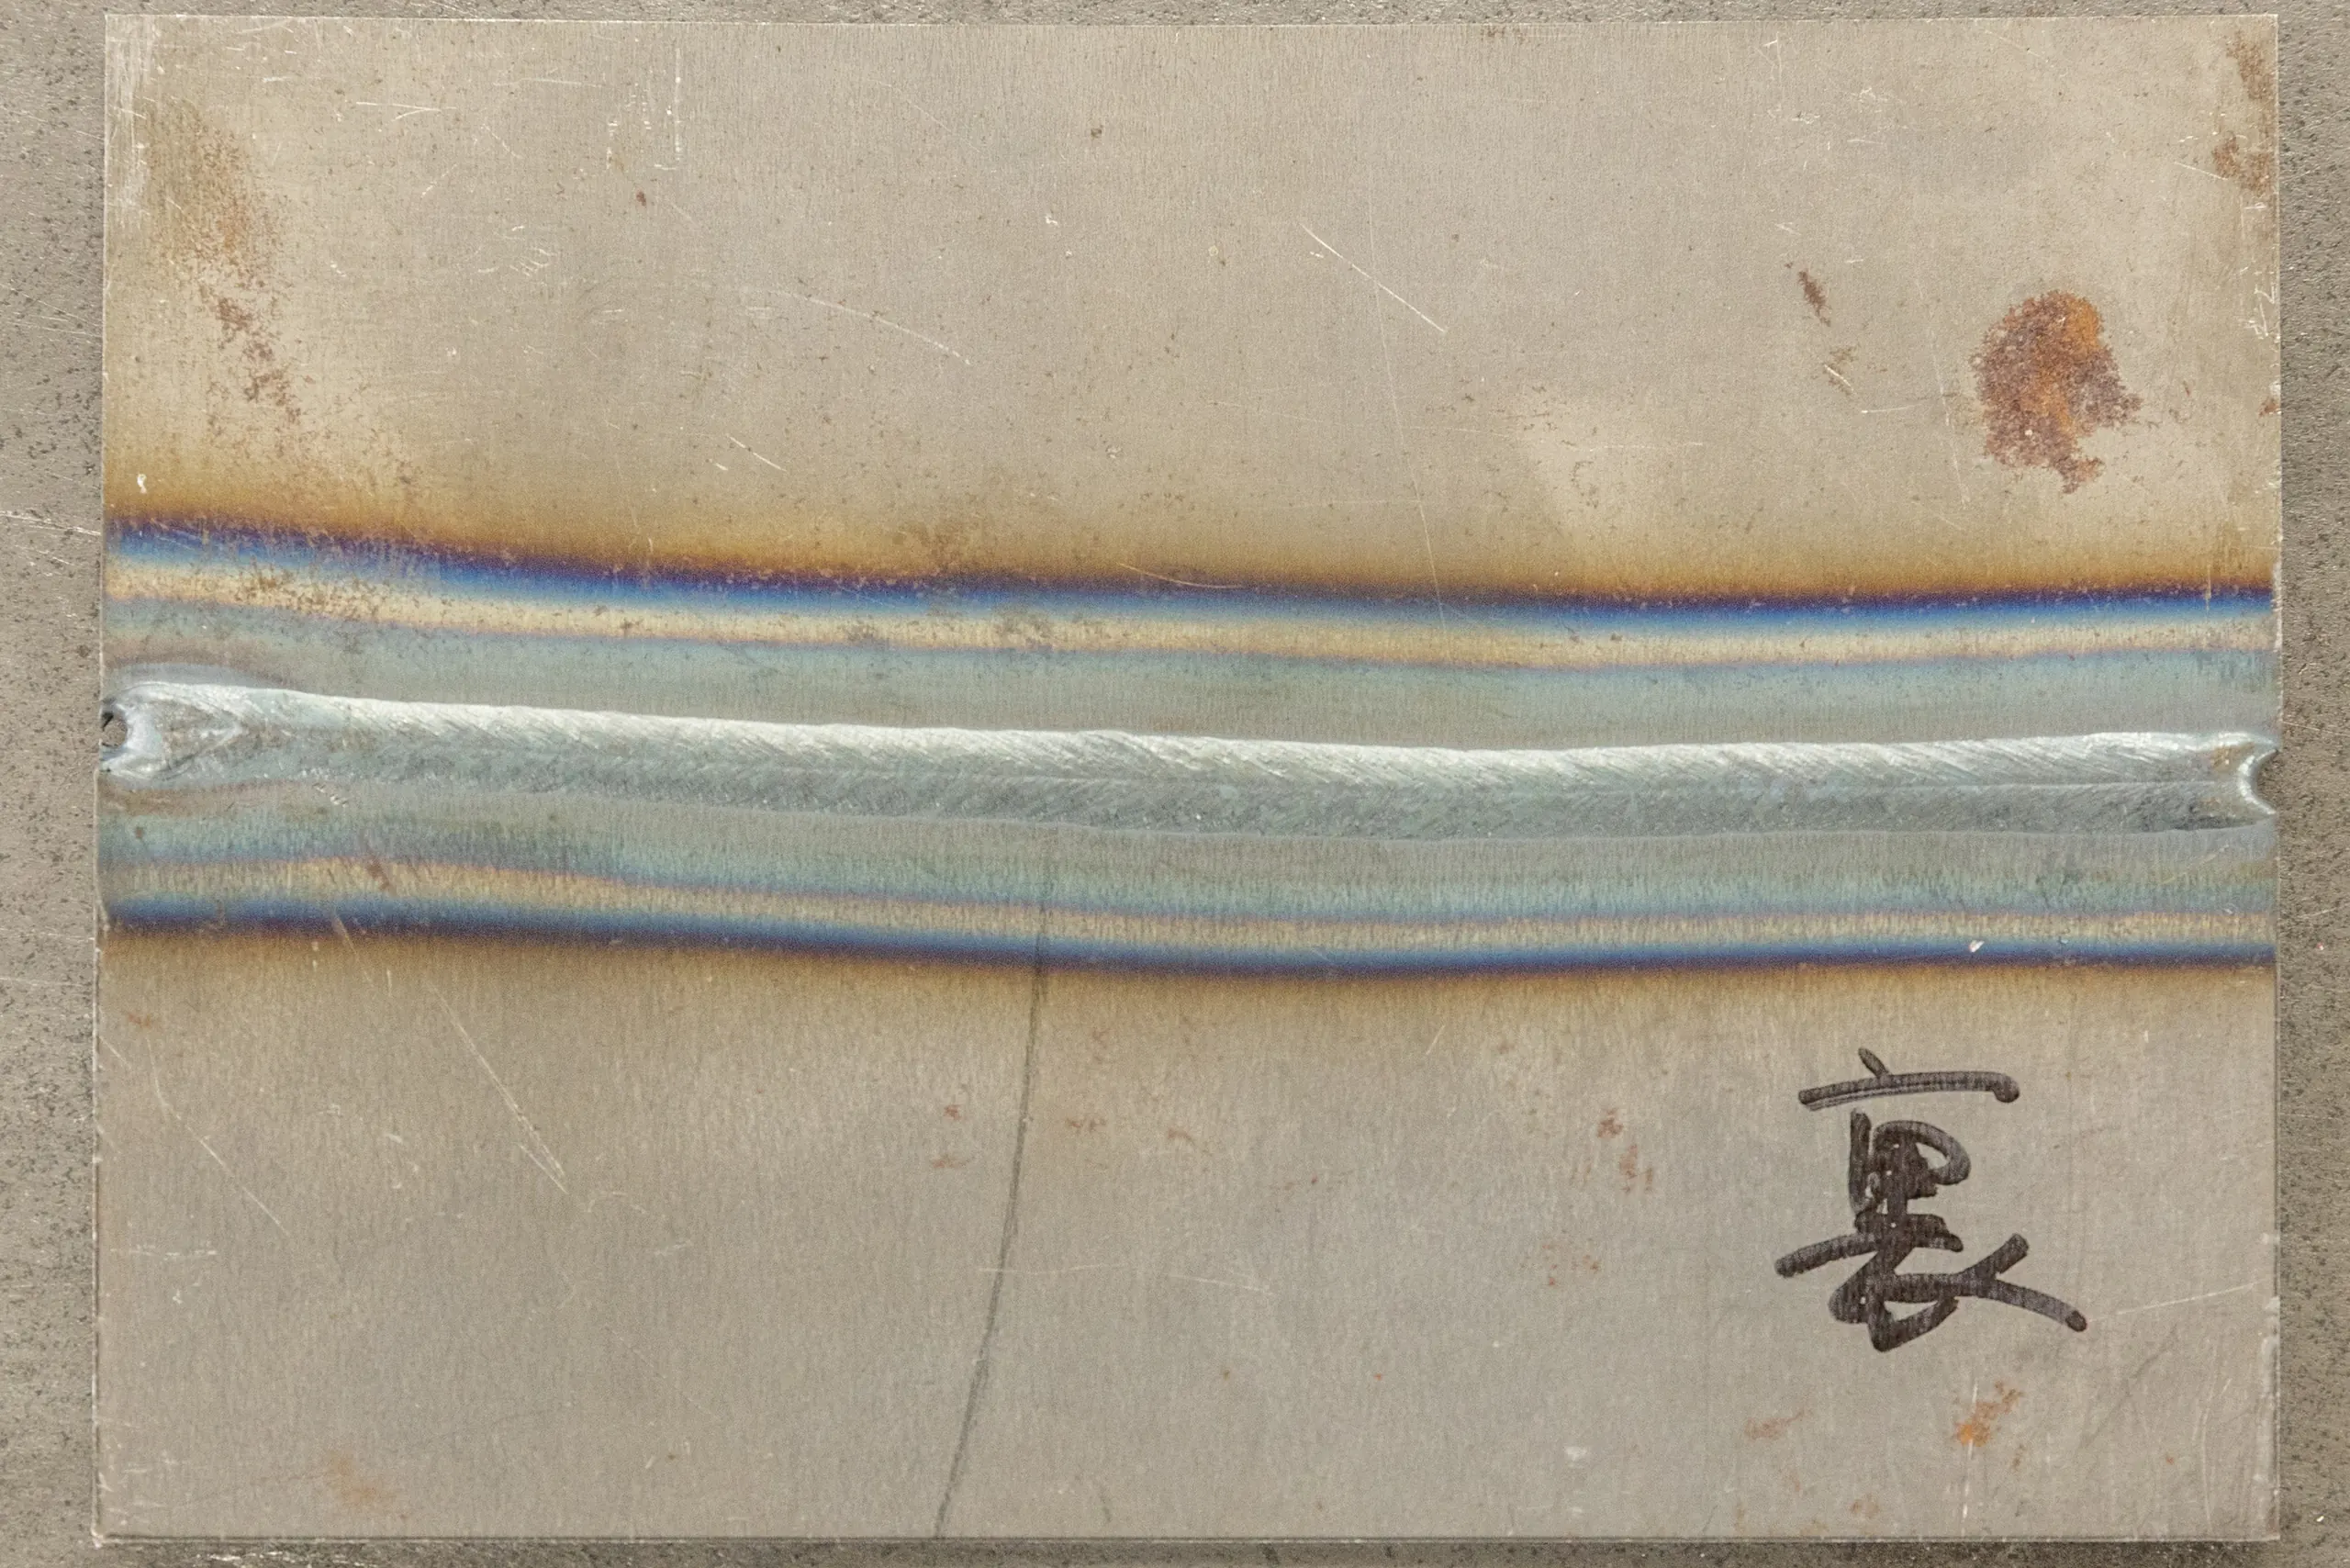
板厚 1.6mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー: -
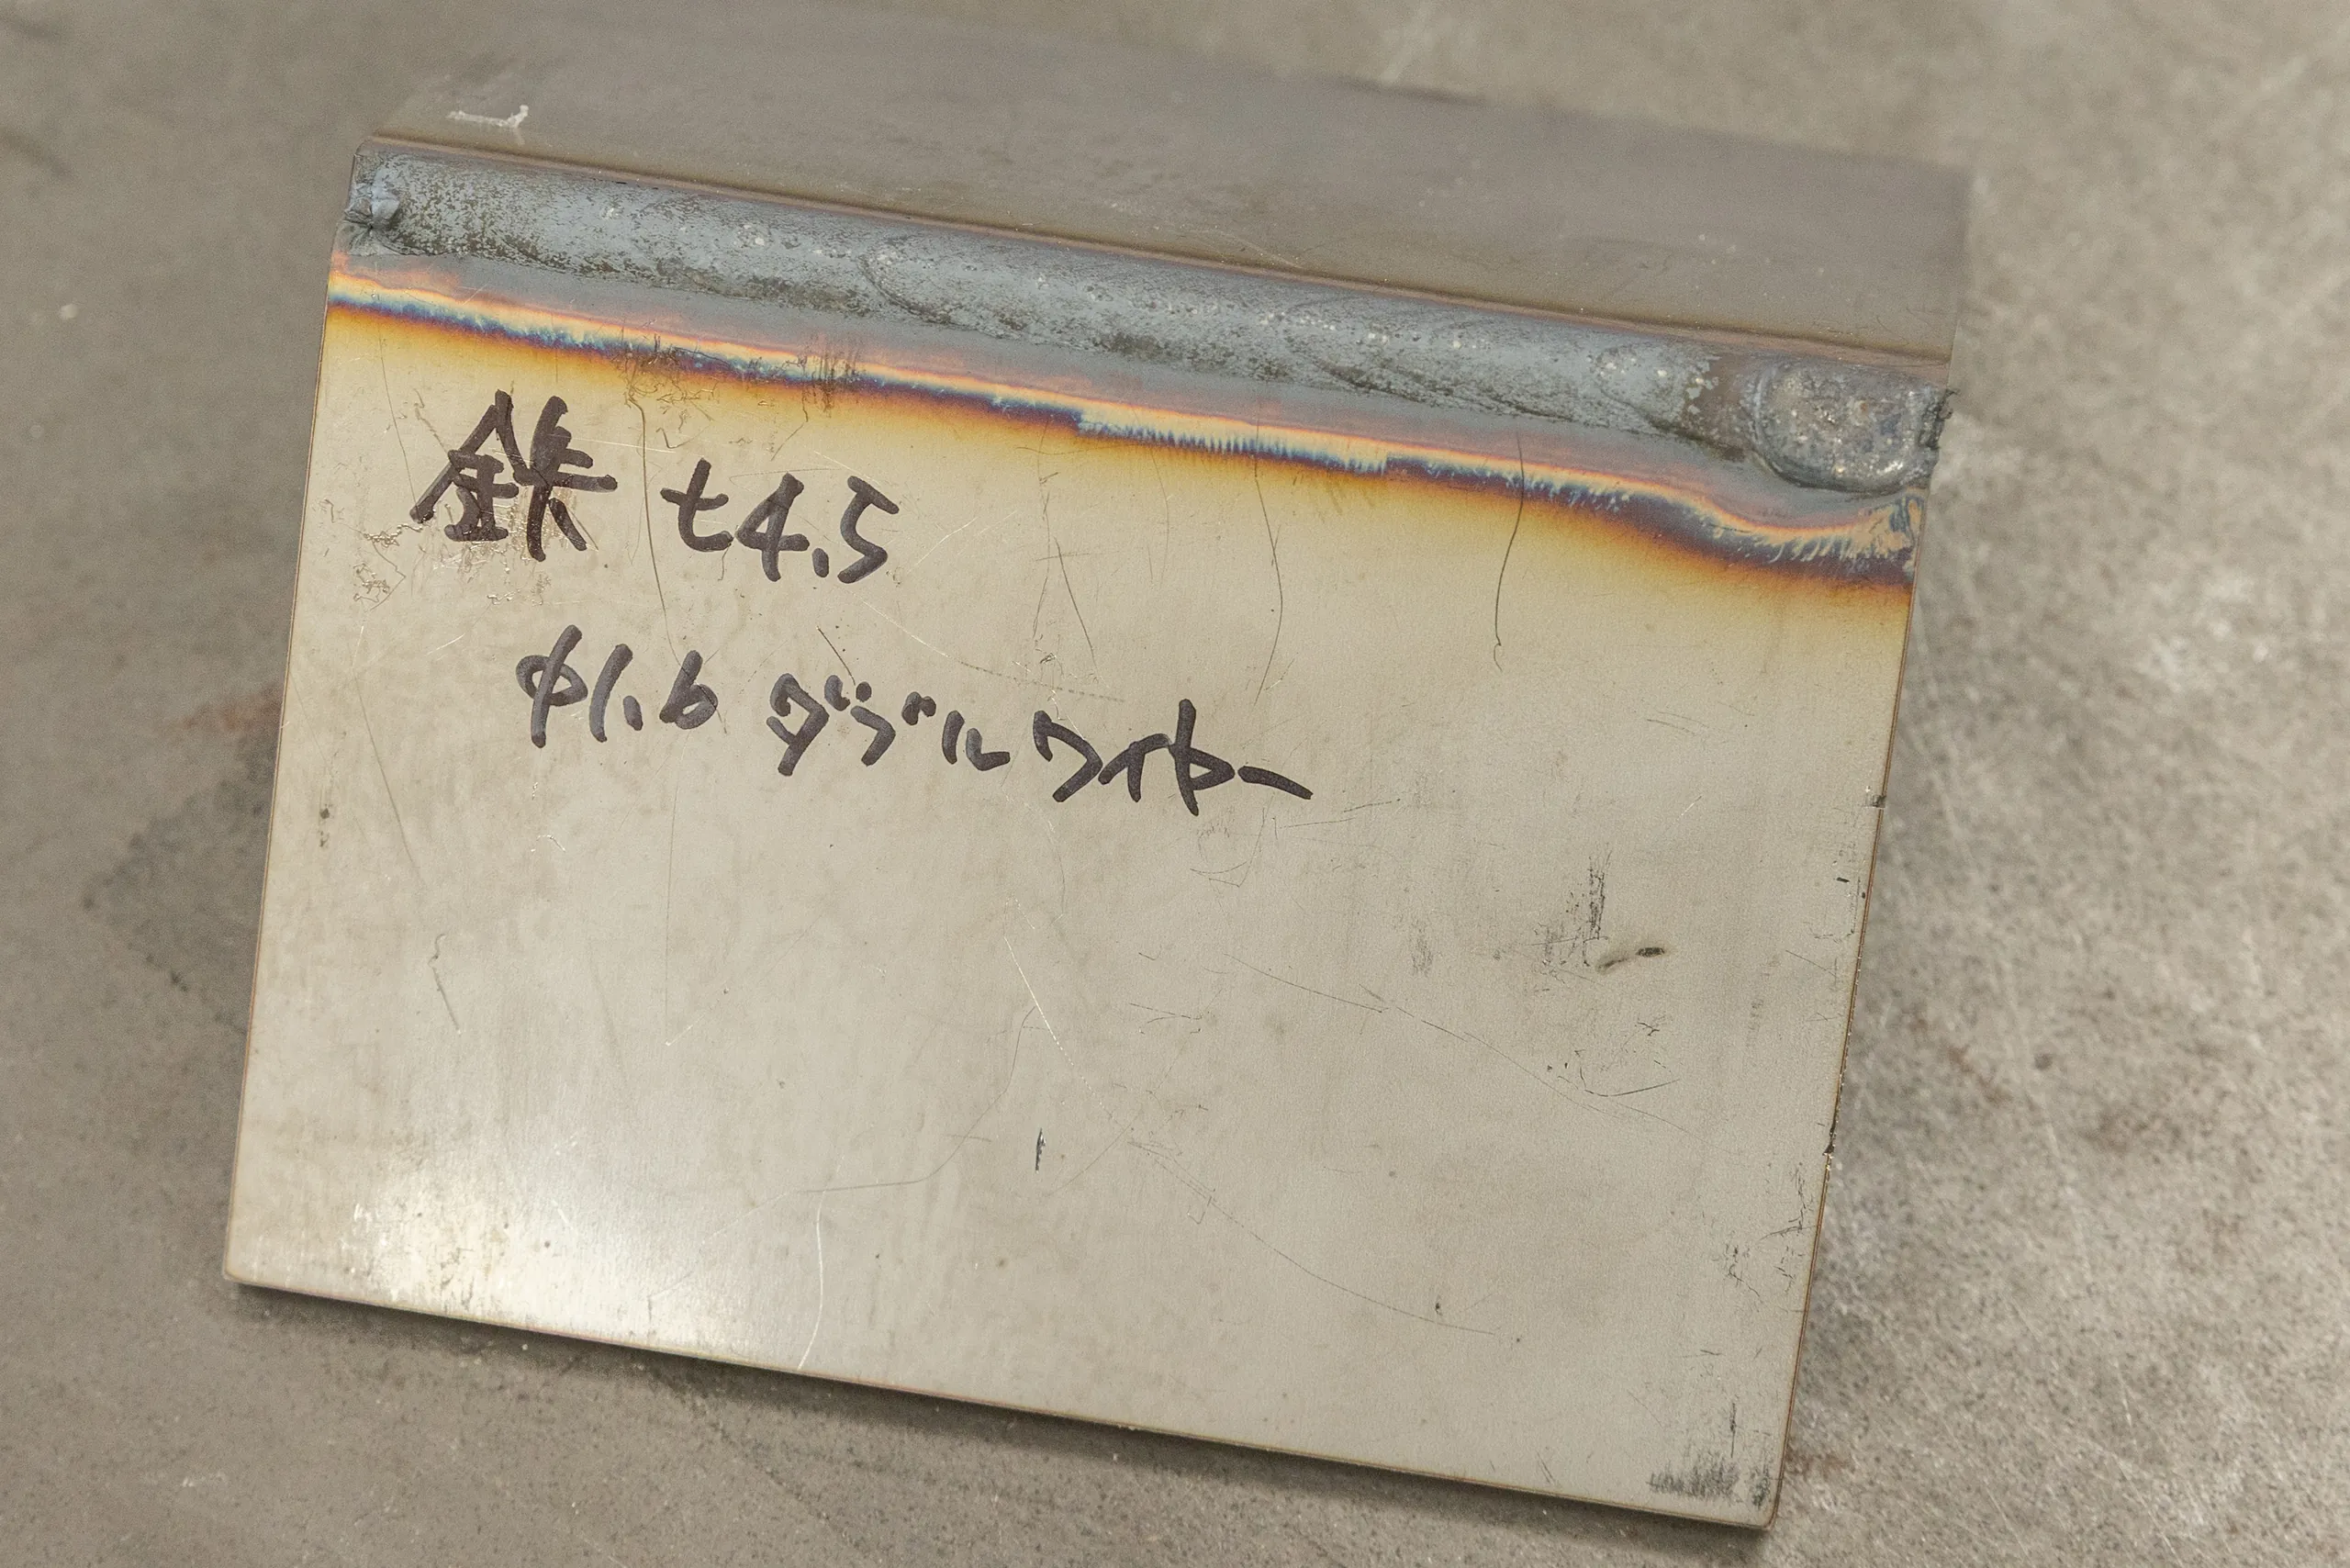
板厚 4.5mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー:有り、鉄φ1.6×2本
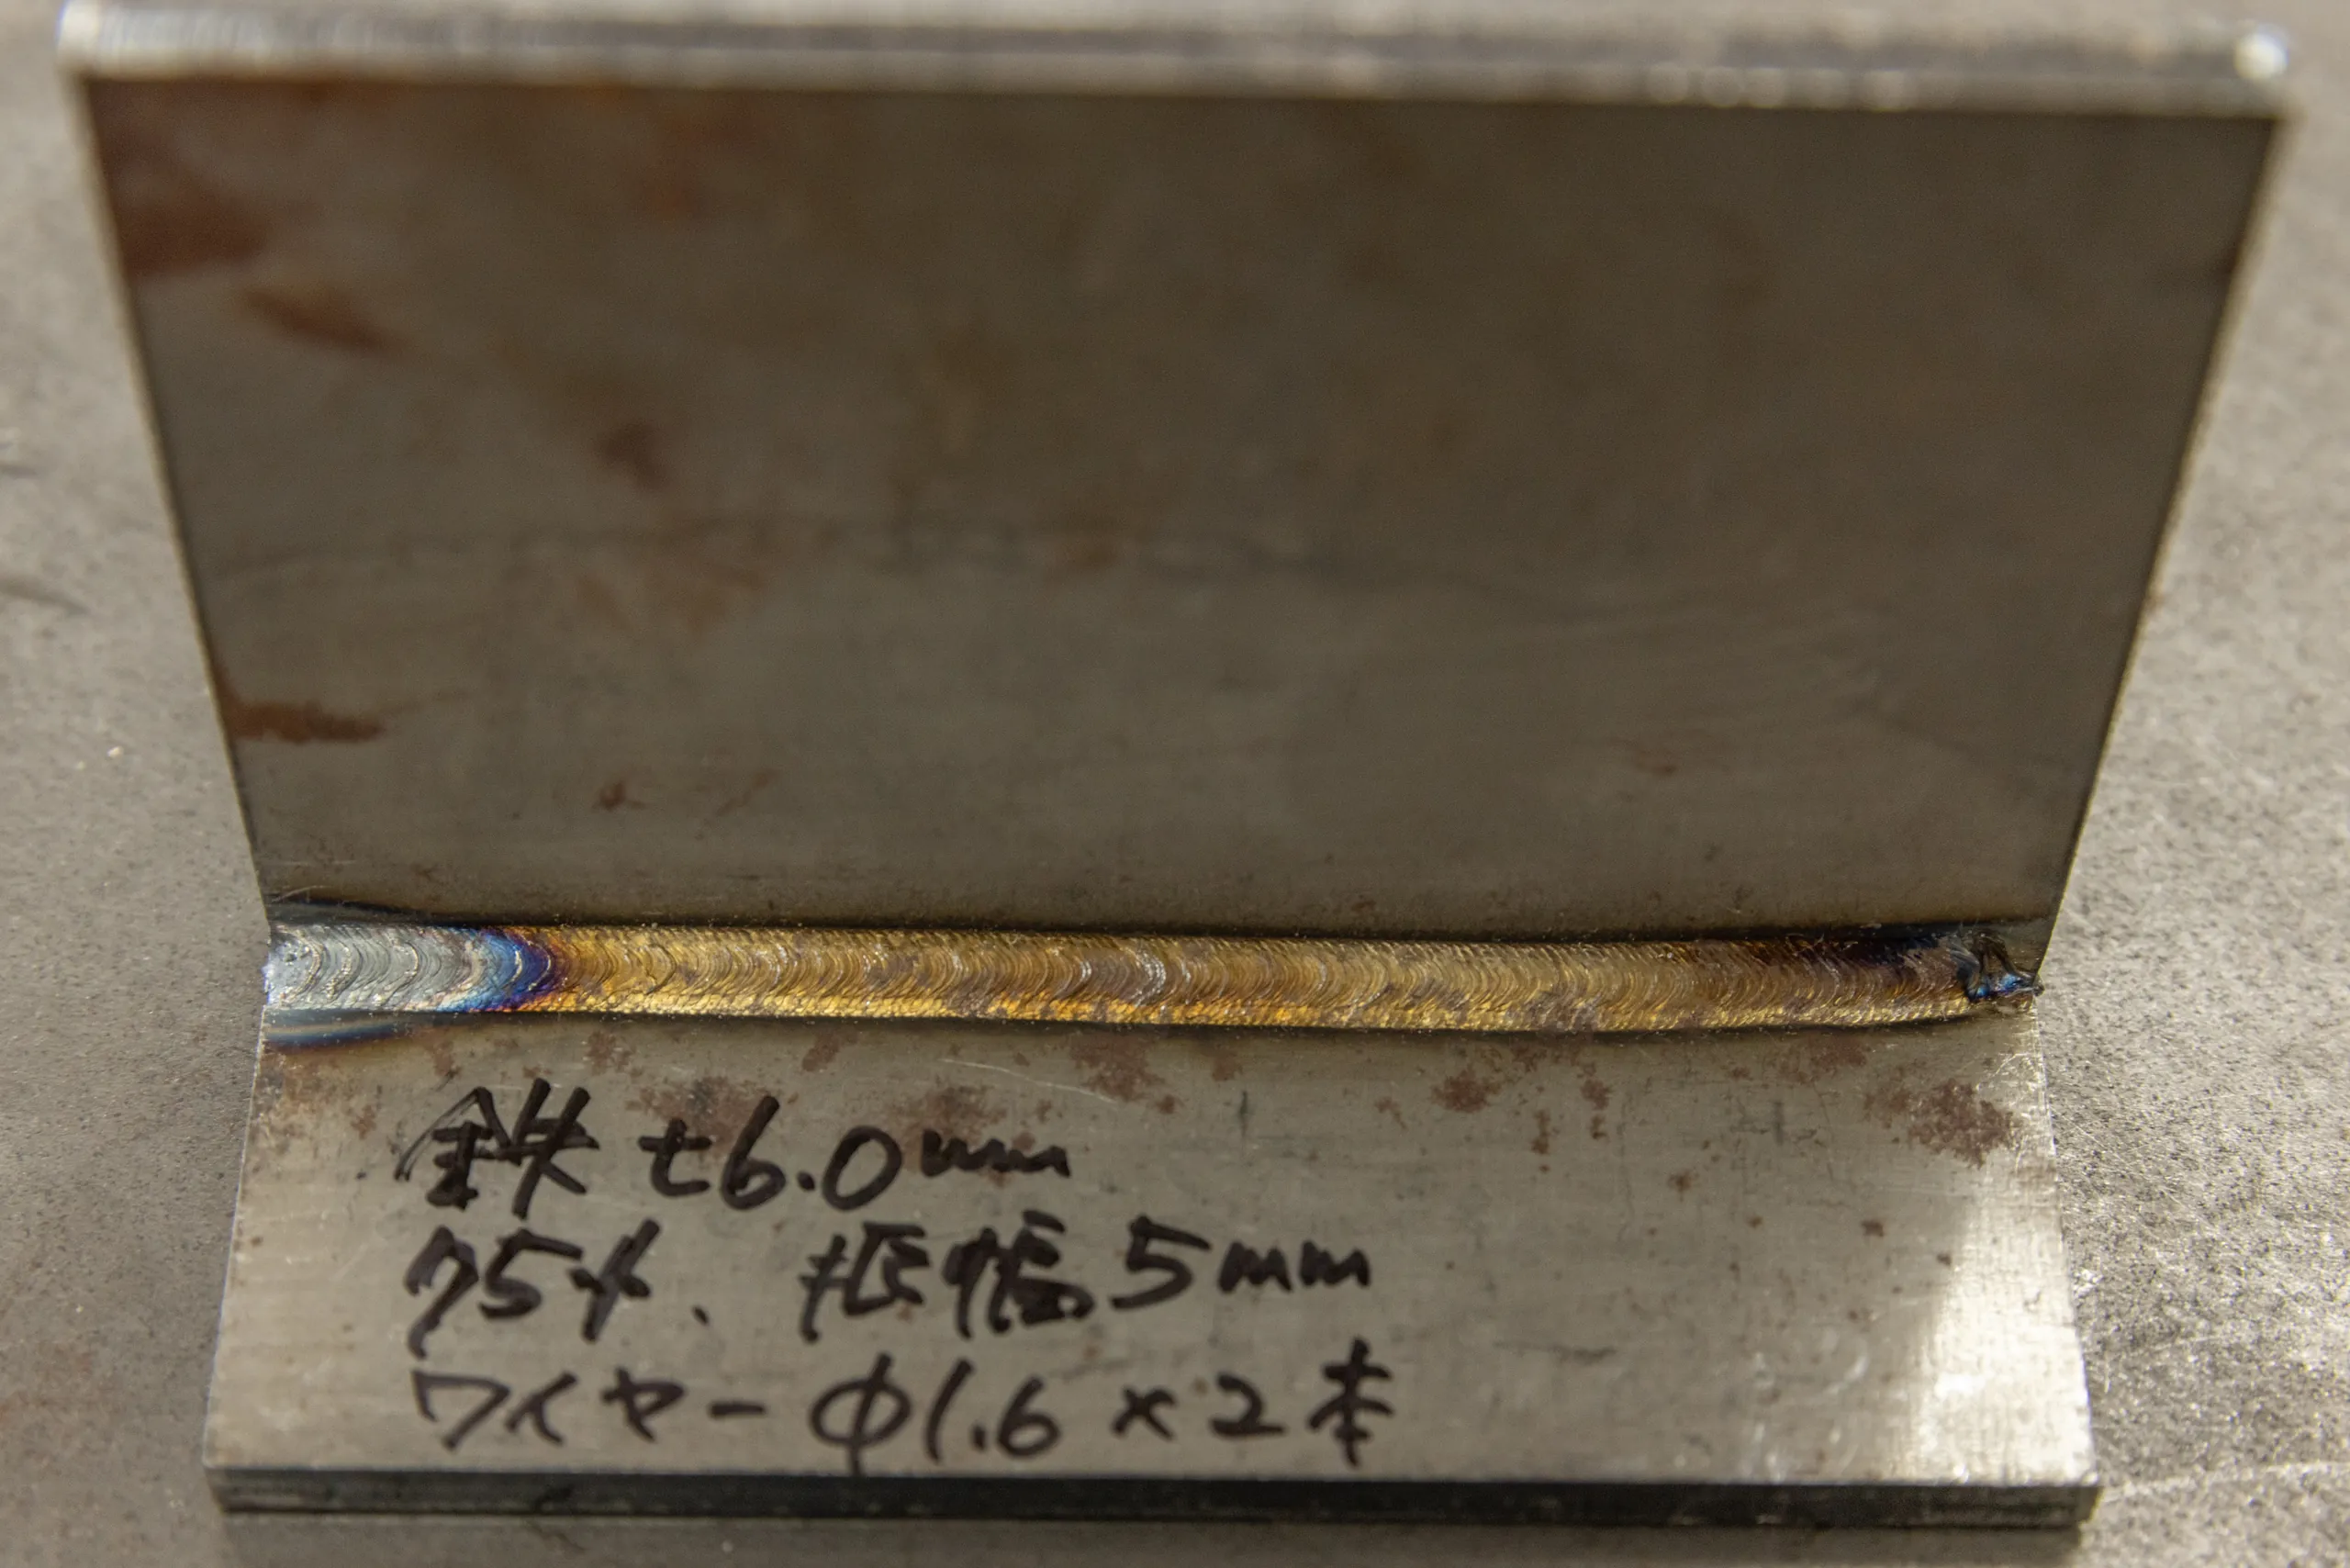
板厚 6.0mm
材質:SPCC
出力: -
ビード幅:5.0mm
ワイヤー:有り、鉄φ1.6×2本
アルミニウム
アルミニウムは熱伝導率が高く、レーザー光の反射率も高いため、従来の溶接では難易度の高い素材です。
ファイバーレーザー溶接はエネルギー密度が高く、アルミニウムでも安定した溶け込みが得られます。
以下は、実際の溶接事例です。
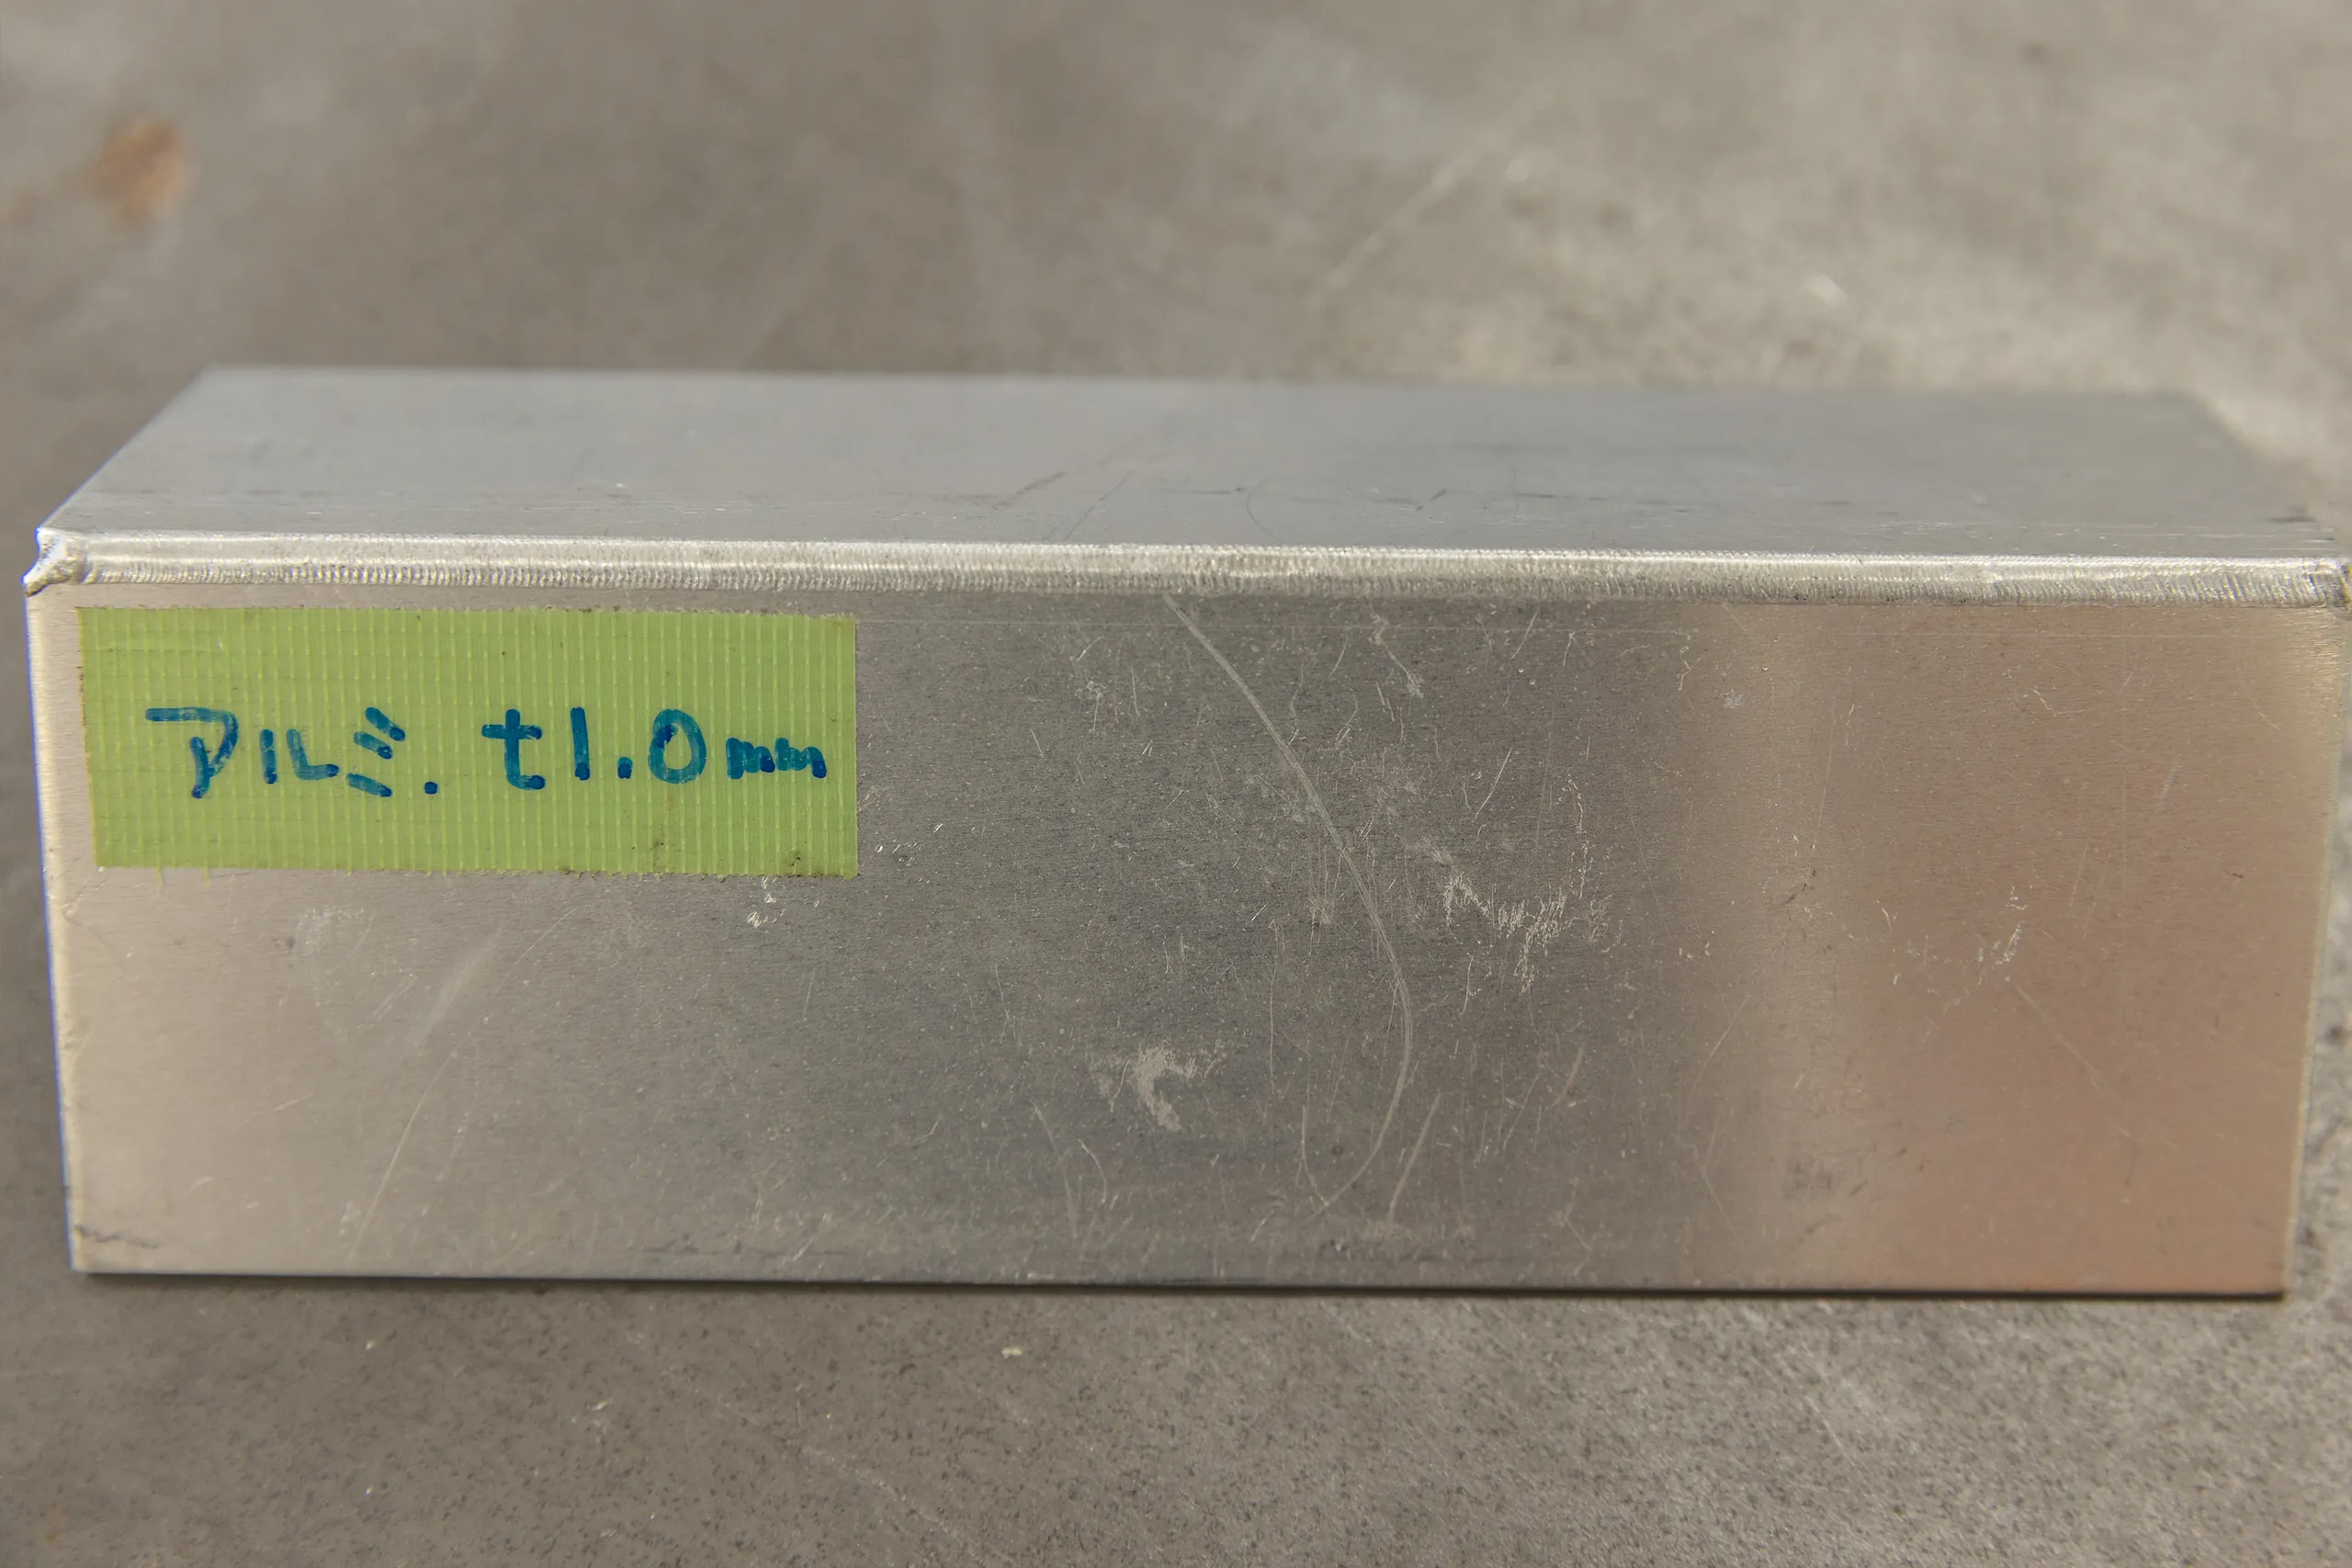
板厚 1.0mm
材質:アルミ
出力:800W
ビード幅:4.0mm
ワイヤー:有り、アルミφ1.6
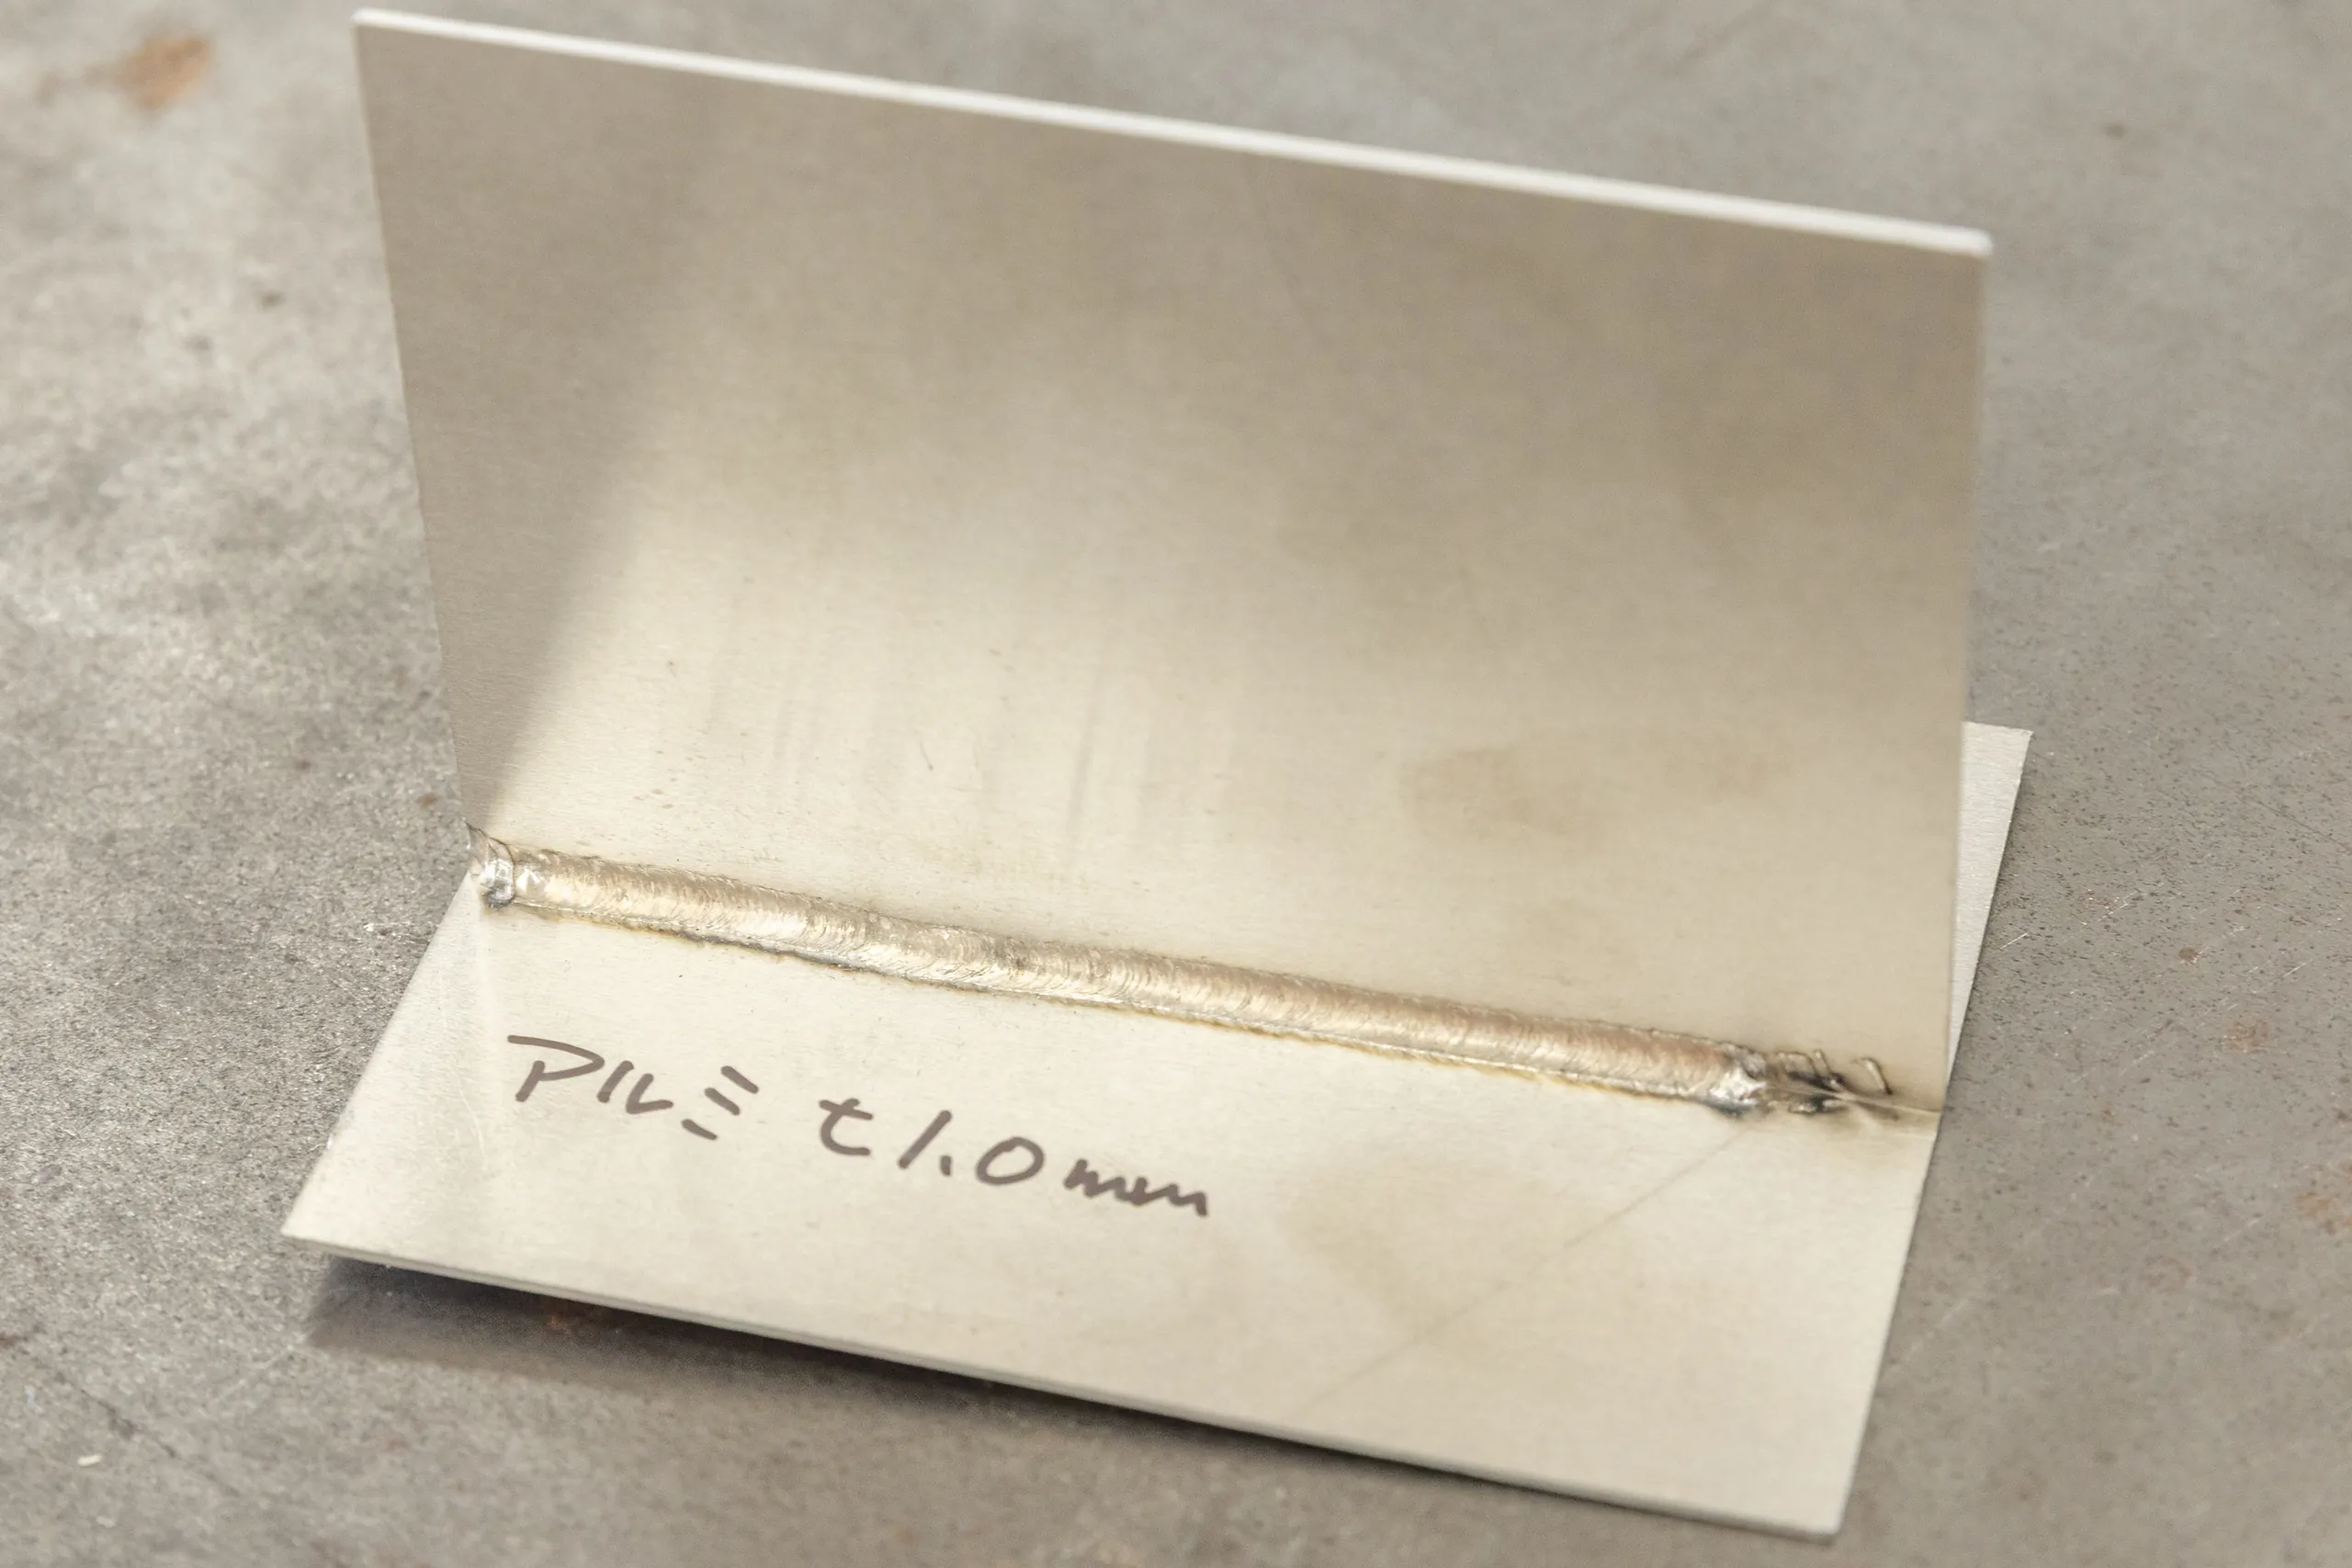
板厚 1.0mm
材質:アルミ
出力: -
ビード幅: -
ワイヤー:有り、アルミφ1.6
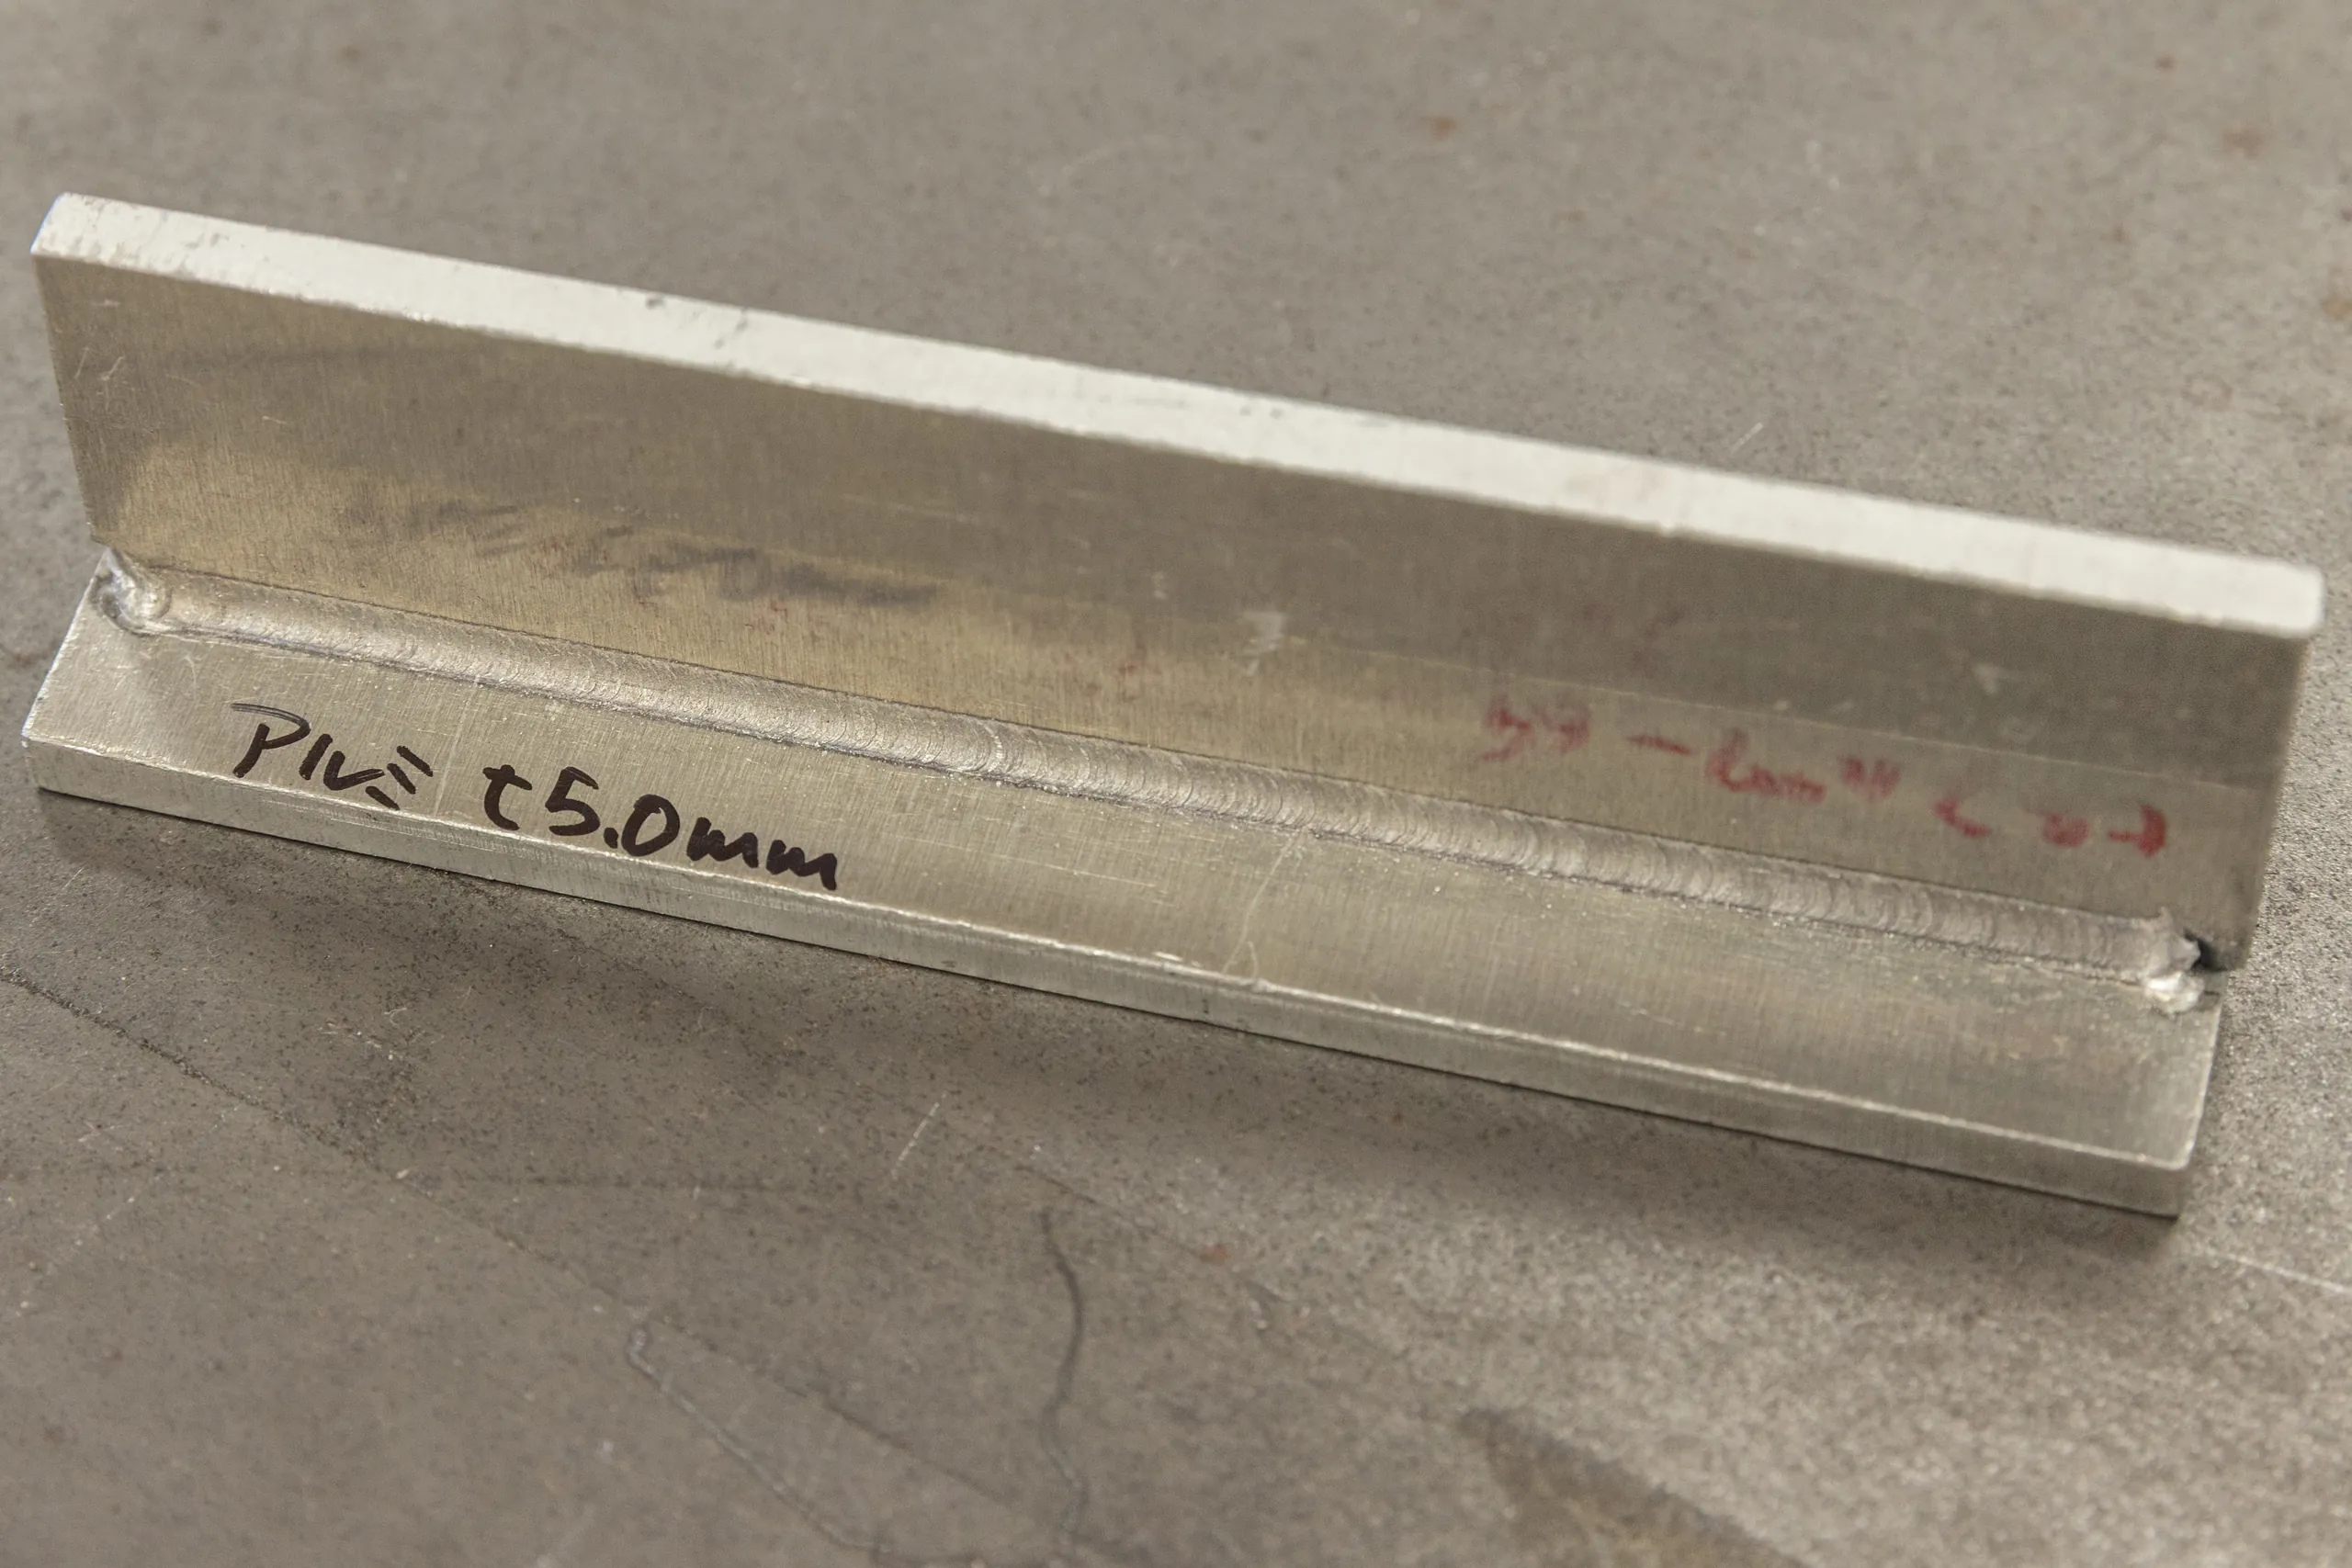
板厚 5.0mm
材質:アルミ
出力: -
ビード幅: -
ワイヤー:アルミ
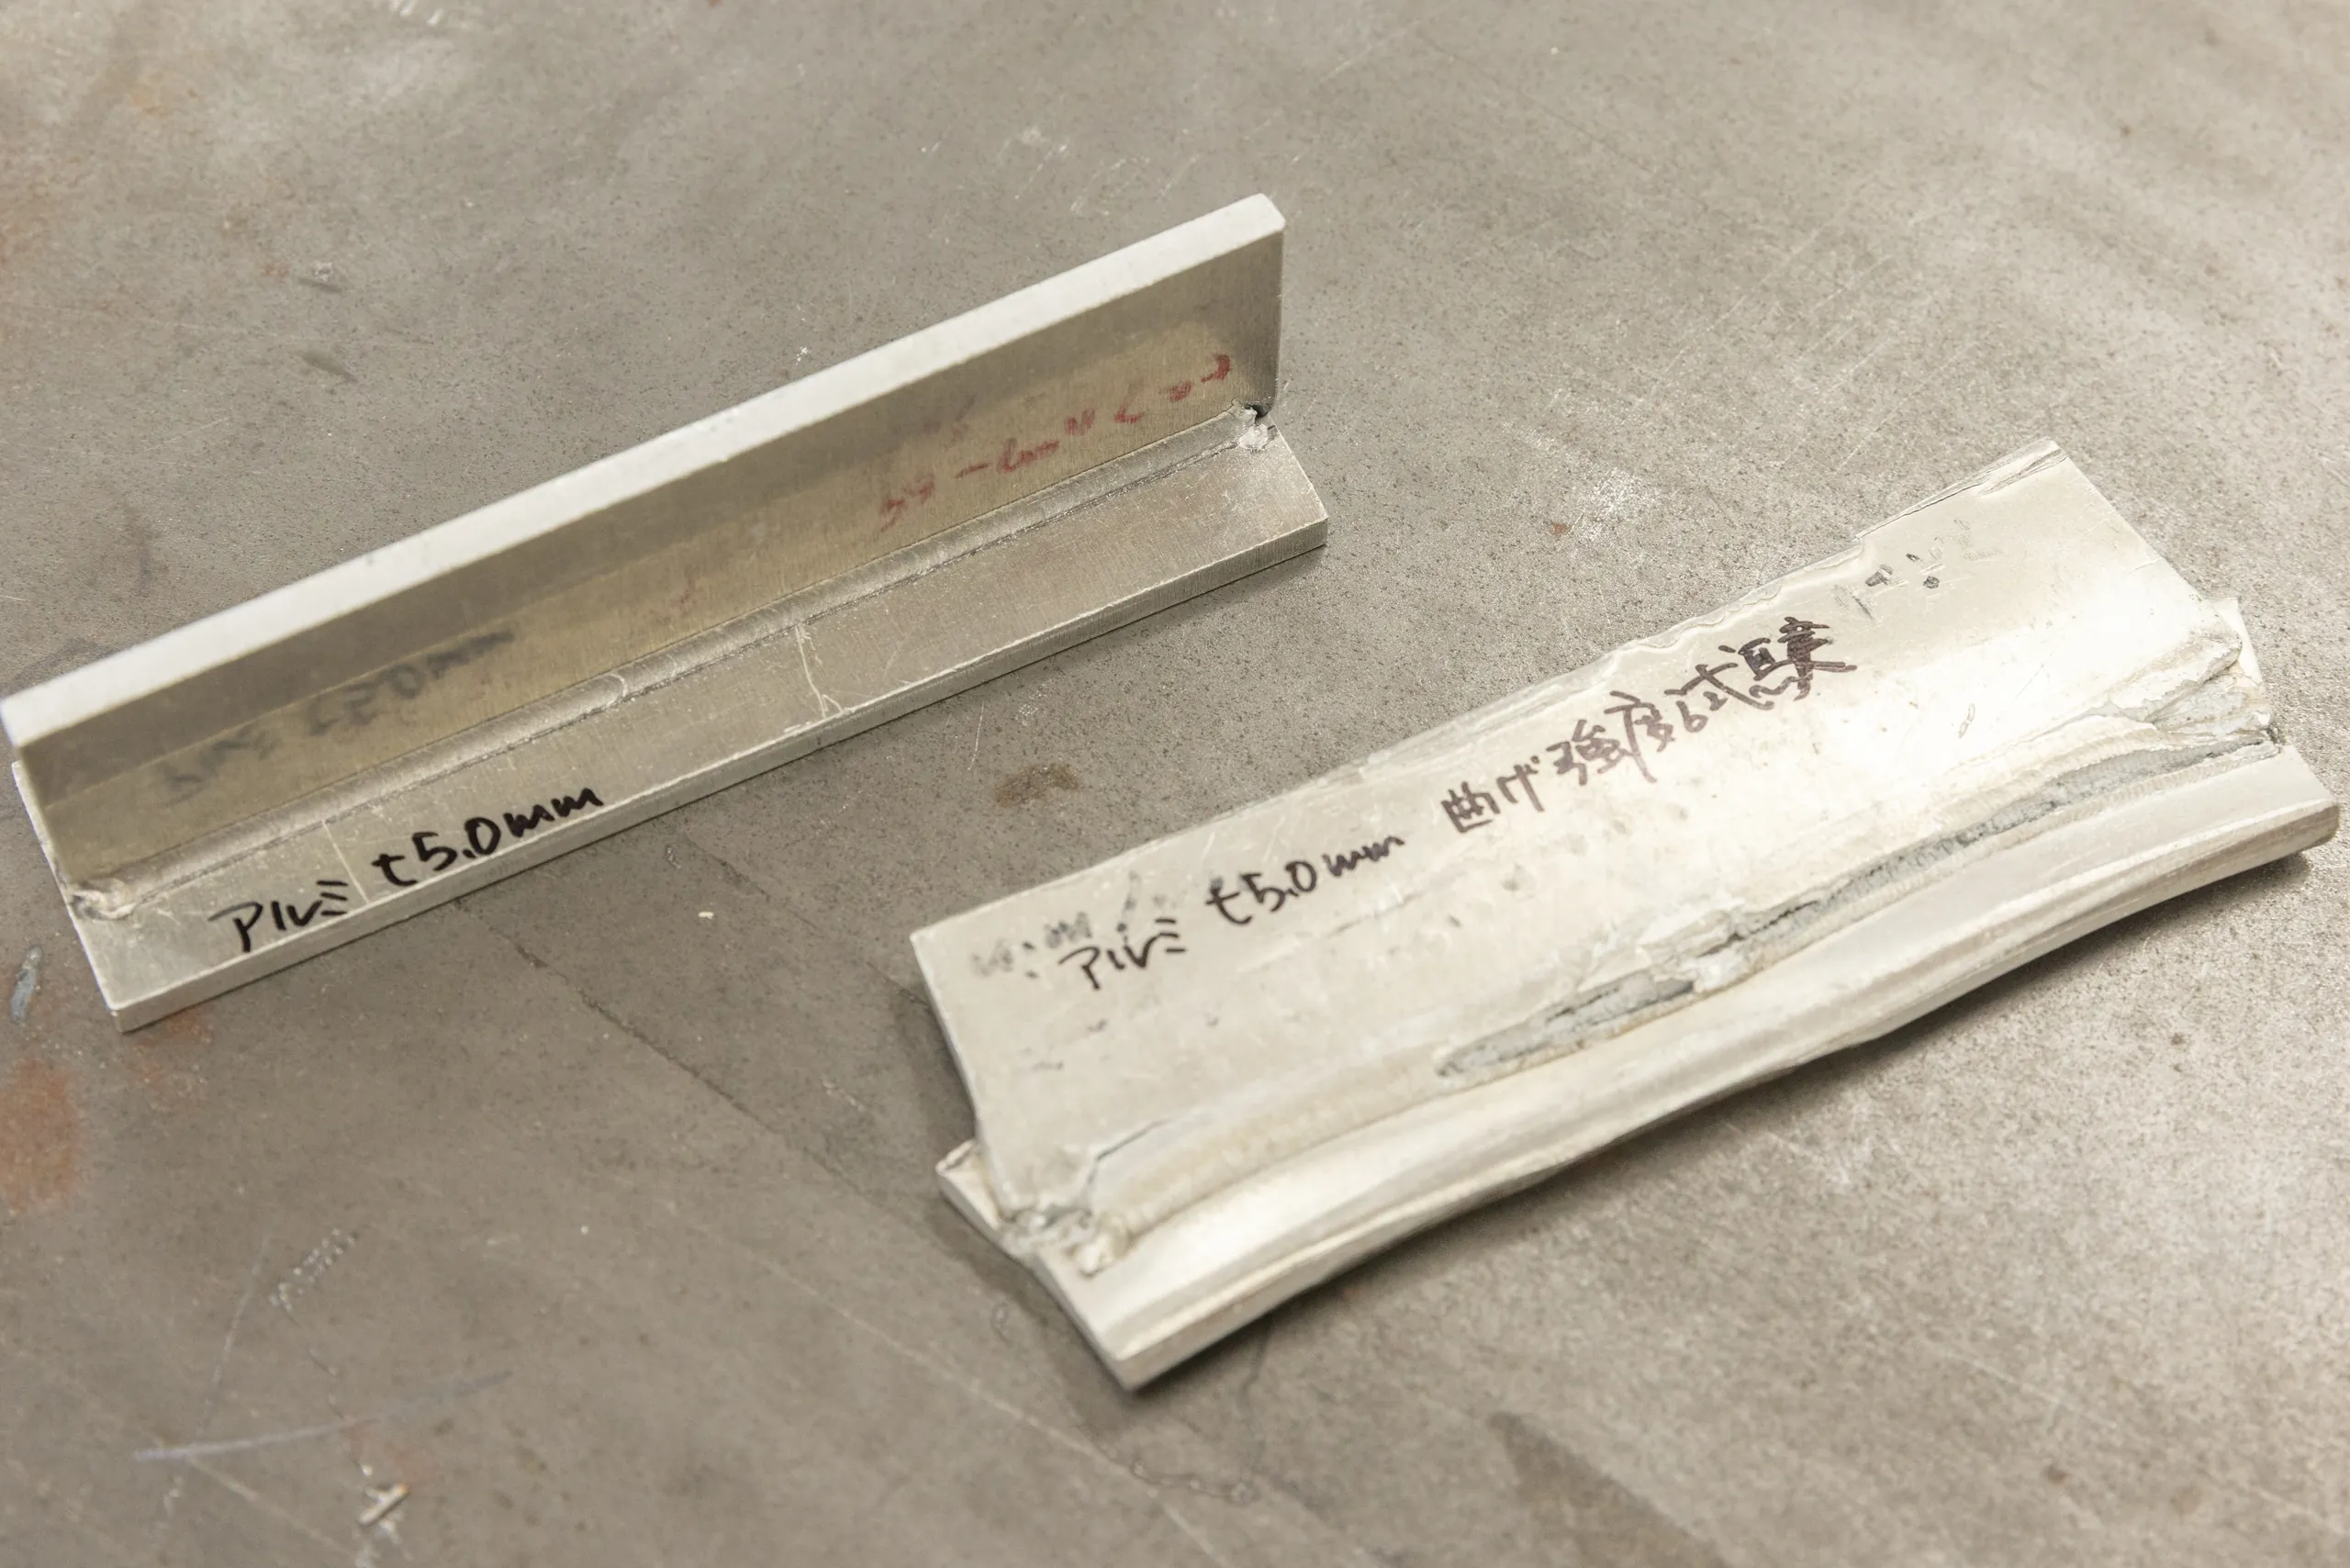
板厚 5.0mm(破壊)
材質:アルミ
出力: -
ビード幅: -
ワイヤー:有り
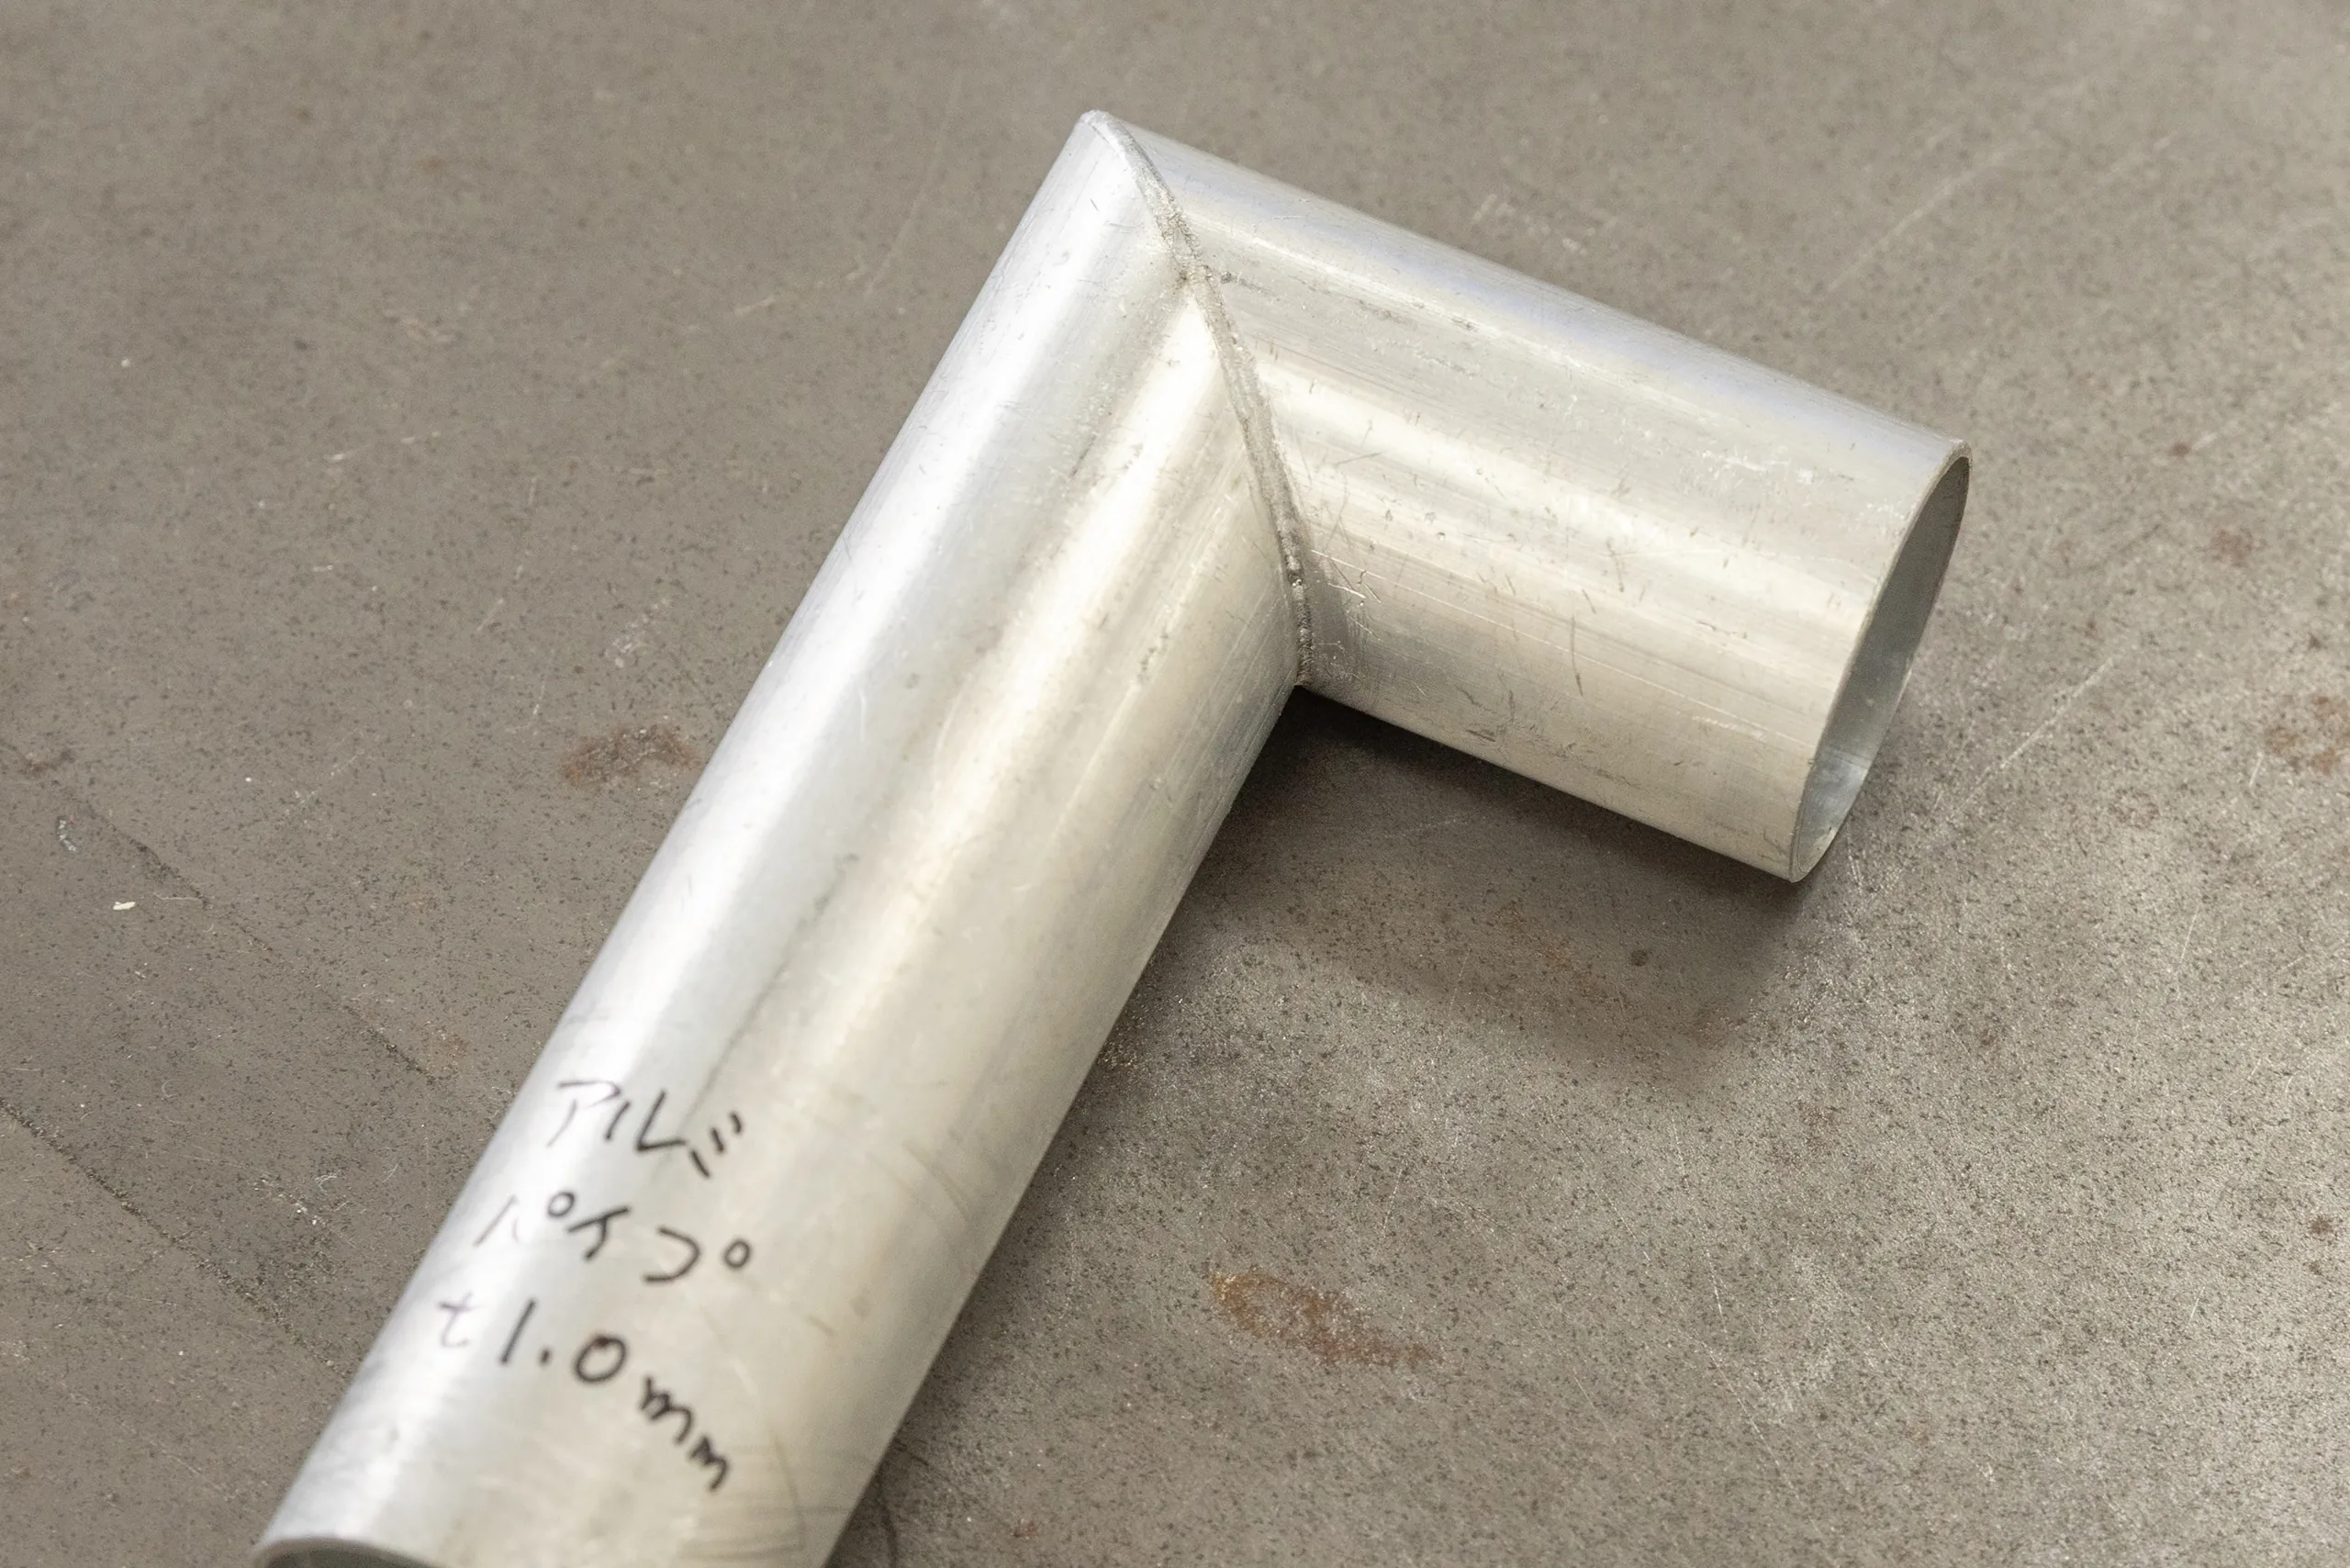
板厚 1.0mm
材質:アルミ
出力: -
ビード幅: -
ワイヤー: -
亜鉛めっき鋼板
亜鉛めっき鋼板は、溶接時にめっき層の亜鉛が蒸発してブローホール(気泡)が発生しやすい難溶接材料です。
ファイバーレーザー溶接は入熱を細かくコントロールできるため、めっきへのダメージを抑えながら安定した溶接が可能です。
以下は、実際の溶接事例です。
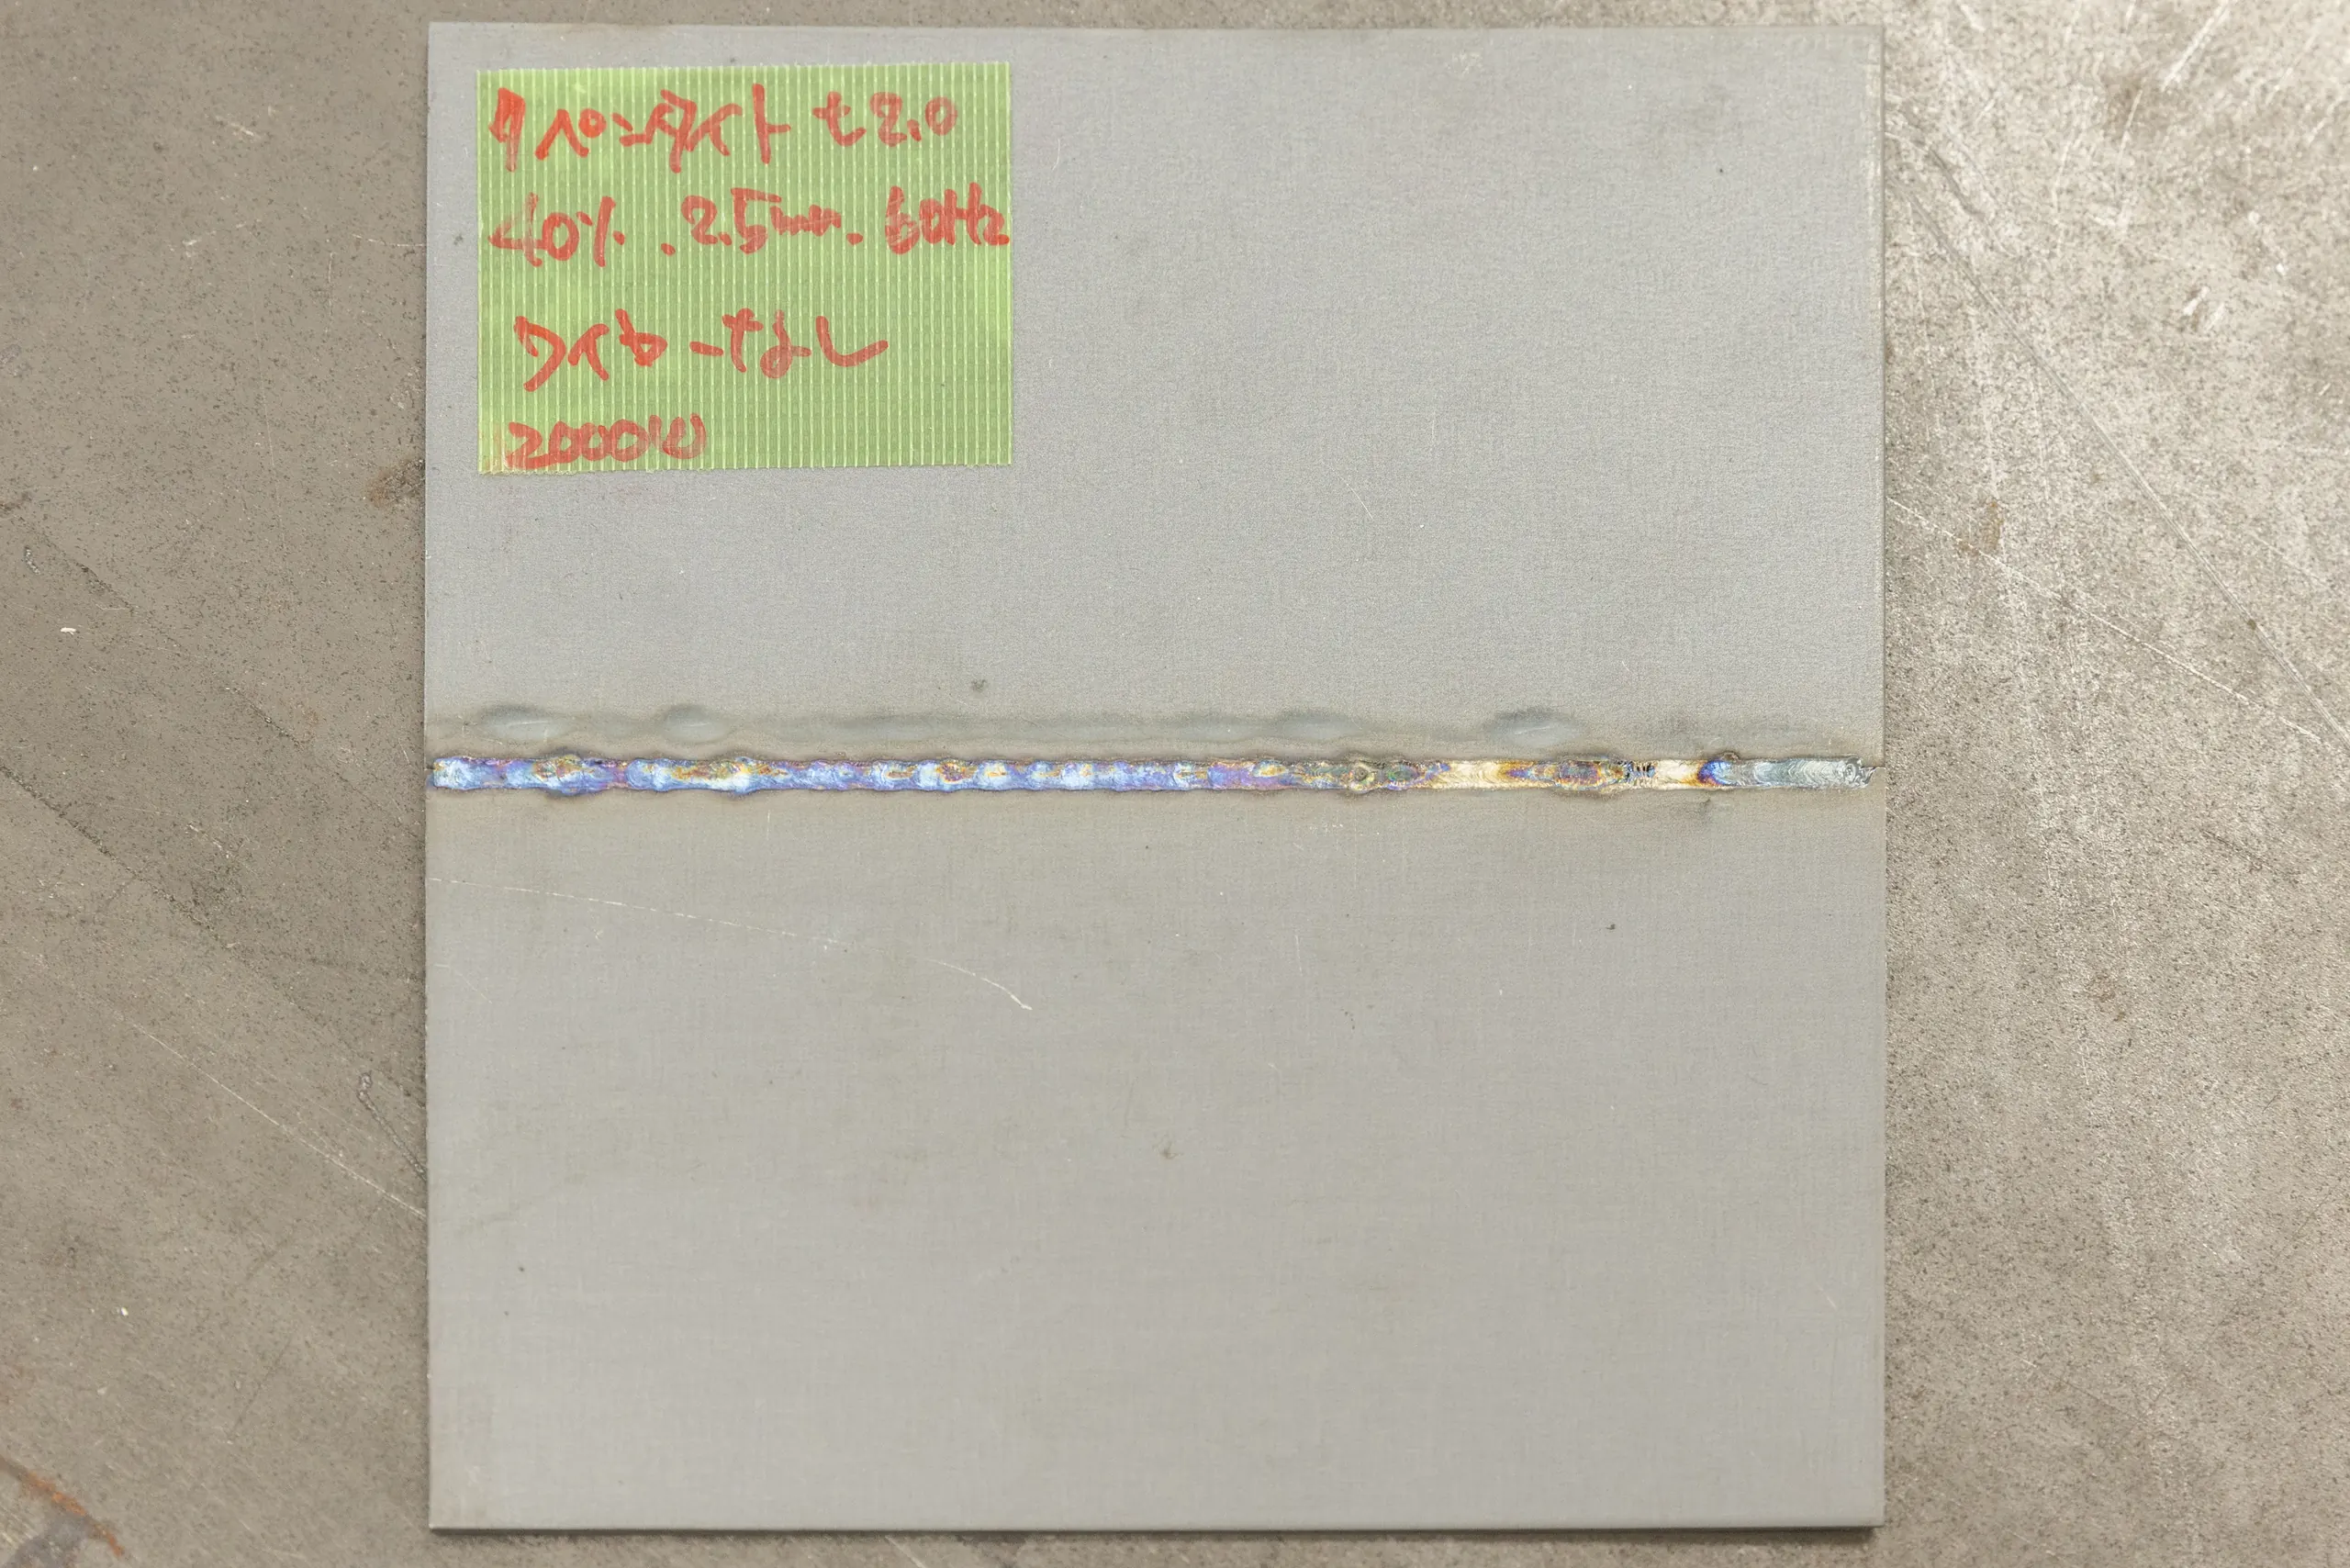
板厚 2.0mm
材質:ペンタイト
出力: -
ビード幅: -
ワイヤー:なし
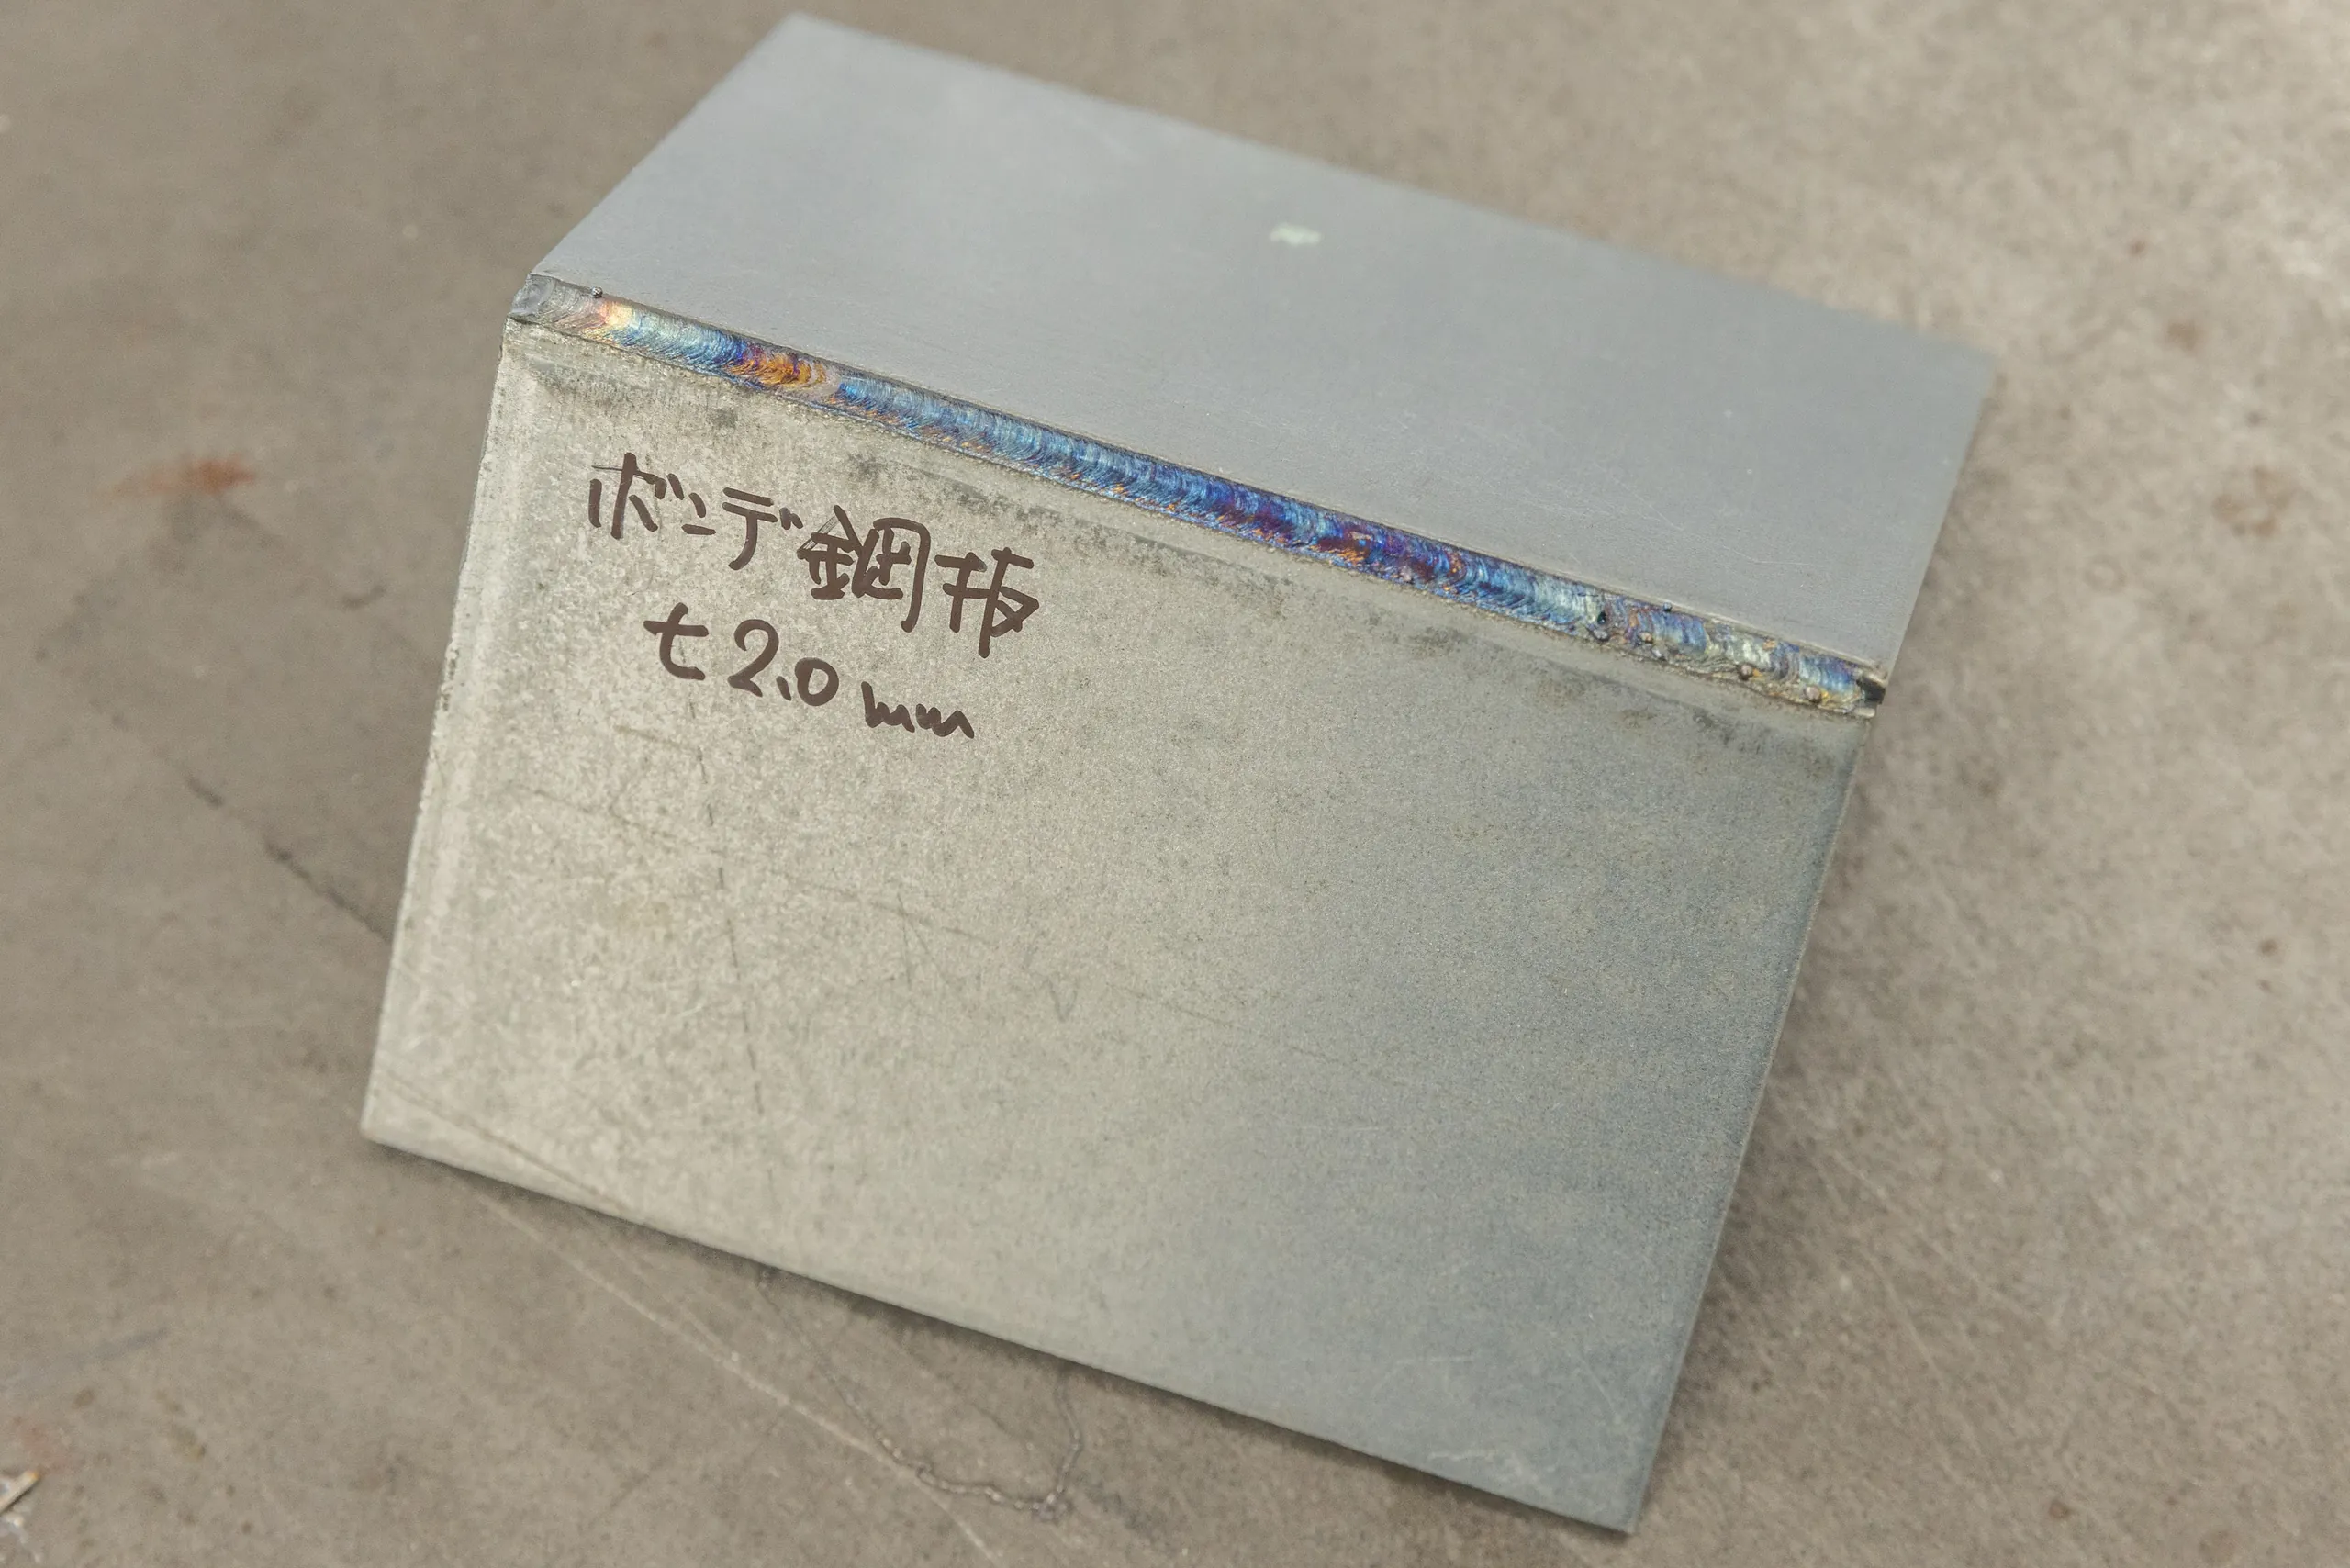
板厚 2.0mm
材質:ボンデ鋼板
出力: -
ビード幅: -
ワイヤー:有り、SUS
平板溶接
平板溶接は、板と板を同じ平面で突き合わせて接合する、最も基本的な継手です。
ファイバーレーザー溶接は熱の影響範囲が狭いため、薄板でも波打ちや歪みを抑えながら、細く均一なビードで仕上げられます。
以下は、実際の溶接事例です。
板厚 1.6mm(表)
材質:鉄
出力: -
ビード幅: -
ワイヤー:なし
板厚 1.6mm(裏)
材質:鉄
出力: -
ビード幅: -
ワイヤー:なし
板厚 0.5mm(ワイヤーなし)
材質:ステンレス
出力: -
ビード幅: -
ワイヤー: -
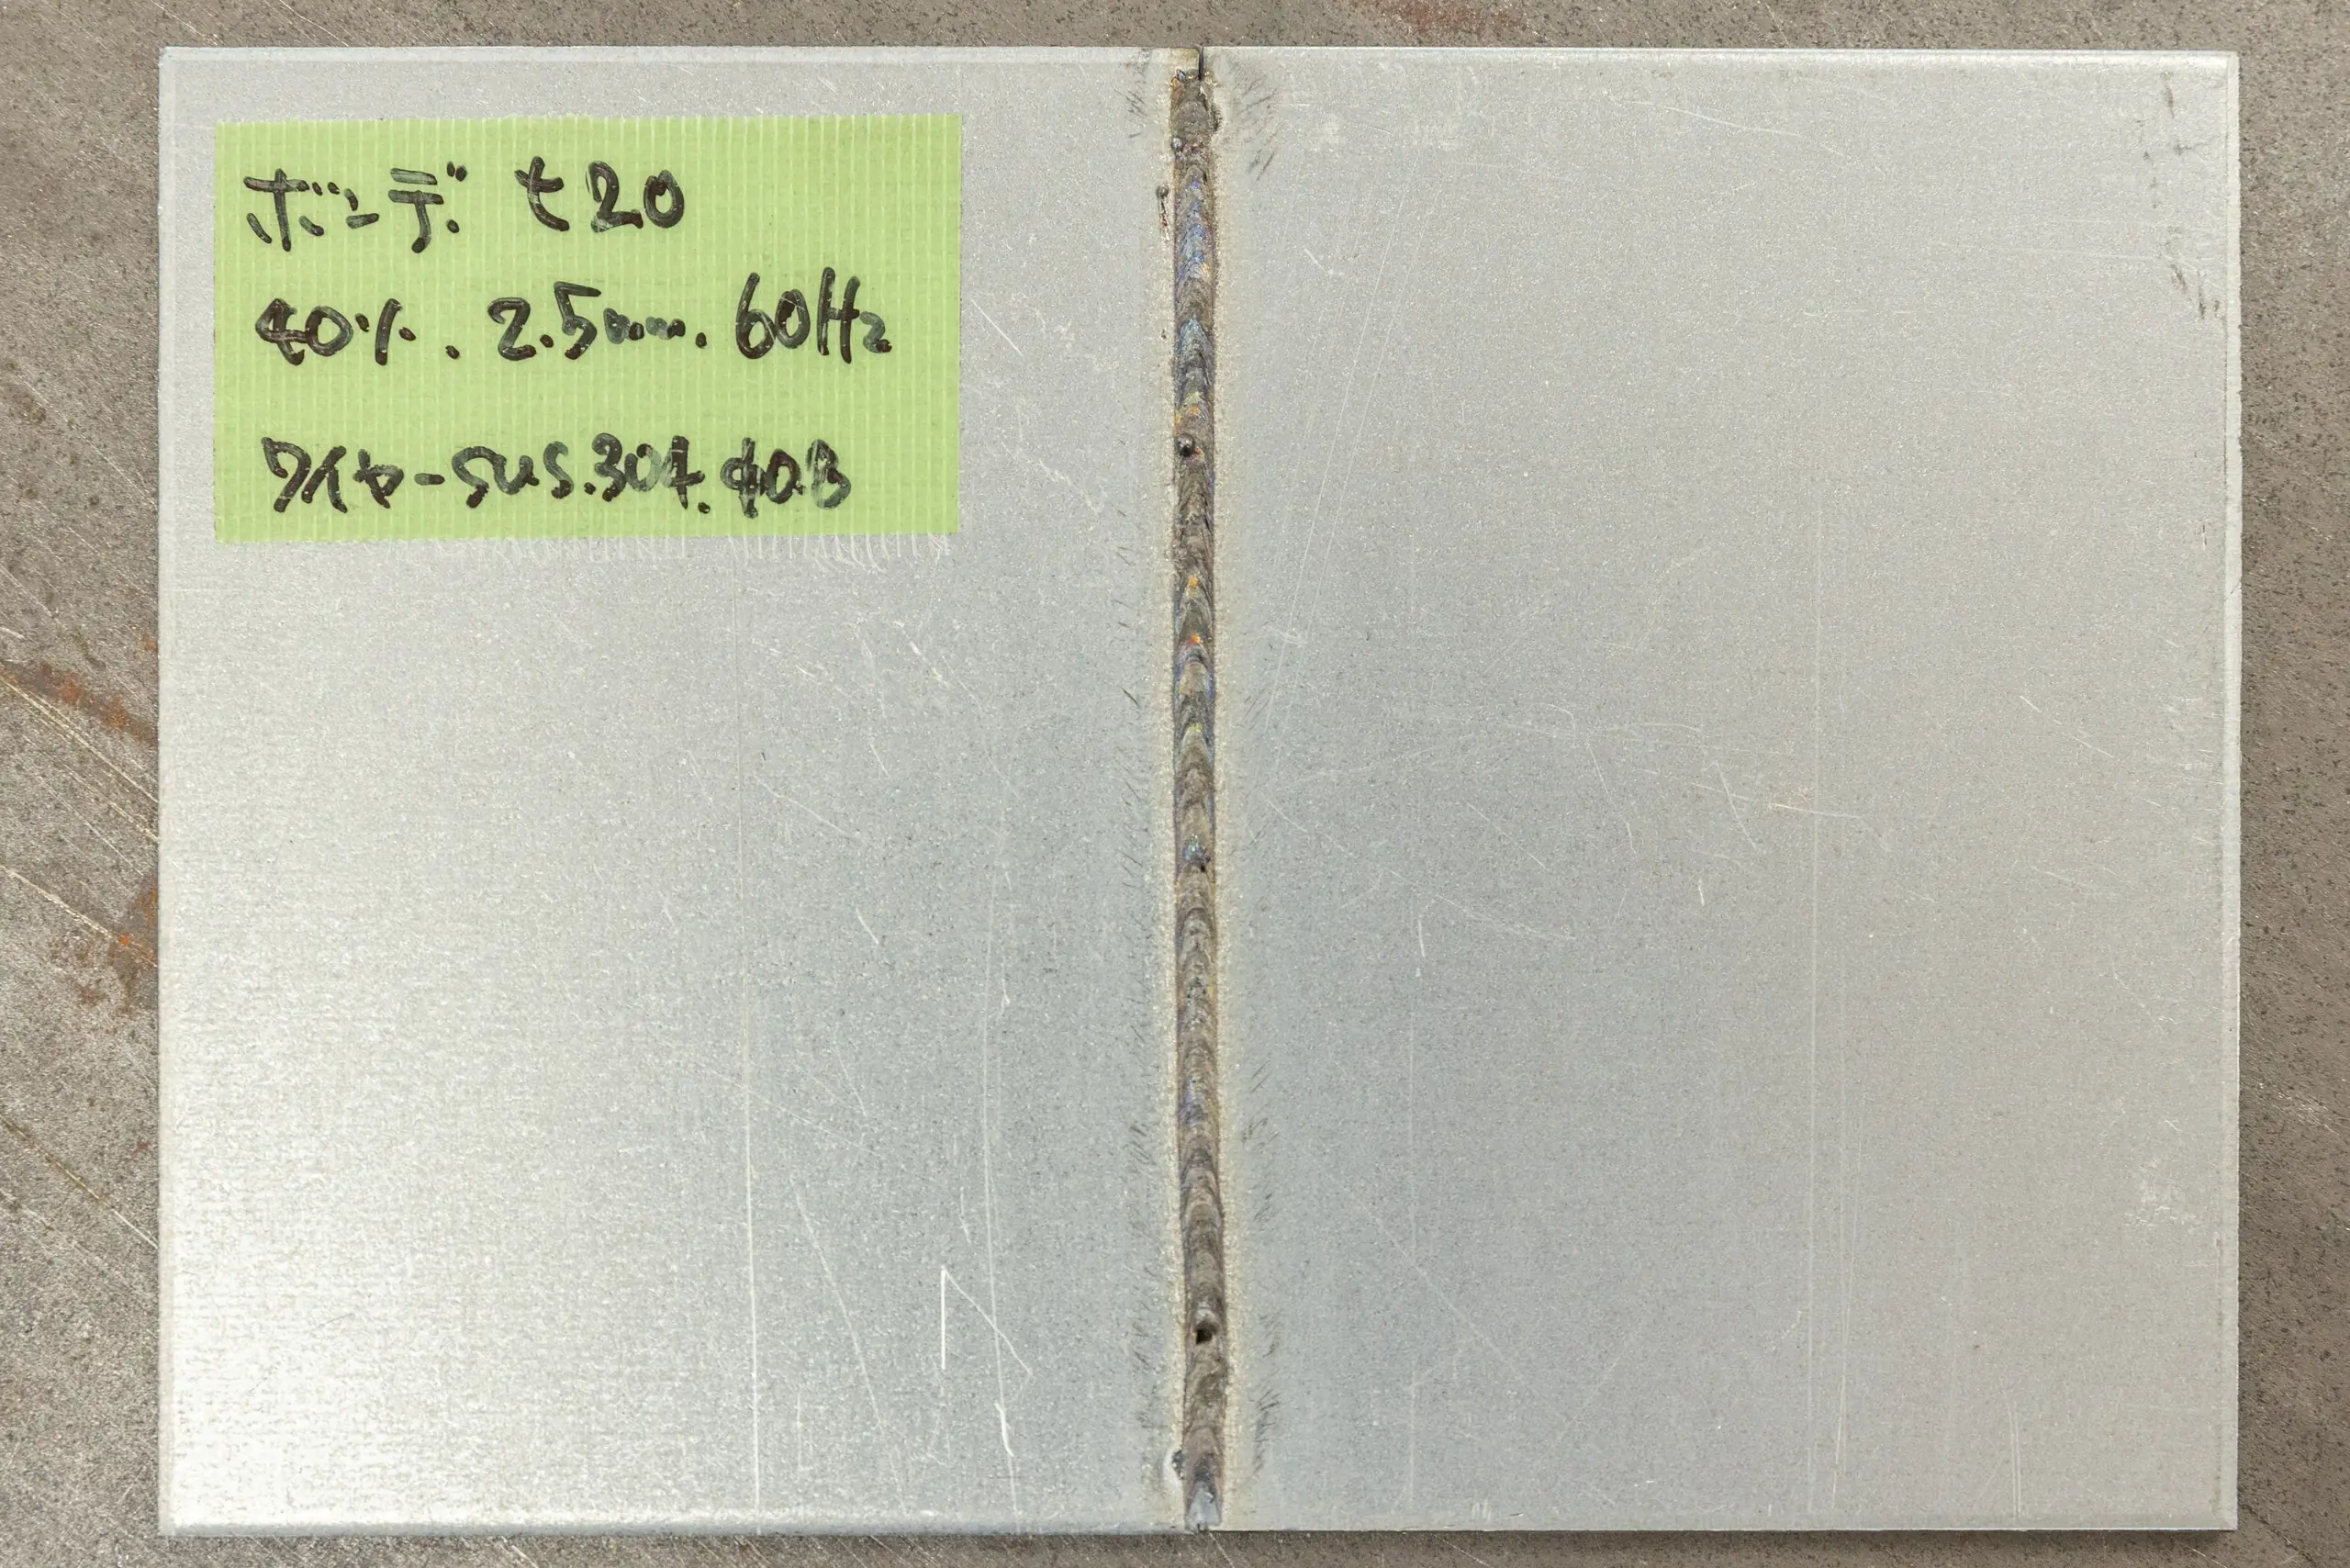
板厚 1.0mm
材質:ステンレス
出力: -
ビード幅: -
ワイヤー: -
すみ肉溶接
すみ肉溶接は、板をT字やコーナー状に組み合わせる継手の溶接で、製缶・板金加工で最も多く使われる溶接のひとつです。
ファイバーレーザー溶接なら、狙った箇所にエネルギーを集中できるため、歪みを抑えながらスピーディーにきれいなビードを形成できます。
以下は、実際の溶接事例です。
板厚 0.5mm(ワイヤーなし)
材質:ステンレス
出力:100Hz
ビード幅:0.5mm
ワイヤー:なし
板厚 4.5mm
材質:ステンレス
出力:90%
ビード幅: -
ワイヤー:あり、φ1.6×2本(鉄ワイヤー使用)
(※SUS材に鉄ワイヤーを使った理由は特になく、このとき持ち合わせがなかっただけです)
板厚 6.0mm
材質:ステンレス
出力:90%
ビード幅:5.0mm
ワイヤー:あり、φ1.6×2本(鉄ワイヤー使用)
板厚 0.5mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー: -
板厚 1.6mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー:無し
板厚 1.0mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー:無し
板厚 5.0mm
材質:アルミ
出力: -
ビード幅: -
ワイヤー:アルミ
角溶接
角溶接は、2枚の板を直角に突き合わせ、その角(コーナー)をつなぐ継手の溶接です。
板の端どうしを合わせるため溶接部が薄くなりやすく、入熱が大きいと角が溶け落ちてしまいます。ファイバーレーザー溶接なら狙った位置だけに熱を集中できるので、角の形状を保ったまま接合できます。
以下は、実際の溶接事例です。
板厚 1.0mm
材質:ステンレス
出力: -
ビード幅: -
ワイヤー:有り、SUS308φ0.8
板厚 0.5mm
材質:SPCC
出力:180W
ビード幅:2.0mm
ワイヤー: -
板厚 4.5mm
材質:SPCC
出力: -
ビード幅: -
ワイヤー:有り、鉄φ1.6×2本
板厚 1.0mm
材質:アルミ
出力:800W
ビード幅:4.0mm
ワイヤー:有り、アルミφ1.6
板厚 2.0mm
材質:ボンデ鋼板
出力: -
ビード幅: -
ワイヤー:有り、SUS
パイプ溶接
パイプ同士の接合や配管の溶接は、全周にわたって均一なビードが求められる難易度の高い作業です。
ファイバーレーザー溶接は入熱が少ないため、薄肉のパイプでも焼けや歪みを抑えながら、きれいに溶接できます。
以下は、実際の溶接事例です。
板厚 0.5mm(ワイヤーなし)
材質:ステンレス
出力: -
ビード幅: -
ワイヤー:有り
板厚 1.0mm
材質:ステンレス
出力: -
ビード幅: -
ワイヤー:有り
スポット溶接
スポット溶接は、重ねた板を点で接合する溶接方法で、仮止めや薄板の重ね接合に広く使われています。
ファイバーレーザー溶接なら電極で挟み込む必要がなく、片側からのアプローチで接合できるため、抵抗スポット溶接機では届かない箇所や形状にも対応できます。
以下は、実際の溶接事例です。
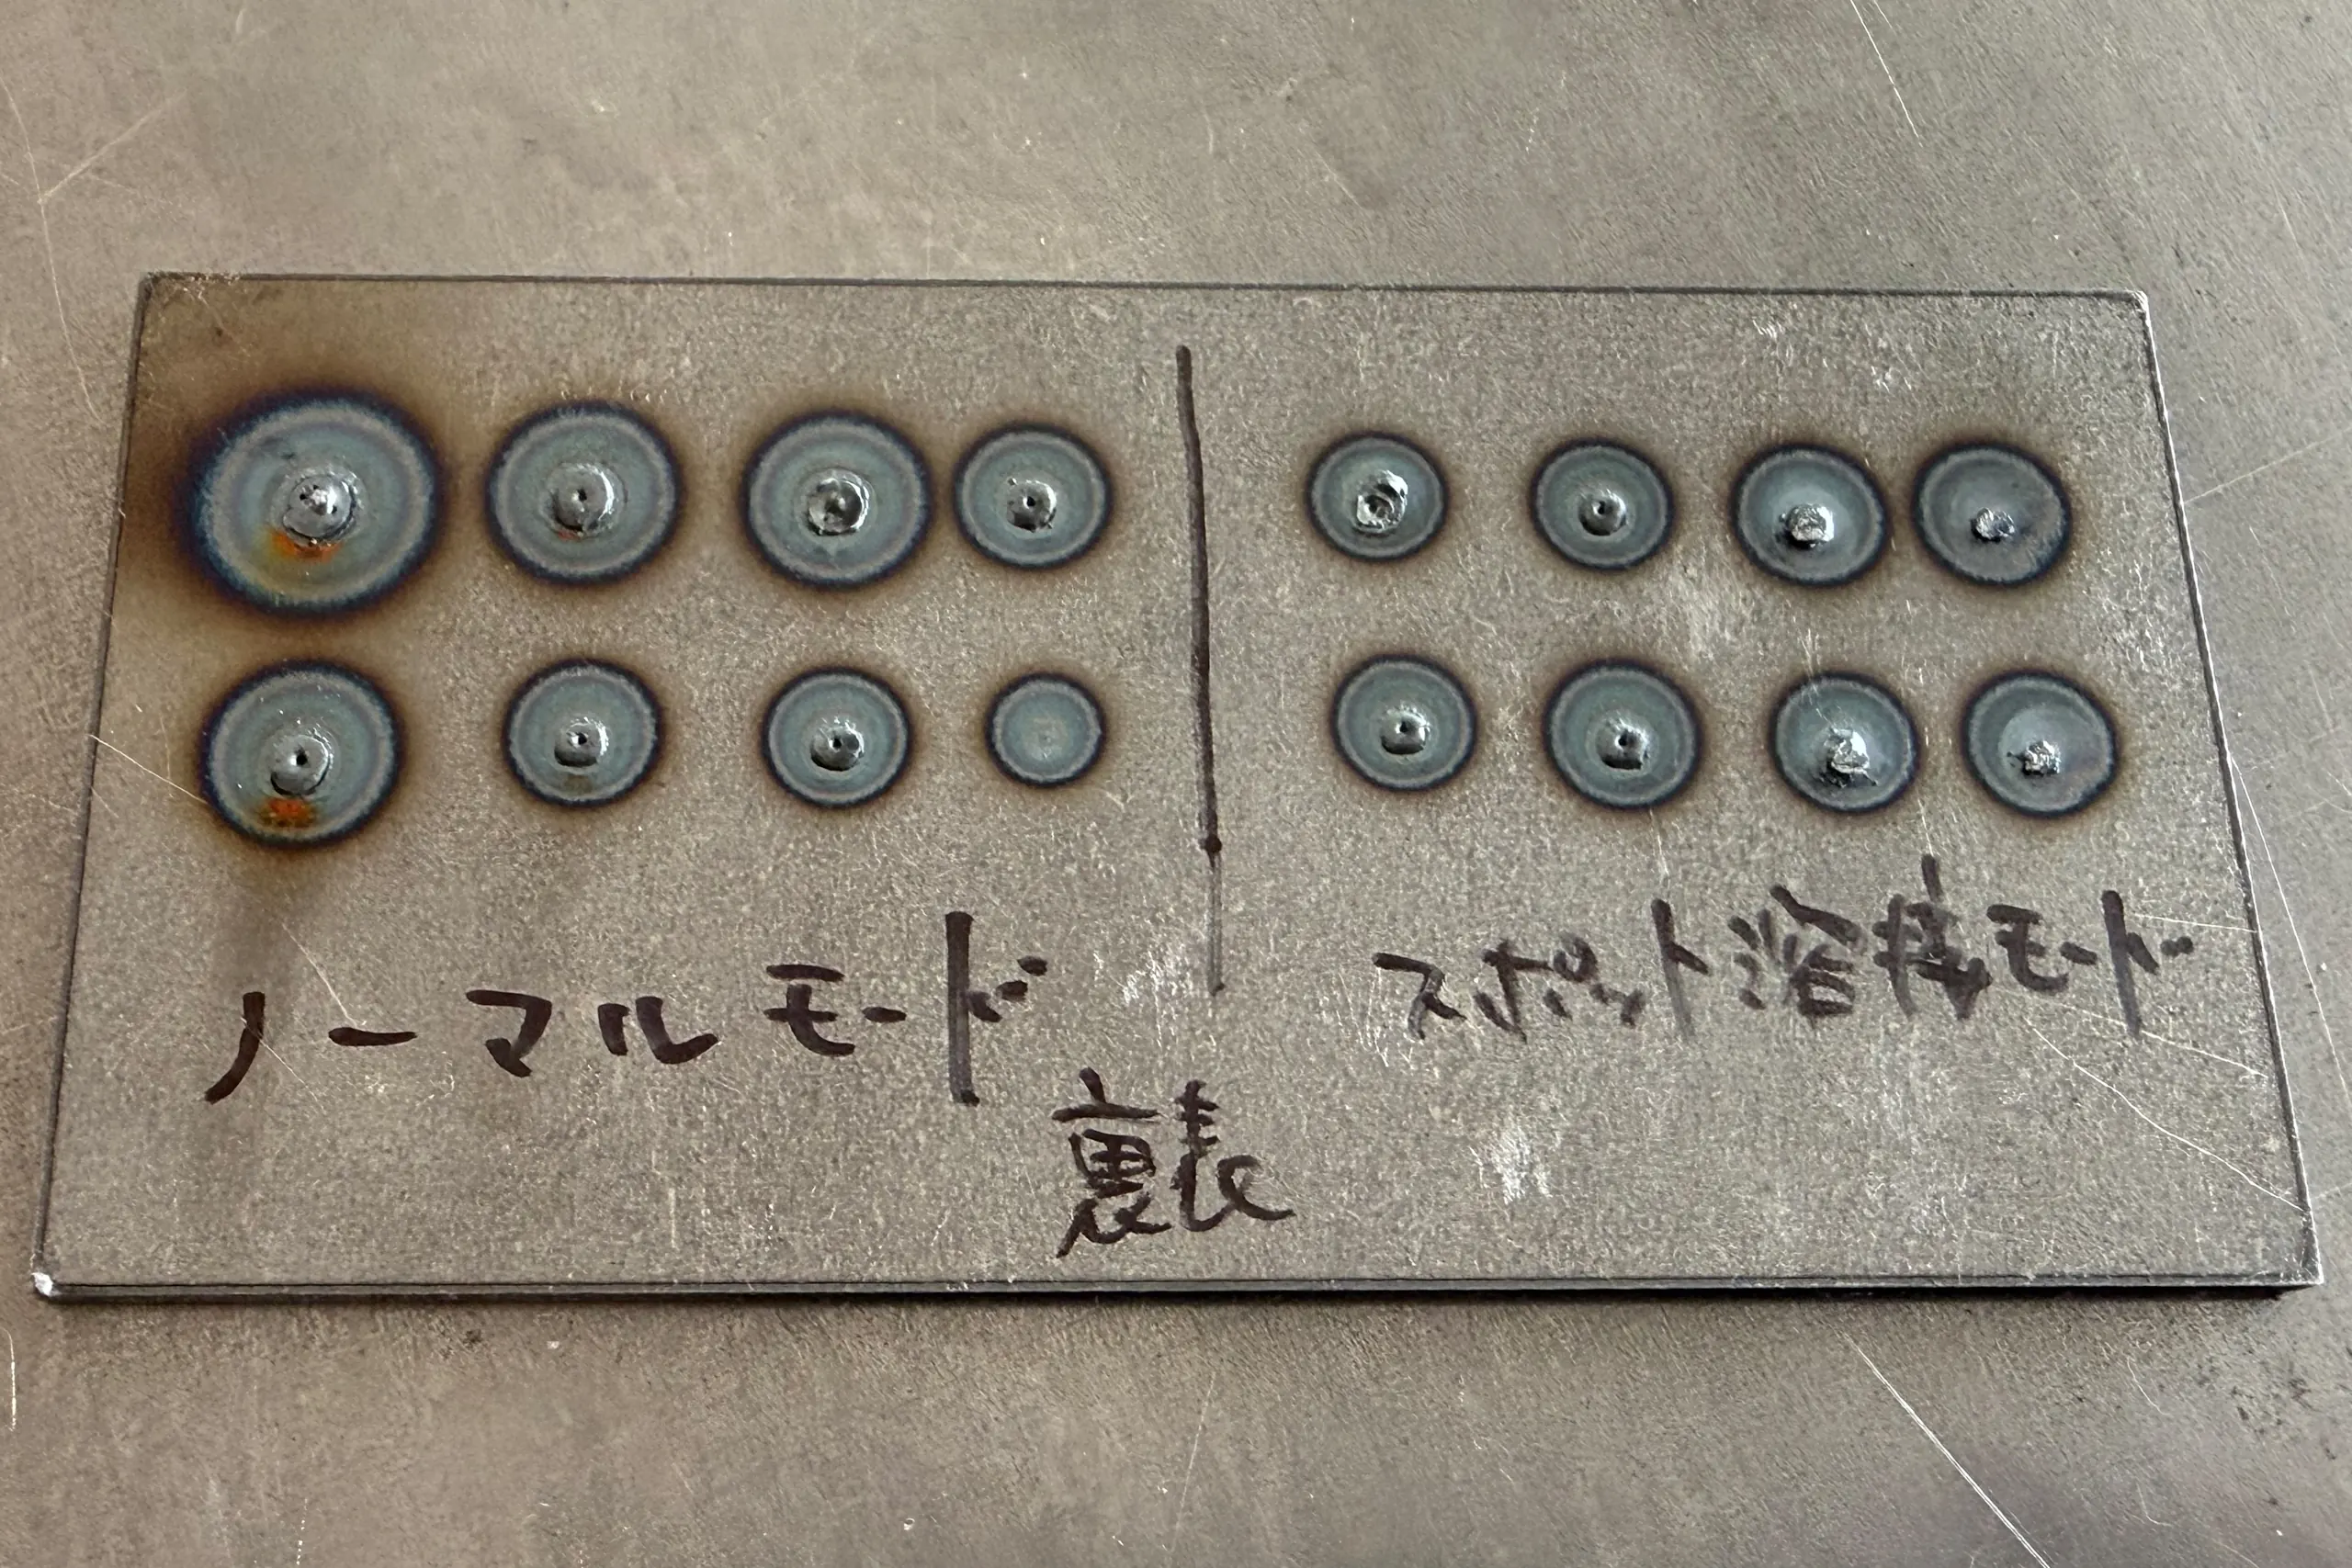
板厚 0.5mm(ワイヤーなし)
材質:ステンレス
出力: -
ビード幅: -
ワイヤー:有り
幅広溶接
幅広溶接は、ビード幅を広げて溶接する方法で、板厚のある材料や隙間(ギャップ)のある継手に有効です。
レーザーを高速でウォブリングさせることで、幅の広いビードを均一に形成でき、外観もきれいに仕上がります。
以下は、実際の溶接事例です。
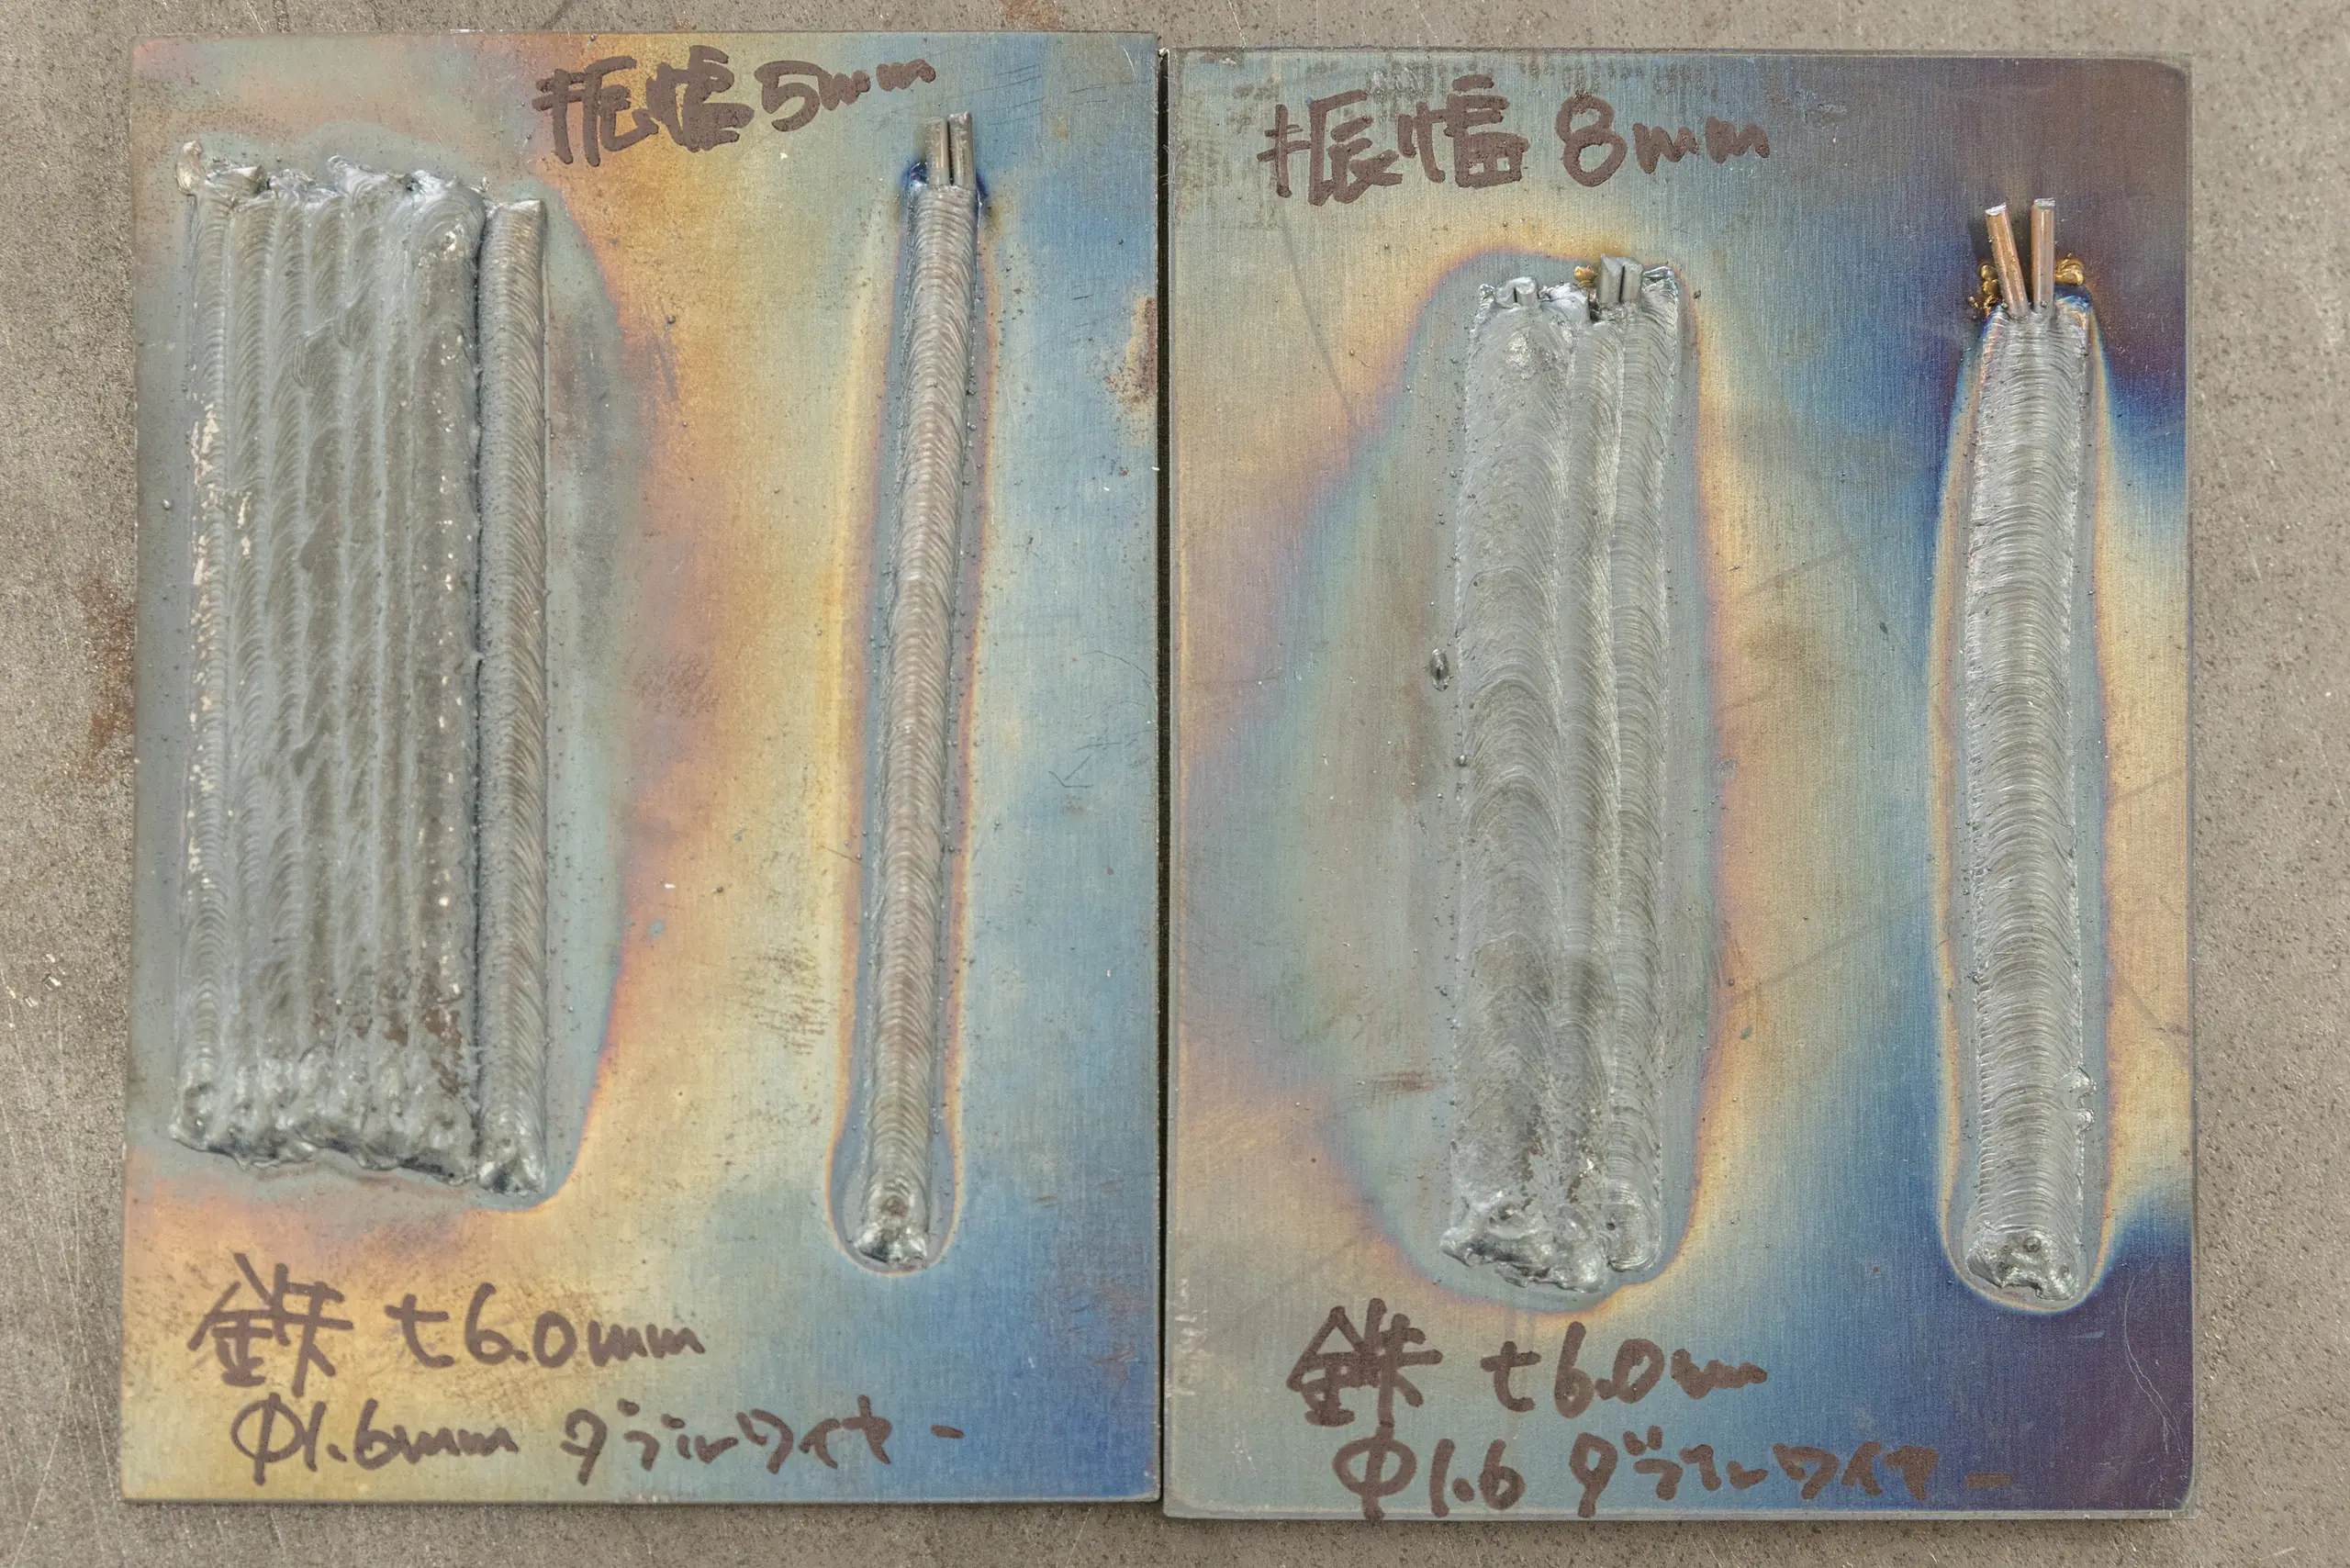
板厚 0.5mm(ワイヤーなし)
材質: -
出力: -
ビード幅: -
ワイヤー: -
板厚 1.0mm
材質:ステンレス
出力: -
ビード幅: -
ワイヤー: -
超薄板溶接
0.3mm〜0.4mm
超薄板は、従来のTIG溶接では穴あきや歪みが発生しやすく、熟練者でも難しい領域です。
ファイバーレーザー溶接は入熱を細かくコントロールできるため、超薄板でも母材を傷めずに安定した溶接が可能です。
以下は、実際の溶接事例です。
鋳物の肉盛溶接
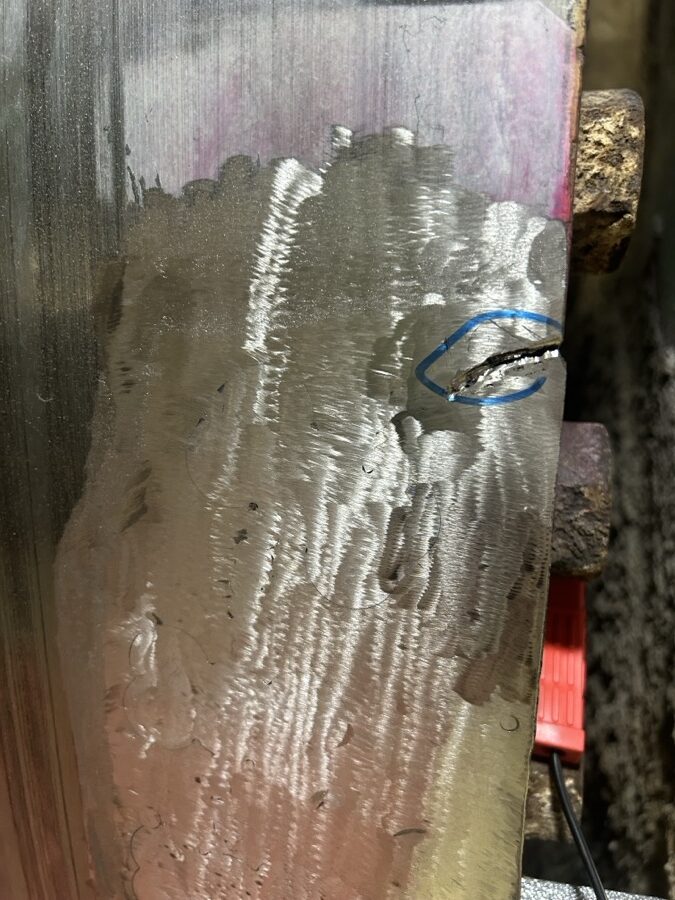
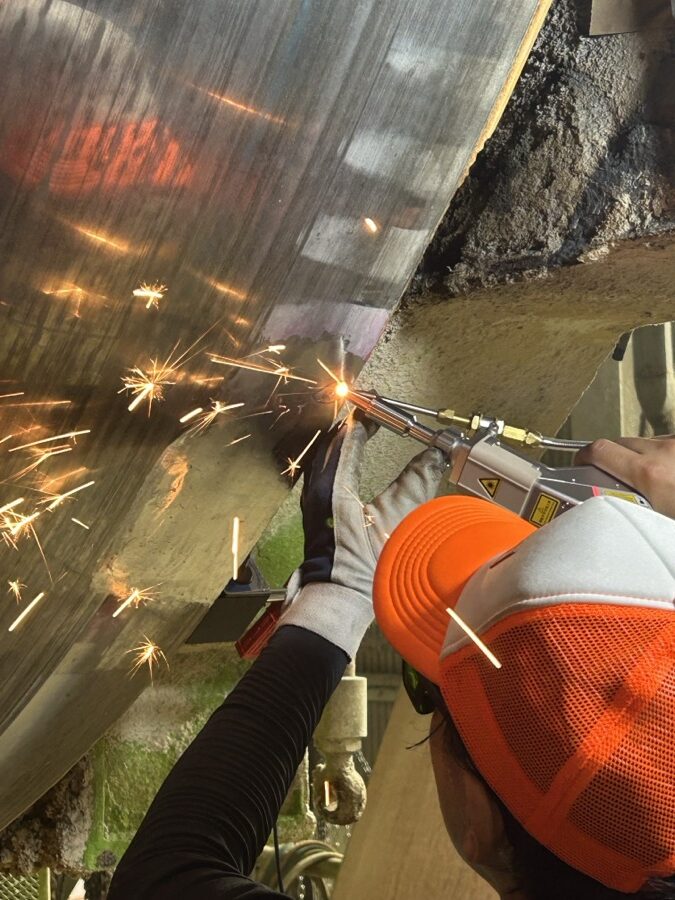
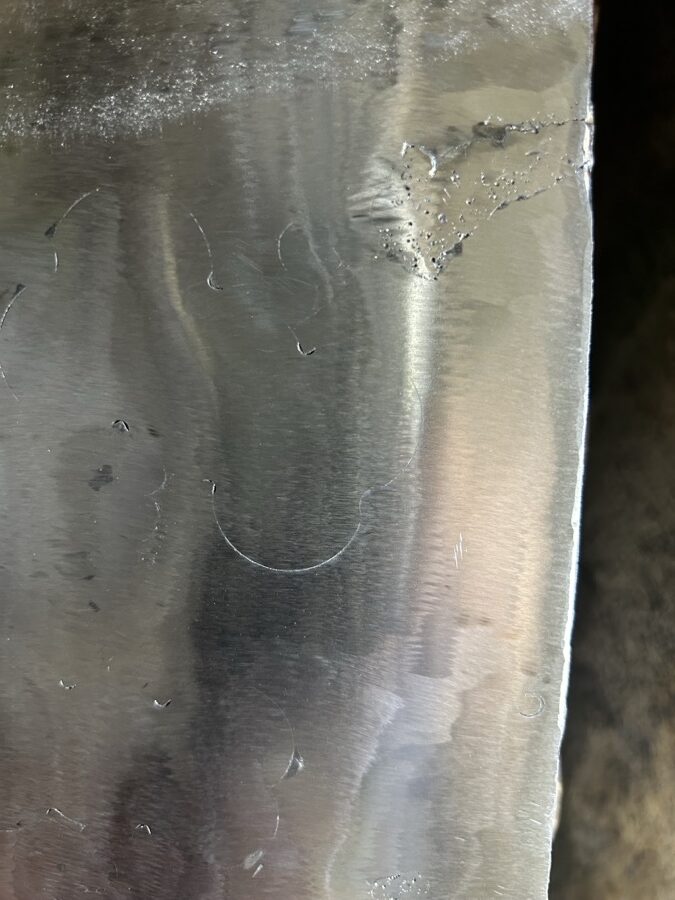
鋳物は炭素を多く含むため、従来のアーク溶接では予熱・後熱や割れ対策が欠かせない難溶接材料です。
ファイバーレーザー溶接は入熱を細かくコントロールできるため、母材への熱影響を最小限に抑えながら、鋳物の欠けや摩耗部分への肉盛りが可能です。
対象物:φ2m x 6mのロール表面の一部
肉盛箇所:20x1x1mm
作業前
(肉盛前)
作業中
(ファイバーレーザー溶接機)
作業後
(仕上げ後)
溶接動画
ファイバーレーザー溶接機ダイナレーザーで実際に溶接している様子です。板厚や材質ごとに、溶接の速さとビードの仕上がりをご確認ください。
板厚 6.0mm
材質:鉄
板厚 1.0mm
材質:アルミ
板厚 4.0mm
材質:鉄
板厚 6.0mm(幅広溶接)
材質:鉄
板厚 1.0mm
材質:アルミ
溶接条件の変更実験
サンクス製作所からご購入いただいた企業様のご紹介
ダイハツ工業(自動車)
株式会社オカムラ(家具・オフィス)
株式会社マツダ(精密板金)

株式会社ヨシザワ(板金)
株式会社ビックワン(看板施工)

テクノ電気工業株式会社
(制御盤・配電盤・筐体板金)
株式会社ワタナベ(精密板金)
徳力精工株式会社(板金)

株式会社福本義肢製作所
(義肢装具・医療機器)
株式会社横山製作所(家具製造販売)

有元プラント工業株式会社
(板金・ステンレス溶接)
大洋金属株式会社(板金)
ご購入前になんでもご相談ください
「うちの材料で使えるのか」「操作は難しくないか」など、ご購入前の疑問には4つの方法でお応えします。
いずれも無料でご利用いただけます。
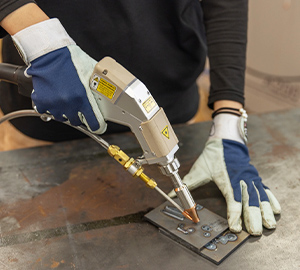
出張実演
実機を積んで、お客様の工場までお伺いします。実際の材料を溶接しながら、性能と操作性をその場でご確認いただけます。
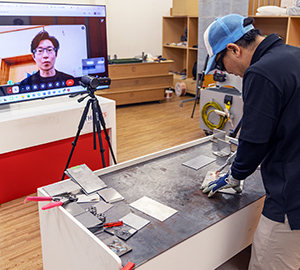
オンライン実演
最短当日から対応可能。カメラで溶接部を大きく映しながら、気になる点にリアルタイムでお答えします。
電話対応
「まずは話だけ聞きたい」という方はお電話でどうぞ。仕様や価格、導入の進め方まで担当者がお答えします。
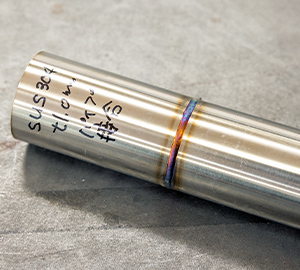
サンプル溶接
お客様の材料をお送りいただければ、サンクス製作所で溶接してサンプル品をお届け。仕上がりを実物でご確認いただけます。