

 FAQ
 技術コラム
ファイバーレーザー溶接機の選び方|TIG溶接との違いを徹底解説
TIG溶接では手間がかかりすぎる。熟練の溶接工が足りず、人によって仕上がりが変わる。こうした課題を抱える製造現場で、ファイバーレーザー溶接機への切り替えが進んでいます。
ただ、いざ導入を検討すると分からないことが次々に出てきます。出力は何ワット必要なのか。空冷と水冷はどちらがよいのか。カタログに並ぶ「ダブルワイヤー」「ウォブリング」「スポット溶接モード」といった機能は、自社の作業に本当に効いてくるのか。
この記事では、ファイバーレーザー溶接機の仕組みとTIG溶接との違いを整理したうえで、機種を選ぶときに見るべきポイントを順に説明します。特定のメーカーを勧める内容ではなく、どのメーカーの機械を検討する場合にも使える判断基準としてまとめました。
ファイバーレーザー溶接機とは
仕組みと基本原理
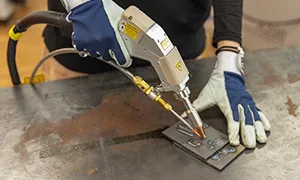
ファイバーレーザー溶接機は、光ファイバーを媒質にして発振したレーザー光を細く絞り、金属を溶かして接合する溶接機です。
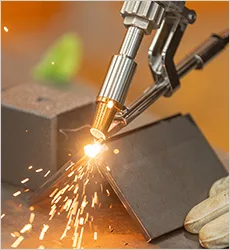
アーク溶接がタングステン電極から出る放電(アーク)の熱で金属を溶かすのに対し、ファイバーレーザー溶接は光のエネルギーを直径数十〜数百μmの点に集めます。照射部のエネルギー密度はアーク溶接の数十倍に達し、狭い範囲を短時間で深く溶かせます。
発振の仕組みは次のとおりです。光ファイバーの芯(コア)にイッテルビウムなどの希土類元素を添加し、そこへ励起光を入れると、ファイバーの中で光が増幅されてレーザー光になります。この光をプロセスファイバーでハンドトーチ(トーチ)まで導き、先端のレンズで集光してワークに当てます。
ファイバーレーザーの波長は約1,080nmで、CO₂レーザー(約10,600nm)より金属に吸収されやすい波長です。このため、光を反射しやすいアルミや銅にも比較的安定して溶接できます。
もう一つの特徴は、光をファイバーの中に閉じ込めて増幅するため、従来のレーザー溶接機で必要だったミラーの調整がいらないことです。振動や温度変化の影響を受けにくく、長期間安定して使えることも、現場向きの装置として広まった理由の一つです。
なぜ今、導入が増えているのか
以前のレーザー溶接機は高価で扱いづらく、一部の大企業だけが導入できる設備でした。状況が変わったのは、ファイバーレーザーの技術が成熟し、装置価格が下がったためです。
同時に、操作性も大きく改善しました。板厚、材質、溶接内容に応じた条件をメモリーに登録できるようになり、誰が操作しても再現性の高い品質が得られます。装置そのものも小型化し、スペースの問題で導入できなかった現場でも設置できるようになりました。
高品質、高再現性、低コスト、簡単な操作。この4つが同時に手に入るようになったことが、導入が加速している背景です。
TIG(アルゴン)溶接との違い
ファイバーレーザー溶接機の導入を検討するとき、比較対象になるのはほとんどの場合TIG溶接です。仕上がり、速さ、ランニングコスト、習得の難しさの順に比べます。
溶接品質・仕上がりの違い
ビードの幅と見た目
TIG溶接のビード幅はおおむね3〜5mm、ファイバーレーザー溶接では1〜1.5mm程度です。レーザーは光を細く絞れるため、少ない入熱で深く溶け込み、細く均一なビードになります。
熱の影響と歪み
TIG溶接はアークで広い範囲を加熱するため、母材の熱影響部(HAZ)が大きく、溶接後に反り、歪み、変色が出やすい工法です。板厚1mm以下の薄板ではこの傾向が強く、後工程で歪みを矯正する手間がかかります。
ファイバーレーザー溶接は、狭い範囲を短時間で加熱するため熱影響部が小さく、歪みや焼けがほとんど出ません。歪み取りや研磨といった後工程を減らせるので、製品の品質とコストの両方に効いてきます。
サンクス製作所がこれまで見てきた現場では、溶接後の歪み取りに5時間、10時間かけていた工程が、レーザー溶接ではほぼいらなくなっています。溶接そのものが速くなること以上に、「溶接後の作業が消える」ことのほうが現場への影響は大きいと感じています。
溶け込みの深さ
エネルギー密度が高いため、ファイバーレーザー溶接はビード幅に対して溶け込みが深くなります。細いビードでも十分な接合強度が出せるのはこのためです。
作業スピードの違い
速さの差は、両者を比べたときに最もはっきり出る違いです。
TIG溶接は片手でトーチを操作し、もう片方の手で溶接棒を送りながら進めます。速度はどうしても遅くなり、アークの熱で母材が熱を持つため、薄板では冷めるのを待つ時間も生じます。
ファイバーレーザー溶接では、ワイヤーフィーダーが溶接ワイヤーを自動で送るので、片手でトーチを動かすだけで溶接が進みます。エネルギー密度が高いぶん溶接速度そのものが速く、入熱が少ないので冷却待ちもほとんどありません。
サンクス製作所の実績では、ファイバーレーザー溶接の作業時間はTIG溶接の4分の1程度、事例によっては80%減になっています。実際に、20時間かかっていた工程が5時間で終わった例もあります。量産品の効率向上だけでなく、少量多品種の現場でも納期短縮に直結する差です。
ランニングコストの違い
溶接のランニングコストは、シールドガス代、電気代、消耗品代、人件費の4つでほぼ決まります。
TIG溶接では高純度のアルゴンガスを多く使います。アルゴンは高価で、溶接時間が長い現場では月に数万円から十数万円のガス代がかかることもあります。ファイバーレーザー溶接にも保護ガスは必要ですが、溶接時間が短いぶんガスの消費量は少なくなります。
電気については、ファイバーレーザーは電気を光に変える効率が高く、TIG溶接機よりエネルギー効率で優れています。TIG溶接と比べて電気代が5分の1程度に収まったという報告もあります。
消耗品では、TIG溶接はタングステン電極の研磨や交換、コレットやノズルの交換が定期的に必要です。ファイバーレーザー溶接は非接触なので電極のメンテナンスがなく、消耗品は保護レンズとノズルが中心です。
そして差が最も大きいのが人件費です。作業時間が4分の1程度になるため、同じ量の溶接をこなすための人工(にんく)を大きく減らせます。後工程の削減も含めると、ランニングコスト全体ではファイバーレーザー溶接が明らかに有利です。
習得難易度の違い
TIG溶接できれいなビードを安定して出すには、高い技術と経験がいります。トーチの角度、距離、動かす速さを片手で制御しながら、もう片方の手で溶接棒を送るタイミングを合わせる。この動作を体で覚えるまでに、一般には数年単位の修練が必要とされています。
ファイバーレーザー溶接は、ワイヤーフィーダーが溶材を送ってくれるので、トーチを持って溶接線に沿って動かすだけです。出力、スイング幅、ワイヤー送給速度といった条件はタッチパネルで設定して保存できるため、条件が決まれば誰が作業しても同じ品質を再現できます。
もちろん、ある程度の条件出しは必要です。ただ、溶接の分かる人が条件を出し、新人に「こういうふうにやるんだよ」と教えていけば、これまで2年、3年かかっていた溶接の教育期間を、1週間や1か月というレベルまで短くできます。
実例:大型ローラーの肉盛溶接で工数90%減・コスト85%減
TIG溶接との差が最もよく分かるのが、サンクス製作所のサイトで公開している大型ローラーの肉盛溶接修理の事例です。
対象はφ2m×6mの大型ローラーで、その表面の一部(20×1×1mm)を肉盛補修しました。
| 項目 | 従来工法(TIG/アルゴン溶接) | ファイバーレーザー溶接 |
|---|---|---|
| 必要人数 | 2名以上 | 1名 |
| 作業期間 | 2週間以上 | 1日 |
| 費用 | 約1,000万円 | 約150万円 |
納期は約90%短縮、コストは約85%削減という結果になりました。
TIG溶接の場合、ローラーのような大型ワークは設備から取り外して工場へ運ぶ必要があり、入熱が大きいので母材の変形を抑える工程も別に必要でした。小型のファイバーレーザー溶接機は現場に持ち込めるため、ローラーを外さずその場で溶接できます。入熱が少なく変形もほとんど出ないので後加工もほぼ不要で、工期と費用の両方が大きく縮みました。
選び方の早見表
ファイバーレーザー溶接機を選ぶときに見るべき項目は、大きく7つです。それぞれの判断の目安をまとめました。詳しくは次の章から順に説明します。
| # | 見るべき項目 | 判断の目安 | 主に影響すること |
|---|---|---|---|
| 1 | 出力(W数) | 薄板中心なら〜1,000W/汎用は1,200〜1,500W/厚板は1,800W以上 | 溶接できる板厚と速度 |
| 2 | 冷却方式 | 機械を動かすなら空冷/固定ラインで長時間フルパワーなら水冷 | 本体サイズ、設置場所、メンテの手間 |
| 3 | ワイヤーフィーダー | 現場移動があるなら一体型・格納型/肉盛りが多いならダブルワイヤー | 段取りの手間、盛れる溶材の量 |
| 4 | 溶接モード・機能 | スポット、ウォブリング、スロースタート等の必要な機能を絞り込む | 仕上がりの質、対応できる継手 |
| 5 | 電源・設置環境 | 200Vが引けるか。難しければ100V対応機を検討 | 導入時の電源工事の要否 |
| 6 | 価格と付属範囲 | 本体価格だけでなく付属品・設置・教育・保証・修理体制まで含めて比較 | 最終的な支払額と稼働停止リスク |
| 7 | 販売店のサポート | サンプル溶接、実演、安全教育、国内の修理体制があるか | 導入後に使いこなせるかどうか |
用途別に絞り込むと、おおよそ次のような組み合わせになります。
| 薄板・出張修理が中心 | 汎用(TIGからの置き換え) | 厚板・量産 | |
|---|---|---|---|
| 出力の目安 | 700〜900W | 1,200〜1,500W | 1,800W以上 |
| 板厚の目安 | 〜3mm程度 | 〜4.5mm程度 | 5mm前後〜 |
| 冷却方式 | 空冷 | 空冷 | 空冷または水冷 |
| 本体重量の目安 | 20kg台 | 40kg前後 | 40kg以上 |
| フィーダー | 一体型 | 一体型・格納型 | 格納型・外付け |
| 重視したい機能 | 軽さ、100V対応、レーザーポインタ | ウォブリング、スポット溶接、条件メモリー | 深い溶け込み、ダブルワイヤー、連続稼働 |
| 想定用途 | 板金補修、看板、キッチン用品、現場修理 | 建築金物、手すり、自動車部品、一般板金 | 車体補修、重機修理、造船、構造部品 |
どれか一つでも自社の条件に合わないものがあると、導入後に「使えない設備」になりかねません。特に出力と冷却方式は後から変えられないため、最初の段階でしっかり詰めておくことをおすすめします。
選び方①:出力(W数)
出力(ワット数)は、溶接できる板厚と溶接速度を決める、最も重要な数字です。
1,000W未満:薄板・精密溶接向け
板厚0.5〜3mm程度の薄板が中心なら、700〜900Wクラスで対応できます。キッチン用品、浴室まわりの製品、看板、小型の金属部品などに向いています。入熱が少ないので薄板に穴が開くリスクが低く、細かい仕上がりが得られます。本体が20kg台のものが多く、出張修理や狭い作業場にも置けます。
1,200〜1,500W:汎用・中板向け
いちばん需要の多いクラスです。板厚1〜4.5mm程度のステンレス、鉄、アルミを幅広くこなし、建築金物、手すり、看板、自動車部品など用途を選びません。目安として「TIG300A機に相当するのがファイバーレーザー1,500W機」といわれており、TIG溶接からの置き換えを考えるなら、まずこのクラスが候補になります。
1,800W以上:厚板・重作業向け
板厚5mm前後の厚板や、速度を上げて量産する用途では1,800Wクラスが必要です。車体の補修、建設重機の修理、造船、設備の構造部品など、深い溶け込みと速さの両方を求められる現場で力を発揮します。
出力を選ぶときの注意点として、最大板厚だけで判断しないことをおすすめします。同じ板厚でも、突合せ、隅肉、重ねといった継手の形や、ワイヤーを使うかどうかで必要な出力は変わります。実際に溶接したいワークで試すのが確実です。
選び方②:冷却方式(空冷式と水冷式)
ファイバーレーザー溶接機は、発振器の冷やし方で空冷式と水冷式に分かれます。どちらを選ぶかで、導入費用、置き場所、使える場所が大きく変わります。
水冷式の特徴
チラー(冷却水循環装置)で発振器の温度を管理する方式です。長時間の連続使用でも安定しやすく、3kWを超える高出力機でも出力が落ちにくい点が長所です。
一方で、チラーを置くスペースが必要で、装置全体が大きく重くなります。本体とチラーを合わせると100kgを超えるものも多く、置き場所を頻繁に変えるような使い方には向きません。冷却水の管理や交換、凍結対策といったメンテナンスも発生します。
空冷式の特徴
ファンで発振器を冷やす方式です。チラーがいらないため装置が小さく軽くなり、電源を入れればすぐ溶接を始められます。空冷技術が進んだ現在は1,800Wクラスでも空冷式が実用になっており、中小規模の工場や、現場に持ち出して使う用途に向いています。
以前は「空冷式はフルパワーの連続運転に弱い」といわれていました。最近の空冷機は放熱設計と温度制御が改良され、この弱点はかなり解消されています。ハンドトーチで手作業する溶接では1回の照射が数十秒程度で終わることも多く、大半の現場用途は空冷式で足ります。
どちらを選ぶか
判断の分かれ目は「機械を動かすかどうか」と「連続稼働の時間」です。
固定ラインでフルパワーの連続運転を長時間続けるなら水冷式が向きます。現場に持ち出す、工場内でも置き場所を変える、あるいはメンテナンスの手間を減らしたいのであれば空冷式が有利です。
なお、サンクス製作所では取り扱う溶接機を空冷式に絞っています。水冷式は本体が大きくなり、メンテナンスの手間も増えます。なにより、機械が大きいと現場での作業性が悪くなるためです。
選び方③:ワイヤーフィーダーの方式
溶接ワイヤー(溶加材)を送る装置がワイヤーフィーダーです。カタログでは目立たない項目ですが、日々の使い勝手を大きく左右します。
外付け型・一体型・格納型
外付け型は、本体とは別にフィーダーを置く方式です。導入コストは抑えられますが、本体、フィーダー、ガスボンベがそれぞれ独立するため、ケーブルとホースが増えて取り回しが悪くなります。移動のたびに複数の機器を運ぶことになります。
一体型は、フィーダーを本体に組み込んだ方式です。設置スペースが小さく、移動や保管のときにケーブル類が散らからないため、現場での取り回しが軽くなります。
格納型は、本体の内部にフィーダーを収納する方式です。外観がすっきりするうえ、ワイヤーの装填やスプールの交換をするときだけ開けて作業できます。粉塵の多い現場ではワイヤーやローラーの保護にもなります。
現場を移動して使うのであれば、一体型か格納型を選んでおくと日々の負担が違ってきます。
シングルワイヤーとダブルワイヤー
一般的なフィーダーはワイヤーを1本送ります。これに対してダブルワイヤーは、2本のワイヤーを同時に供給する方式です。
ダブルワイヤーの利点は、単位時間あたりに供給できる溶材が増えることです。開先の幅が広い箇所や、肉盛溶接のように溶材を多く盛りたい作業で、埋まる速度が上がります。1本では何度も往復しなければならない箇所を、少ないパスで仕上げられます。
すべての現場に必要な機能ではありませんが、肉盛補修や隙間の大きい継手を扱うのであれば、対応の有無を確認しておく価値があります。
ワイヤーの自動供給
金属ワイヤーを利用した溶接では、作業前にワイヤーを装填する手間がかかります。作業内容に合わせてワイヤーを自動供給する機能があると、段取り替えのたびの手間が減ります。ワイヤーを使わない共付け(フィラーなし)の溶接と、ワイヤーを使う溶接を頻繁に切り替える現場では効いてくる部分です。
選び方④:溶接モードと機能
ファイバーレーザー溶接機には、仕上がりと作業性を左右するさまざまな機能があります。カタログの用語だけでは効果が分かりにくいので、それぞれ何のための機能かを整理します。
連続・スポット・パルスの各モード
連続モードは、レーザーを連続照射しながらトーチを動かして線状に溶接する、基本のモードです。
スポット溶接モードは、1点ずつ打点して接合するモードです。抵抗スポット溶接と違ってワークを電極で挟み込む必要がなく、片面からアクセスするだけで打てます。箱物の内側や、裏側に手が入らない構造でも仮付けができるため、組み立て工程の自由度が上がります。
パルスモードは、レーザーを断続的に照射するモードです。入熱をさらに抑えられるため、薄板や熱に弱い材料で有効です。
ウォブリング(スイング)機能
レーザー光を高速で左右に振りながら照射する機能です。1本の細いビードではなく、振り幅のぶんだけ幅の広いビードが得られます。
これが効くのは、板の合わせに隙間がある場合です。細いレーザーは狙いが外れると母材を溶かさずに通り抜けてしまいますが、振り幅を持たせることで隙間をまたいで溶かせます。板金の精度がそこまで高くない現場や、現物合わせの作業では、この機能の有無で歩留まりが変わります。
ファイバーコア径
レーザー光を導くファイバーの芯の太さです。コア径が細いほどエネルギーが狭い範囲に集中し、深く狭いビードが得られます。太いコア径ではエネルギーが広がり、幅の広い浅めのビードになります。
同じ出力表記の機械でも、コア径が違えば溶け込みの深さは変わります。厚板や深い溶け込みを求めるならコア径の細い機種、幅広い面を素早くなでるように溶接するなら太めのコア径、という見方ができます。
スロースタート・ダウンスロープ
溶接の始点と終点で、レーザー出力を徐々に立ち上げ、徐々に落とす機能です。
いきなり最大出力を当てると始点が過剰に溶け、いきなり止めると終点に「クレーター」と呼ばれるへこみや割れが残ります。出力を滑らかに変化させることで、始点と終点の見た目と品質を揃えられます。同じ部品を繰り返し作る量産では、この差が製品の見え方に効いてきます。
レーザーポインタ
照射位置を可視光で示す機能です。ファイバーレーザーの光は目に見えないため、狙った位置に正確に当てるにはガイドが必要になります。狙いのズレを防ぐ、実務上は必須に近い機能です。
トーチ側での設定変更
溶接条件の変更を本体のパネルではなくトーチ側で行える機種があります。
大きなワークを溶接していると、本体から離れた場所で作業することになります。条件を少し変えたいたびに本体まで戻るのは、想像以上に時間を食います。トーチ上の小さな画面で出力やスイング幅を変えられれば、作業を止めずに調整できます。
トーチの取り外し
トーチを本体から取り外せる構造かどうかも確認しておきたい点です。取り外せる機種では、トーチの交換やメンテナンスが簡単に行えます。故障時にトーチだけを交換して稼働を続けられるかどうかは、生産を止めないという観点で差になります。
トーチの重量と形状
トーチの重量は、1日を通した作業では確実に効いてきます。軽いトーチは疲れにくく、姿勢の悪い場所での作業も楽になります。0.5kg前後の軽量トーチを採用する機種が増えており、実機を握って確かめるべき項目です。
安全装置
レーザー溶接機は高出力レーザーを扱う設備です。金属以外に当たると発光しない、トーチが母材に接触していないと照射されない、といった安全機構を備えた機種があります。誤照射を防ぐ仕組みが入っているかどうかは、必ず確認してください。
選び方⑤:電源と設置環境
見落としやすいのが電源です。ファイバーレーザー溶接機の多くはAC200V(220V)を必要とします。工場であれば問題ありませんが、小規模な作業場や現場に持ち出す用途では、200Vが確保できないこともあります。
出力の小さい機種には100V電源に対応したものもあります。一般家庭用のコンセントで動かせるため、電源工事をせずに導入できます。導入時の工事費を抑えたい場合や、電源環境の分からない現場に持ち出す場合には、この対応の有無が判断材料になります。
設置環境については、次の3点を確認しておくと選定がぶれません。
工場内の固定ラインで使うのであれば、出力と性能を優先して選べます。連続稼働が前提なら、レーザー光源、ワイヤーフィーダー、ガスシステムまで一体になった機種のほうが、配線と配管が少なくトラブルも起きにくくなります。
屋外や出張作業が中心であれば、持ち運びやすさが決め手になります。20kg台の空冷機であれば1人で運べます。
狭い作業場では、チラーのいらない空冷式が有利です。本体を置く場所だけで済むので、レイアウト変更にも対応しやすくなります。
選び方⑥:価格と、価格に含まれるもの
ファイバーレーザー溶接機の本体価格は、出力によっておおむね決まります。国内で流通している機種では、700〜900Wクラスで130〜190万円前後、1,200〜1,500Wクラスで230〜270万円前後、1,800Wクラスで300万円前後が一つの相場です。
見積もりを比べるときは、本体価格だけでなく次の項目が含まれているかを確認してください。
ワイヤーフィーダー、保護メガネ、ノズルや保護レンズなどの消耗品、初期の設置作業と操作説明、安全教育、保証期間と保証範囲。これらが別料金になっていると、最終的な支払額は大きく変わります。
安価な輸入機では、故障時に本体を海外へ送り返す必要があり、数週間から数か月にわたって設備が止まるケースがあります。国内に部品在庫があるか、修理対応の窓口が国内にあるかは、価格表には出てこないものの重要な比較項目です。
補助金の対象になる場合もあります。ものづくり補助金や省エネ関連の補助制度が使えるケースがあるため、販売店に確認してみてください。
選び方⑦:販売店とサポート体制
機械そのもの以上に導入の成否を分けるのが、販売店の姿勢です。
サンクス製作所の代表は、溶接の現場で技術を学び、タイの製造拠点で品質管理に携わるなかで、溶接機を使うお客様の悩みを聞いてきました。そのなかで何度も見てきたのが、「機械は導入したけれど使えない」というお客様です。これはお客様にとっても、販売する側にとっても、本当にもったいないことです。
販売店を選ぶときは、次の点を聞いてみることをおすすめします。
自社のワークでサンプル溶接をしてもらえるか。実機のデモに対応しているか。導入時に安全教育と操作トレーニングを行うか。溶接条件の相談に技術的に答えられるか。故障時の修理体制と部品在庫はどうなっているか。
このうち、サンプル溶接は特に重要です。カタログの「最大板厚」は理想条件での数値であり、実際のワークで同じ結果が出るとは限りません。自社の材料、板厚、継手の形で試してもらえば、導入後のギャップをほぼなくせます。
参考:サンクス製作所が取り扱うダイナレーザー
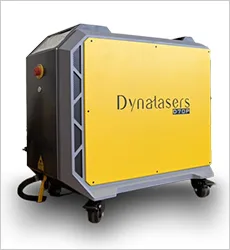
ここまで一般的な選び方を説明してきましたが、参考として、サンクス製作所が取り扱っているダイナレーザー(Dynalasers)のラインナップを紹介します。
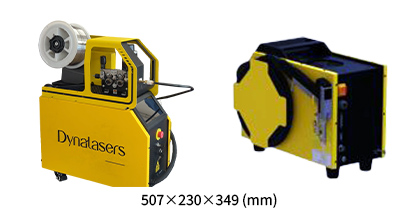
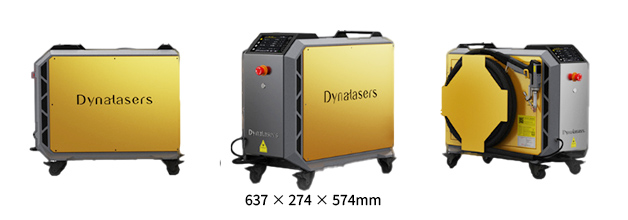
ダイナレーザーは、ハンドヘルド型・ポータブル型のファイバーレーザー溶接機を専門に手がけるメーカーです。ワイヤーフィーダー内蔵タイプがあるなど現場での取り回しを重視した設計で、手元で溶接条件を変更でき、トーチの取り外しにも対応します。全機種が空冷式です。
| モデル | S30 | S40 | D50 | D60 | D70 |
|---|---|---|---|---|---|
| 外観 |
|
|
|||
| 出力 |
700W (入力電圧:100V/200V) |
900W (入力電圧:200V) |
1200W (入力電圧:200V) |
1500W (入力電圧:200V) |
1800W (入力電圧:200V) |
| 値段 | 170万円 | 190万円 | 250万円 | 290万円 | 325万円 |
| ワイヤーフィーダー | フィーダー一体式 | フィーダー一体式 | フィーダー格納式 | フィーダー格納式 | フィーダー格納式 |
| 特徴 | 100V使用可能 |
フィーダー一体型 ハイパワー ダブルワイヤーフィーダー対応 |
|||
|
コンパクト 超軽量 |
|||||
| 加工可能範囲(SUS) | 〜2.5mm | 〜3.5mm | 〜5.0mm | 〜6.0mm | 〜7.0mm |
| 本体重量 | 21kg | 22kg | 41kg | 42kg | 43kg |
| トーチの重量 | 0.48kg | 0.48kg | 0.48kg | 0.48kg | 0.48kg |
S30とS40は片手で持てるコンパクトなモデルで、S30は100V電源にも対応します。電源工事をせずに導入でき、出張修理や小規模な作業場に向いています。D50、D60、D70はワイヤーフィーダーを本体に格納したモデルで、ポータブル性とプロフェッショナルなパワーを両立させています。
機能面では、この記事で説明したスポット溶接モード、ダブルワイヤー、ウォブリング、細いファイバーコア径、金属ワイヤーの自動供給、レーザーポインタ、スロースタート&ダウンモード、トーチ側での設定変更、トーチの取り外し、安全装置に対応しています。対応機種は型番により異なりますので、詳しくはサンクス製作所の機能紹介ページをご覧ください。
サンクス製作所では、購入前のご相談として出張実演、オンライン実演、電話対応、サンプル溶接をいずれも無料で受け付けています。「うちの材料で使えるのか」「操作は難しくないのか」といった疑問には、実際に確かめていただくのが早いと考えています。
導入後も、安全教育、操作レクチャー、メンテナンス、修理対応まで対応します。販売はあくまでスタートで、現場で機械を使いこなし、きちんと運用できるところまで付き合うのがサンクス製作所の姿勢です。
よくある質問
Q. ファイバーレーザー溶接機は初心者でも使えますか?
A. 使えます。TIG溶接と比べて操作はかなり簡単です。ワイヤーフィーダーが溶材を自動で送るので、片手でトーチを持って溶接線に沿って動かすだけで溶接できます。板厚や材質に応じた条件をメモリーに登録しておけば、誰が操作しても同じ品質を再現できます。ただし条件出しには溶接の知識が必要なので、販売店のサポートを受けられるかを確認しておいてください。
Q. 空冷式で長時間の連続溶接はできますか?
A. 最近の空冷機であれば、多くの現場用途で問題ありません。ハンドトーチによる溶接は1回の照射が数十秒から数分で終わることが多く、その間に放熱が追いつきます。フルパワーで長時間の連続運転を続ける用途では、機種ごとの連続稼働時間の仕様を確認してください。
Q. どの材質に対応していますか?
A. ステンレス鋼、炭素鋼、亜鉛めっき鋼板、アルミニウム、真鍮に対応する機種が一般的で、出力の大きいモデルでは銅も溶接できます。異なる金属同士の溶接も可能です。ただし材質と板厚の組み合わせによって適した条件が変わるため、実際のワークでのテストをおすすめします。
Q. アルミの溶接は難しくないですか?
A. アルミはレーザー光を反射しやすく熱も逃げやすいため、扱いが難しい材料です。ただしファイバーレーザーの波長(約1,080nm)はCO₂レーザーより短くアルミに吸収されやすいので、条件を合わせれば安定して溶接できます。TIG溶接より歪みが少ない点は、アルミ薄板でとくに効いてきます。
Q. 板の合わせに隙間がある場合も溶接できますか?
A. ウォブリング(スイング)機能を持つ機種であれば対応しやすくなります。レーザー光を左右に振ることで幅の広いビードが得られ、隙間をまたいで溶かせます。隙間の大きさによってはワイヤーの併用やダブルワイヤーの検討も必要です。
Q. 溶接以外の用途にも使えますか?
A. 機種によっては、切断や、錆・塗料・酸化物を落とすレーザー洗浄の機能を備えたものがあります。溶接前の表面クリーニングや簡単な切断まで1台で済みます。ただし本格的な産業用レーザー切断機の代わりになるものではなく、溶接機に付属する補助機能とお考えください。
Q. レーザー溶接機を使うのに資格は必要ですか?
A. 操作に特別な免許は必要ありません。ただし厚生労働省の指針により、クラス4のレーザー機器を使う事業場では「レーザー機器管理者」を選任することが求められています。あわせて、レーザー保護メガネの着用、遮光パーテーションの設置、標識の掲示といった安全対策も必要です。
Q. 購入前に実機を見られますか?
A. 販売店によります。サンクス製作所では出張実演、オンライン実演、サンプル品の溶接テストを無料で行っています。お客様のワークを使ったテストもできますので、お気軽にご相談ください。
まとめ
ファイバーレーザー溶接機を選ぶときに見るべきポイントを整理します。
出力は、溶接したい板厚と材質から決めます。1,000W未満は薄板向け、1,200〜1,500Wが汎用の中心、1,800W以上が厚板向けという区分が目安です。
冷却方式は、機械を動かすかどうかで決まります。固定ラインでフルパワーの長時間運転をするなら水冷式、現場に持ち出すか置き場所を変えるなら空冷式です。
ワイヤーフィーダーは、外付けより一体型・格納型のほうが現場での取り回しが軽くなります。肉盛りや隙間の大きい継手を扱うなら、ダブルワイヤーへの対応も確認してください。
機能面では、スポット溶接モード、ウォブリング、スロースタート&ダウン、レーザーポインタ、トーチ側での設定変更、安全装置のあたりが、日々の作業性と仕上がりに直結します。
電源は、200Vが確保できるかどうかを先に確認してください。難しい場合は100V対応機を検討します。
そして価格は、本体だけでなく付属品、設置、教育、保証、修理体制まで含めて比べてください。
ご購入前になんでもご相談ください
「うちの材料で使えるのか」「操作は難しくないか」など、ご購入前の疑問には4つの方法でお応えします。
いずれも無料でご利用いただけます。
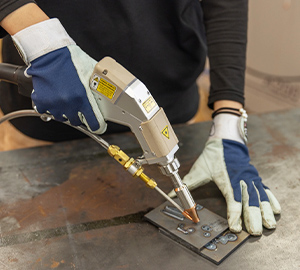
出張実演
実機を積んで、お客様の工場までお伺いします。実際の材料を溶接しながら、性能と操作性をその場でご確認いただけます。
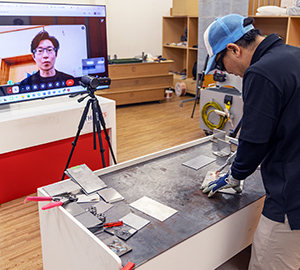
オンライン実演
最短当日から対応可能。カメラで溶接部を大きく映しながら、気になる点にリアルタイムでお答えします。
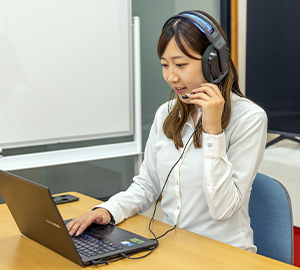
電話対応
「まずは話だけ聞きたい」という方はお電話でどうぞ。仕様や価格、導入の進め方まで担当者がお答えします。
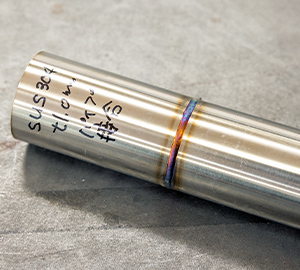
サンプル溶接
お客様の材料をお送りいただければ、サンクス製作所で溶接してサンプル品をお届け。仕上がりを実物でご確認いただけます。